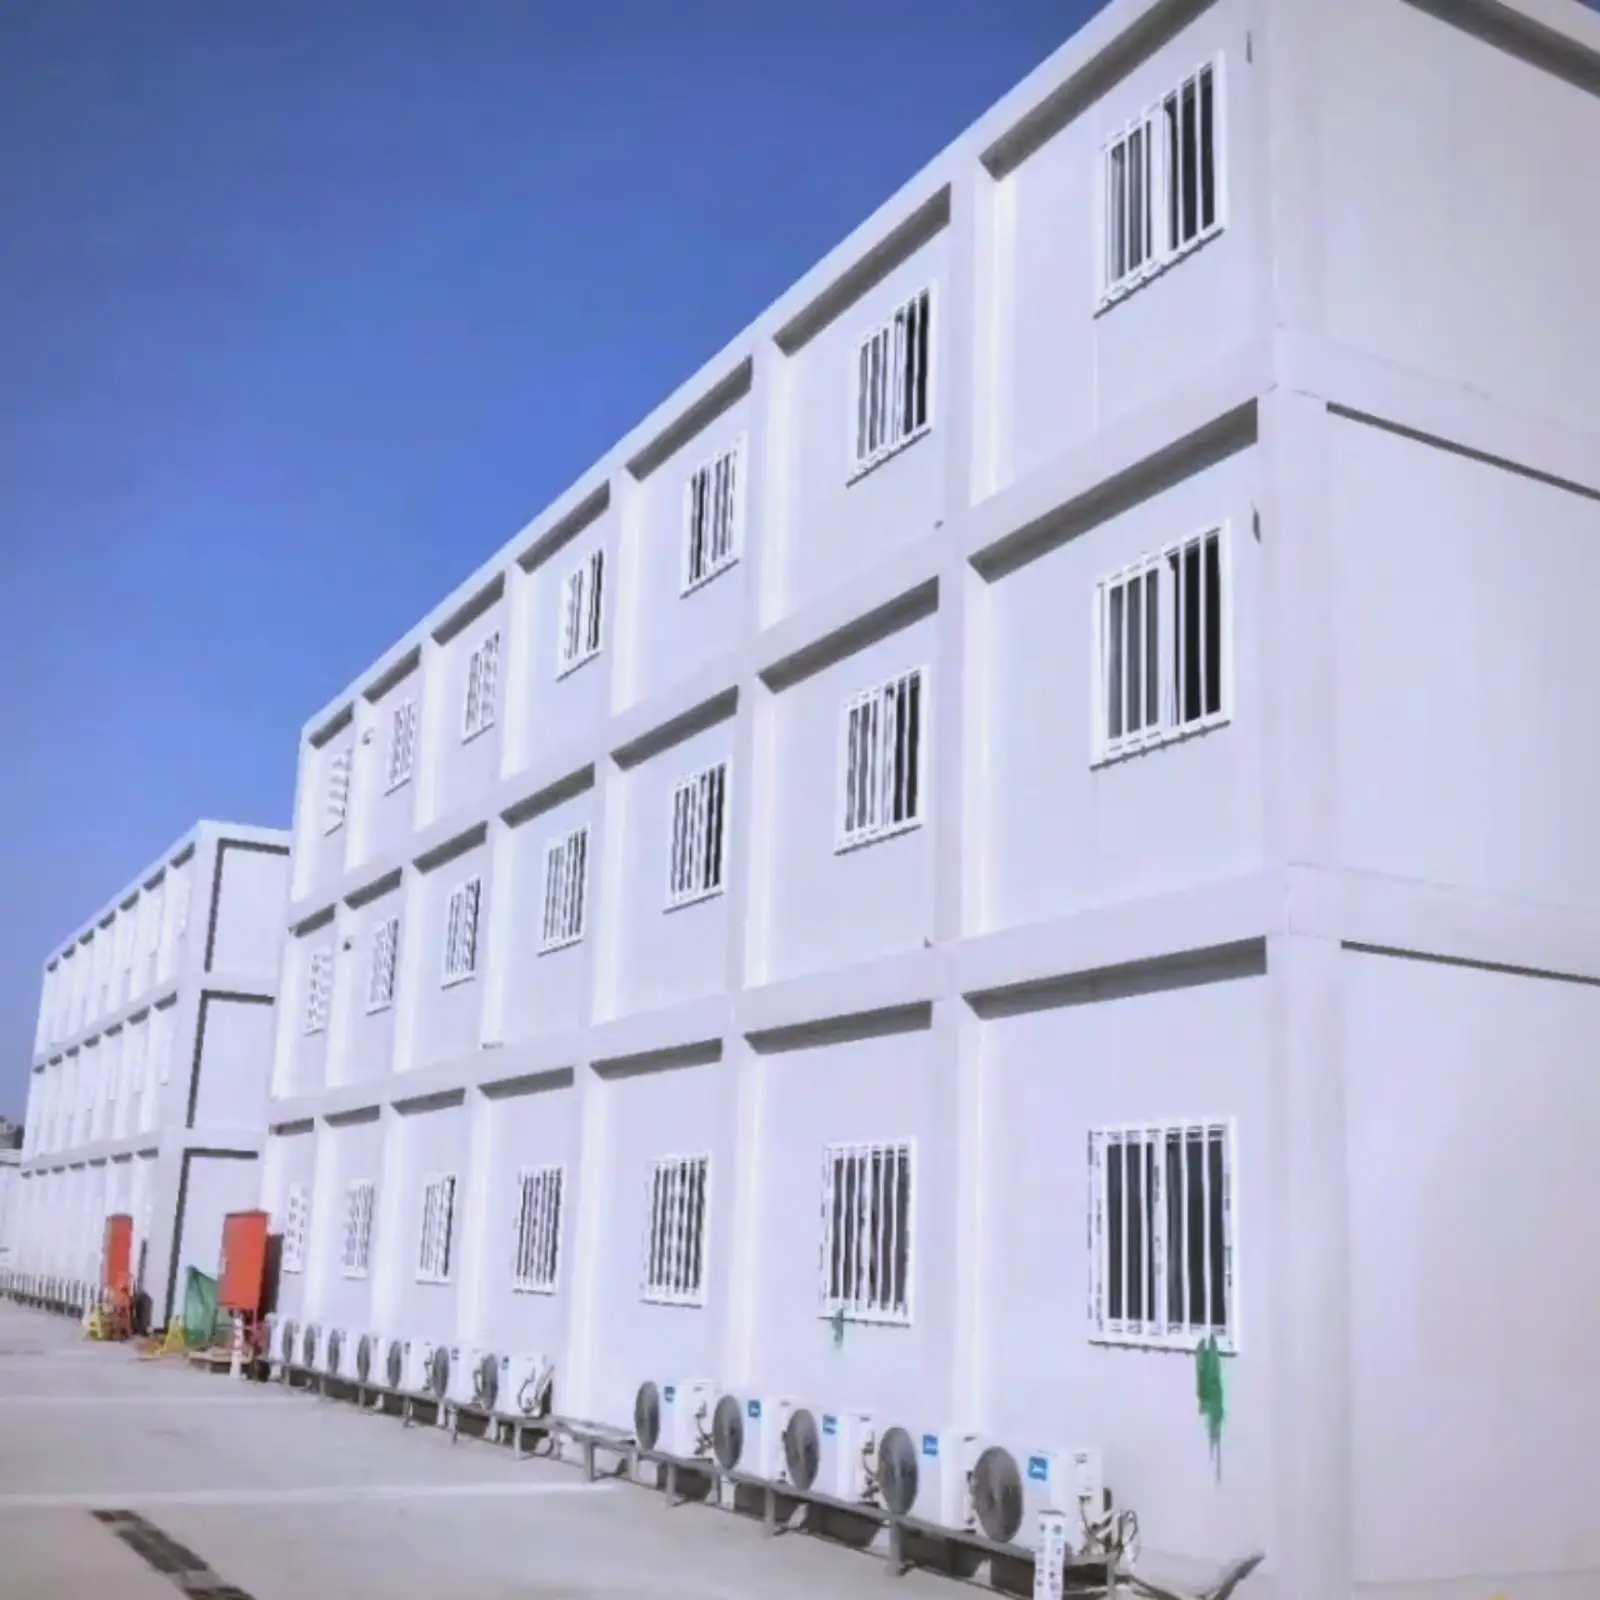
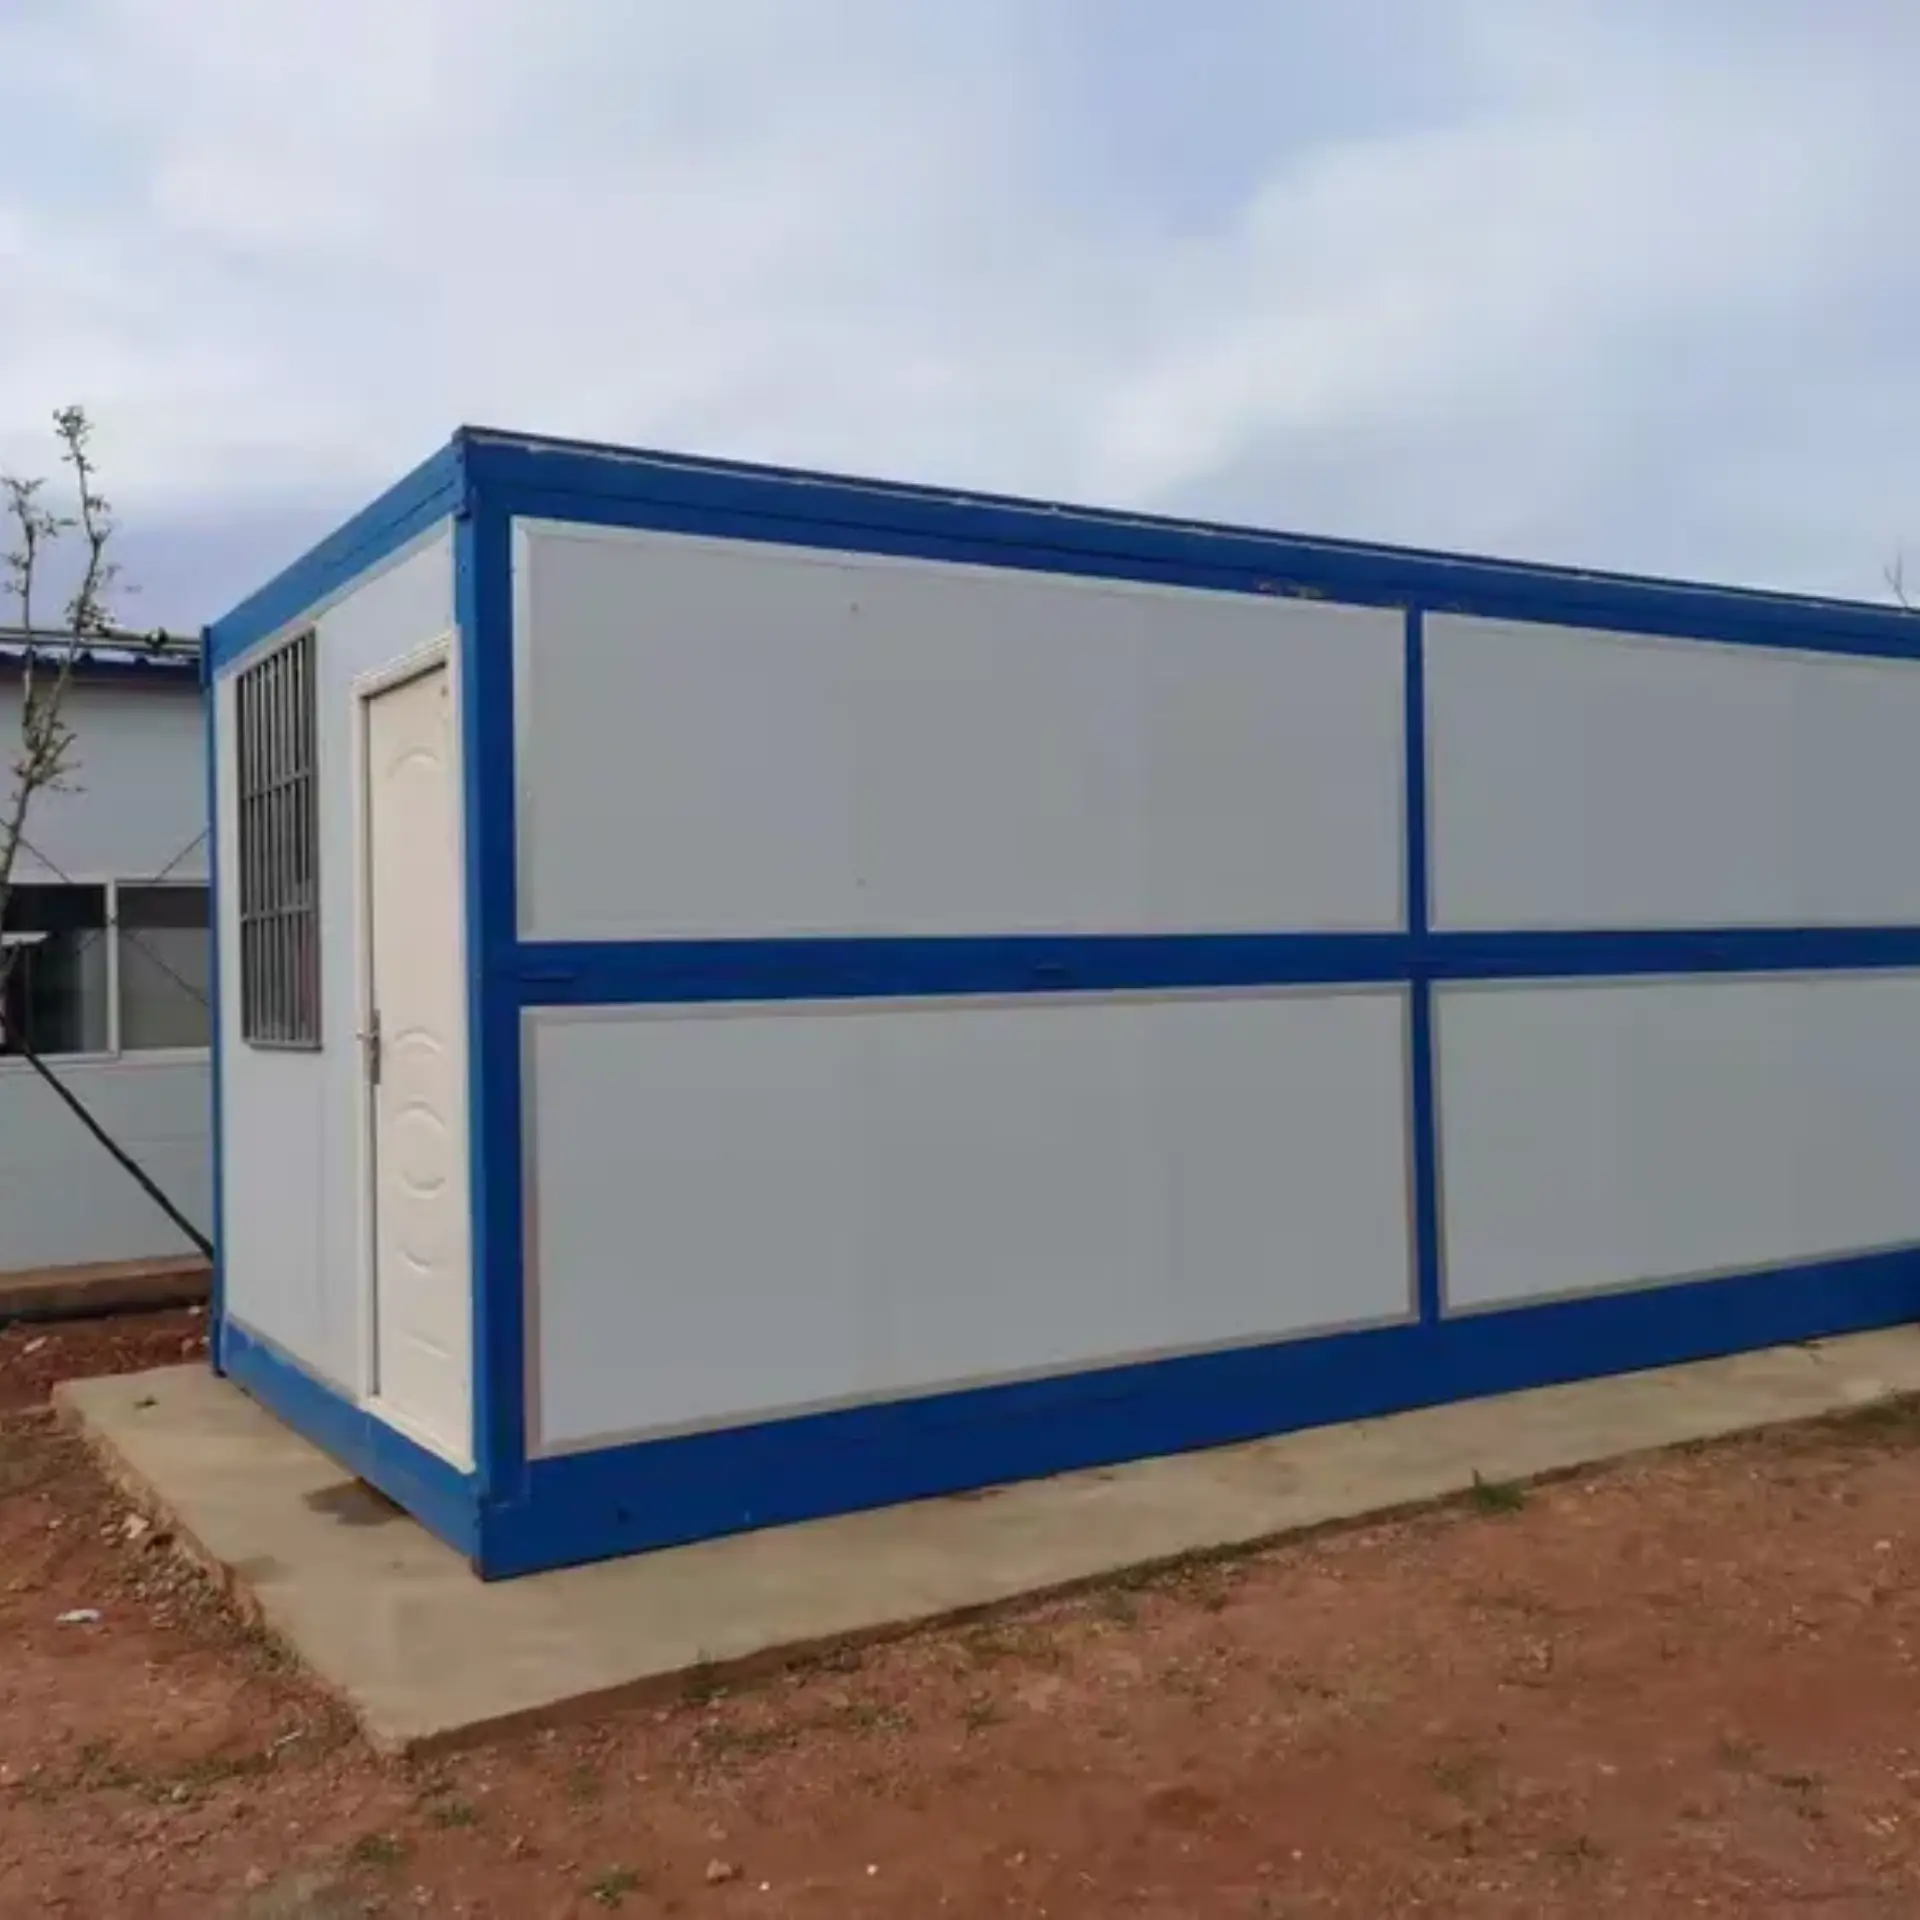
切断、治具、連続溶接
肉厚1.5mmのチューブをボックス状に溶接し、各接合部では角のスポット溶接ではなく連続ビード溶接を行う。ビードが冷える間、治具で斜め部材を固定する。亜鉛めっきは塗装前に施されるため、接合部の傷も目立たない。リフト本体と柱の接合部には、2mm厚のプレートが荷重を支える。
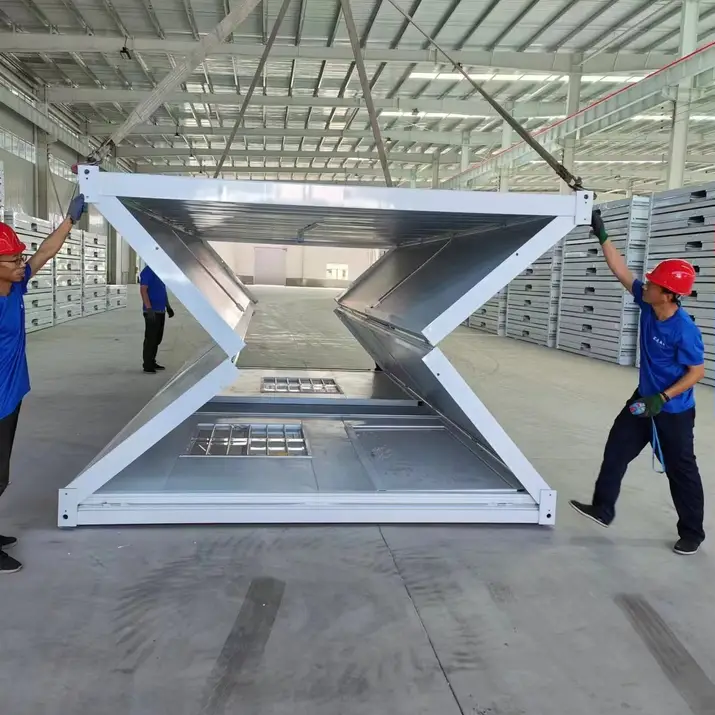
すべてのシェルは切断されたチューブから始まり、溶接前に治具で直角に加工されます。フレームワーク、コーティング、および内装は、 X型折りたたみ式コンテナハウスメーカー, これにより、図面から梱包までの工程が短縮されます。各工程は一直線に並び、切断、溶接、研削、塗装、硬化、組み立て、試験、梱包が行われます。各製品はそのラインに沿って一方通行で移動し、再加工のために戻ってくることはありません。
| 駅 | 装置 | チェックが失敗する可能性がある |
| コイルスリット加工 | スリットライン | ストリップ幅は±0.5mm以内であること。ストリップ幅が狭いとチューブのサイズが小さくなる。 |
| 管成形 | ロール成形機、プロファイル加工済み、角型 | 壁厚1.5mm±0.1(両端で測定) |
| 切断 | CNCソー | 長さは±1mm以内。長すぎるとジグが外れてしまう。 |
| フレームアセンブリ | 溶接治具(モデル別) | 溶接を行う前に、斜め方向の誤差が2mm以内であること |
| 溶接 | MIG、連続運転 | ここでの多孔性はリフトポイントで現れるだろう |
| 研削と準備 | 手工具 | コートの下に残った飛沫は後で剥がれる |
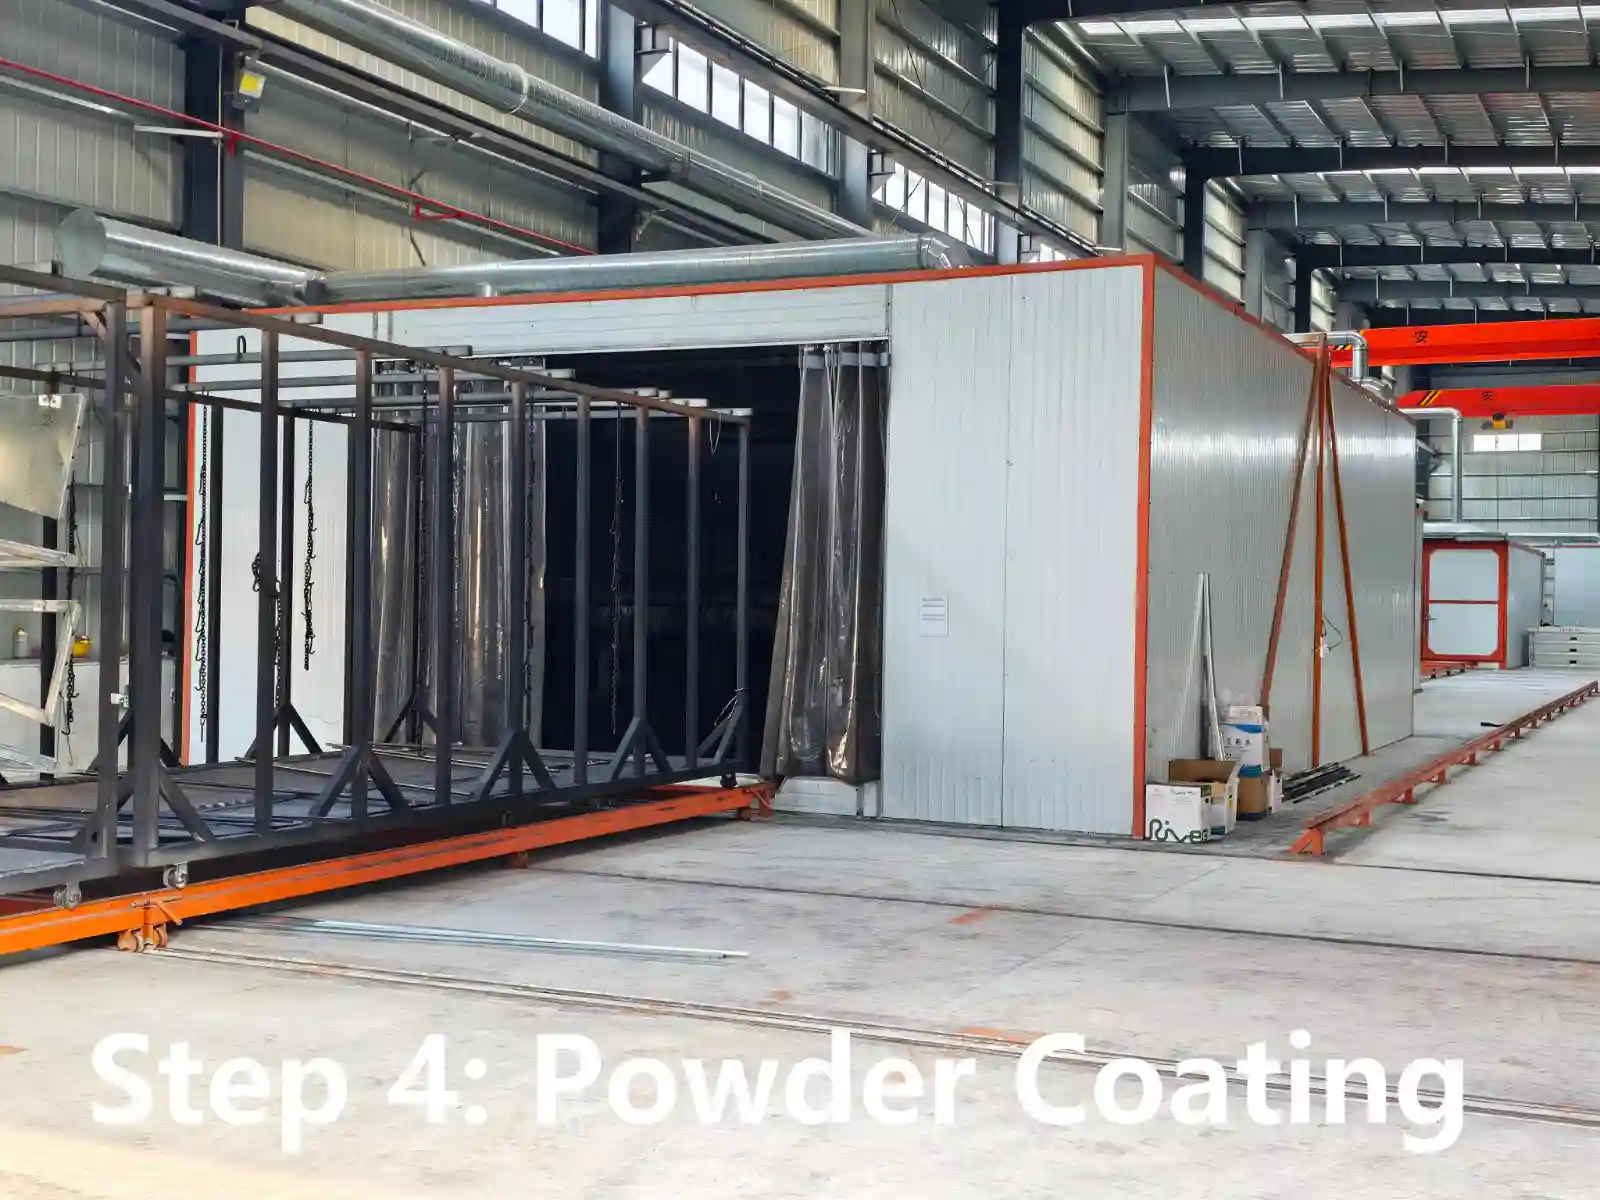
| 粉体塗装 | 静電線 | フィルム厚60~80μm、1フレームあたり4箇所で検査 |
| 硬化 | オーブン180℃ | 接着性は各バッチのサンプルで確認される |
| パネル切断 | CNCカッター | 長さは±2mm以内、フィルムの終端はきれいなエッジであること |
| パネルのラミネート加工 | ロールラミネーター | コア密度65kg/m³、パネル端部に空隙なし |
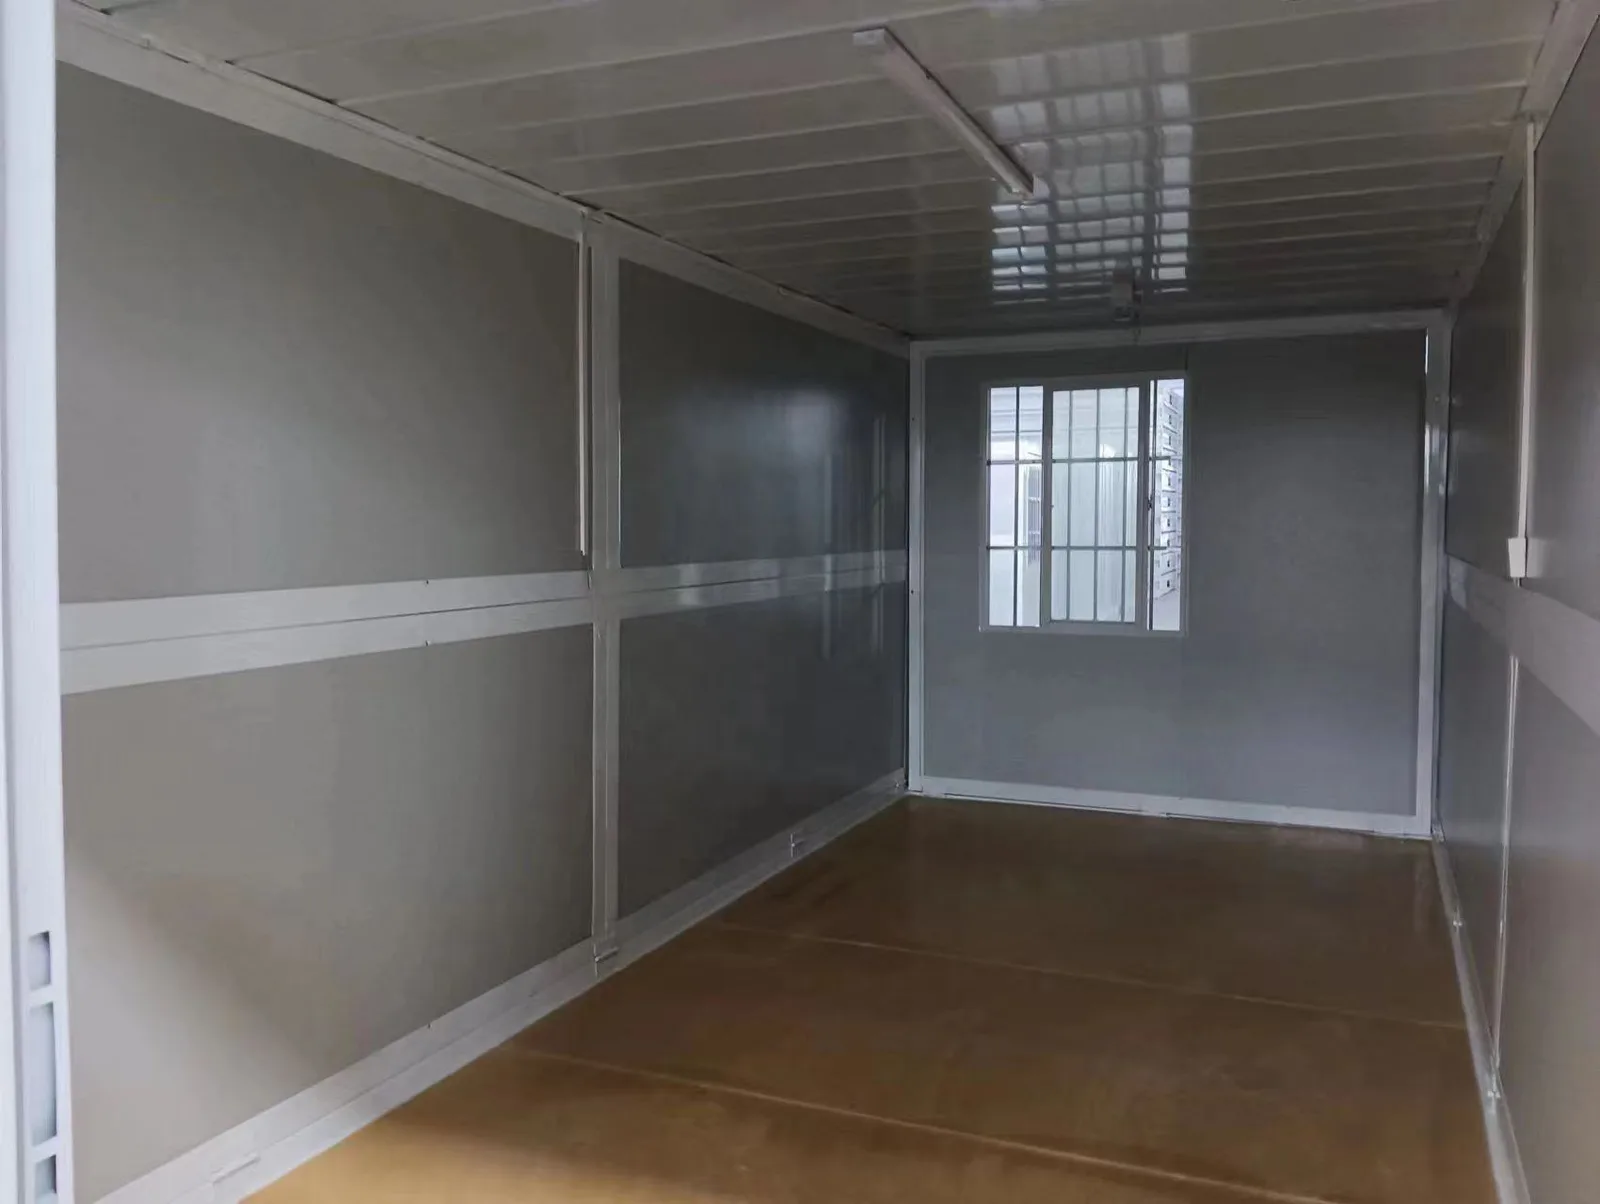
| 内装工事 | 組立ベイ | ドアの擦れや窓の開閉状況はここでチェックされます。 |
| 電気 | ベンチテスト | 絶縁抵抗が2MΩ以上、RCDトリップテスト |
| ホーステスト | ホースで水をかける、5分間 | 折り目部分に水が浸入するとユニットが故障する |
| 折り畳みテスト | 天井リフト | ラッチの固着または引っかかりにより、発送が停止します。 |
| パッキング | 包んで固定する | マーキングは積載計画と一致していなければならない |
コーティングサイクル、パネル構築、床
溶接と塗装の間には、フレームを手作業で研磨します。これは、塗装の下に残った飛沫が後で剥がれてしまうためです。プライマーとトップコートは一度に塗布されます。X型折りたたみ式コンテナハウスの製造元は、各フレームを屋外ではなくオーブンで硬化させます。接着性は、各バッチから採取したサンプルにクロスハッチカットを施して確認し、接着不良のフレームは剥離して再塗装するために返送されます。
壁には厚さ50mmのサンドイッチパネルと厚さ0.28mmの鋼板を使用し、ロックウール芯材は1立方メートルあたり65kgのウールを充填しています。パネルはベンチ上で切断され、直角に仕上げられた後、あらかじめジョイントテープが貼られた状態でフレームに固定されます。屋根には、厚さ0.45mmの成形シートの下に厚さ30mmのウールが敷かれています。床板は壁が閉じる前に設置されるため、デッキがドアを通ることはありません。
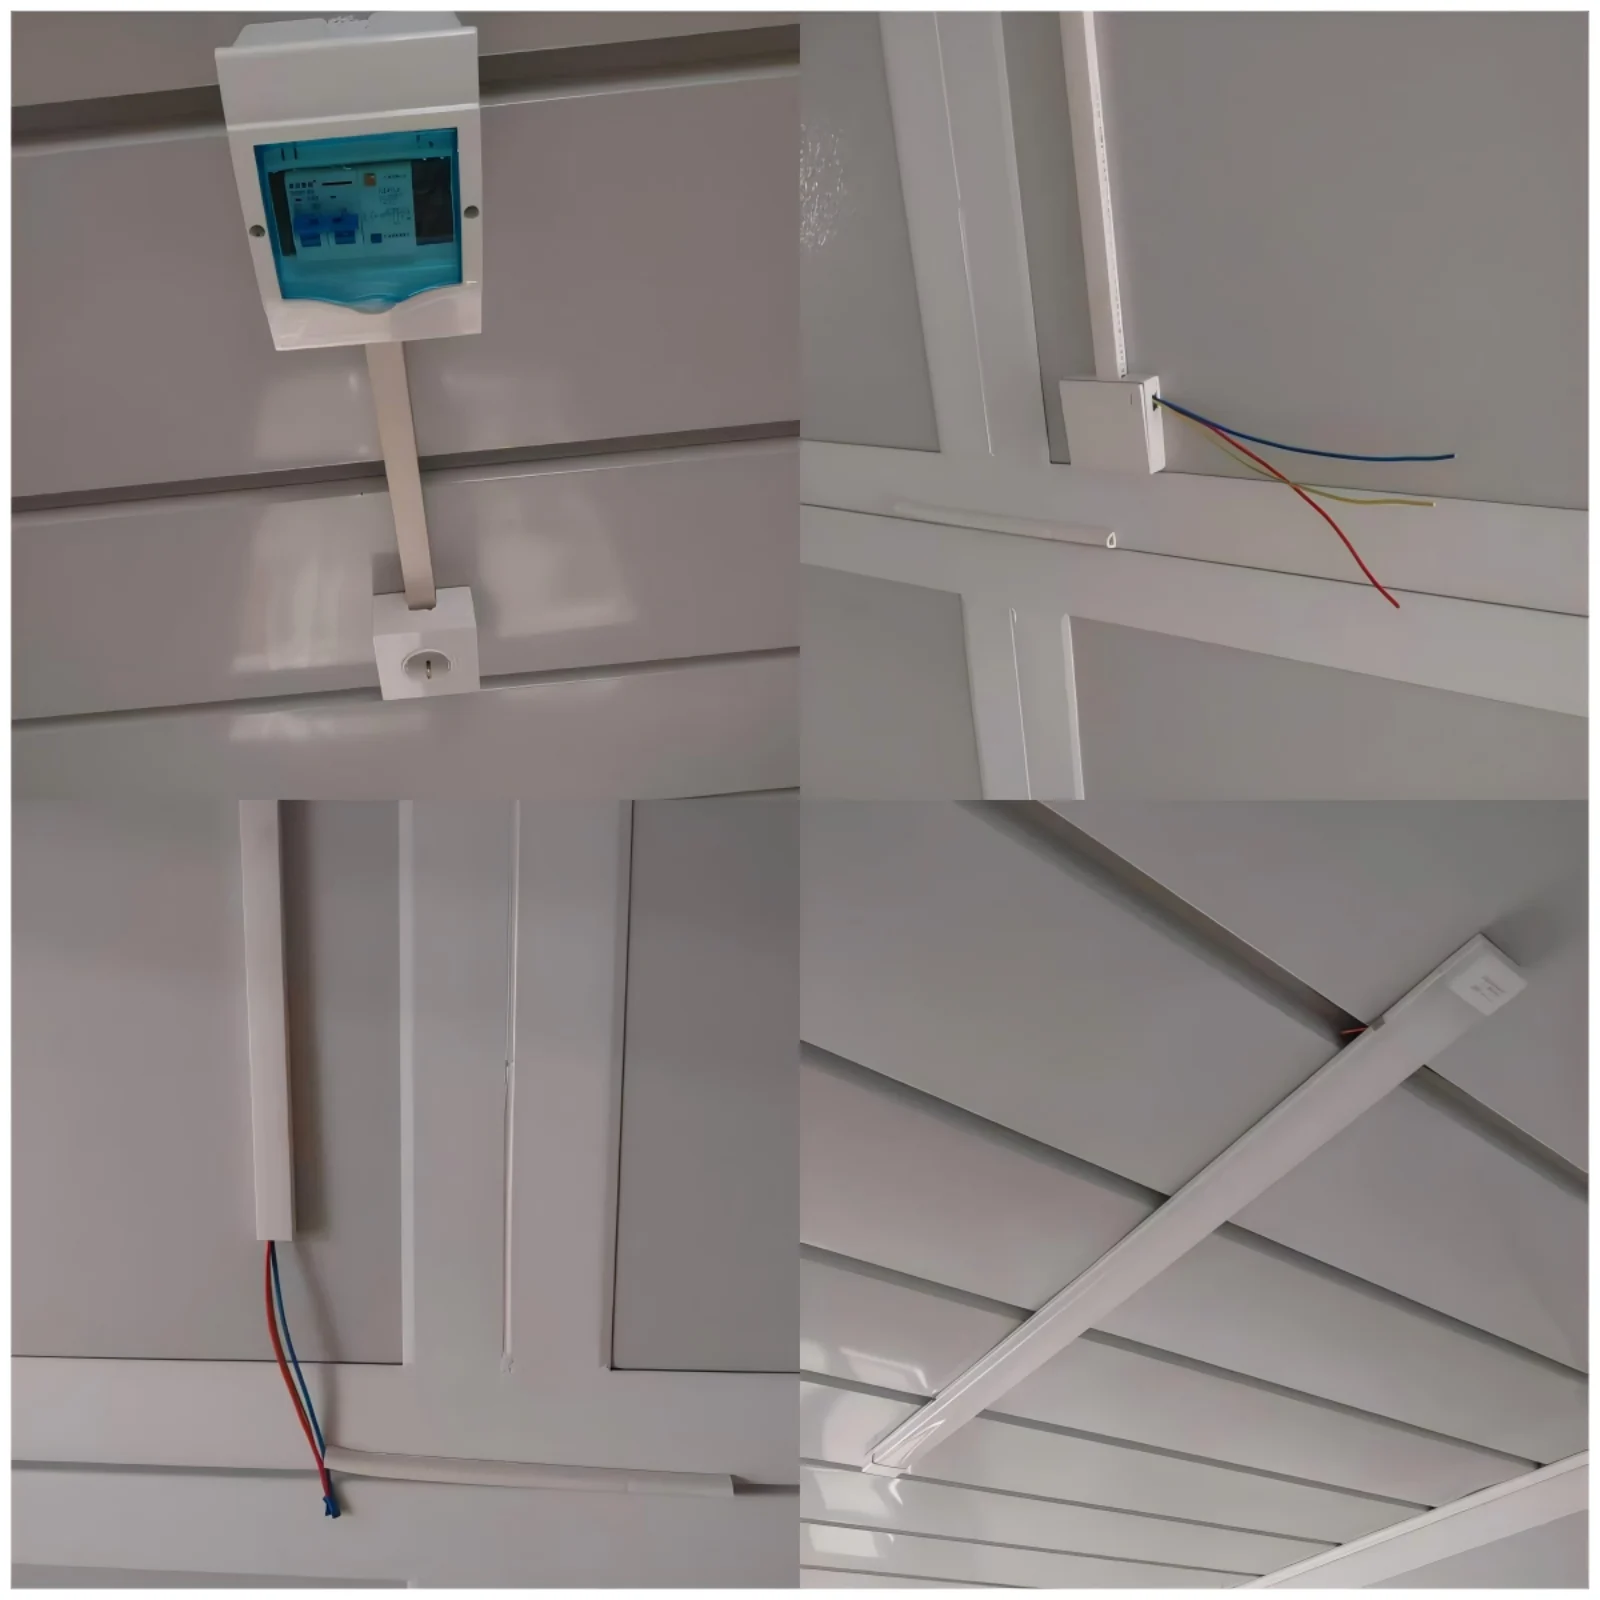
折り畳み前の配線、固定具、テスト
X型折りたたみ式コンテナハウスの配線は、シェルが開いた状態で引き込み、終端処理、テストされます。他の工程はすべての工程に到達しません。壁を折り畳む前にソケット、照明、ブレーカーパネルを取り付け、配線ハーネスは仕向市場向けの図面と照合されます。プラグの種類と電圧は到着時に一致します。配線ハーネスは仕向市場向けの図面と照合されるため、プラグの種類と電圧は到着時に一致します。壁を開いた状態でソケット、照明、ブレーカーパネルを取り付けます。これはすべての工程に到達する唯一の工程です。
マーキング、梱包、図面チェック
折りたたみ式の金具は最後に取り付けられます。各ユニットは梱包前に一周し、X型折りたたみ式コンテナハウスはスリング用の鋳造部分が露出した状態で出荷されます。幅は2500mmに保たれているため、パックはトレーラーの車線内に収まります。梱包材のマーキングは積載計画に従い、金具ボックスは最上段のユニットに積載されます。
折りたたみ式コンテナハウスは後から開口部を開けることができないため、鋼材を切断する前に図面を確認します。色、外装材、仕切り線、窓の位置はすべて図面上で確定されます。X型折りたたみ式コンテナハウスの製造元は、最初の切断前に承認を行います。溶接後に変更が生じた場合は、古いパネルに新しい穴を開けるのではなく、新しいパネルセットを作成する必要があります。
折りたたみ式ユニットがそのコストに見合う価値を発揮する場所
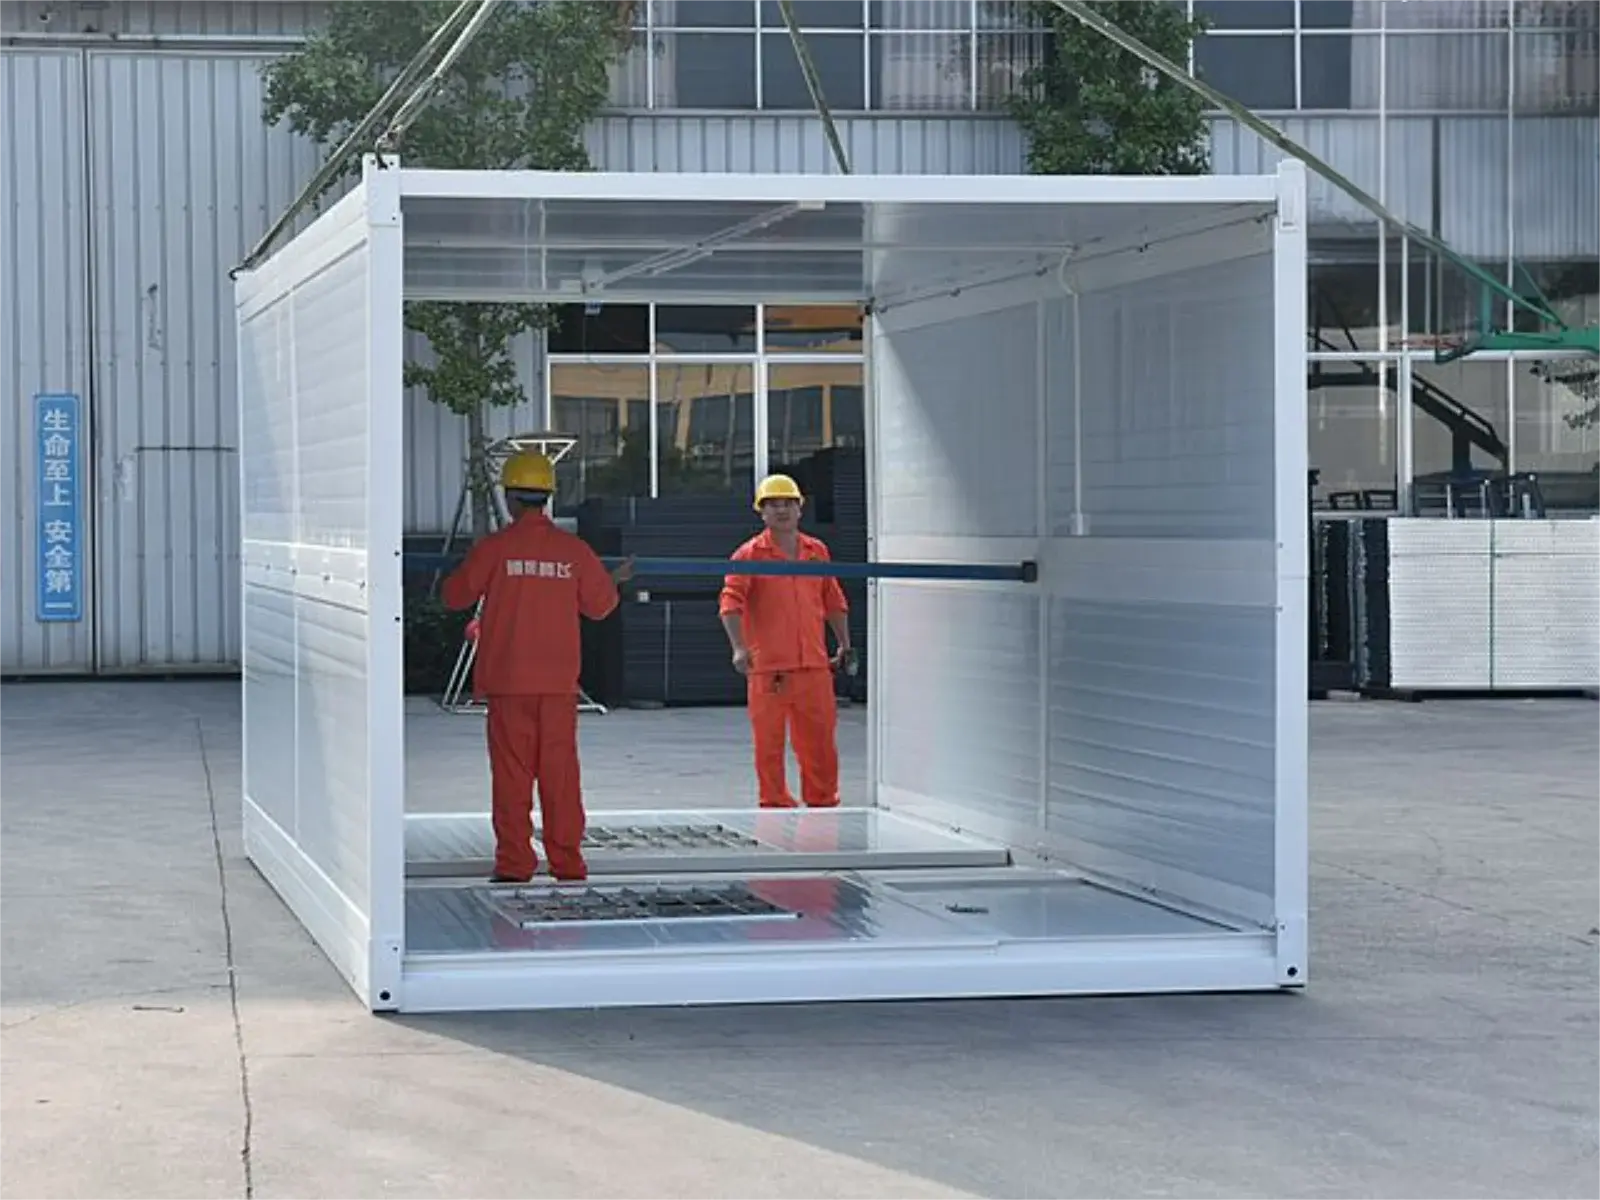
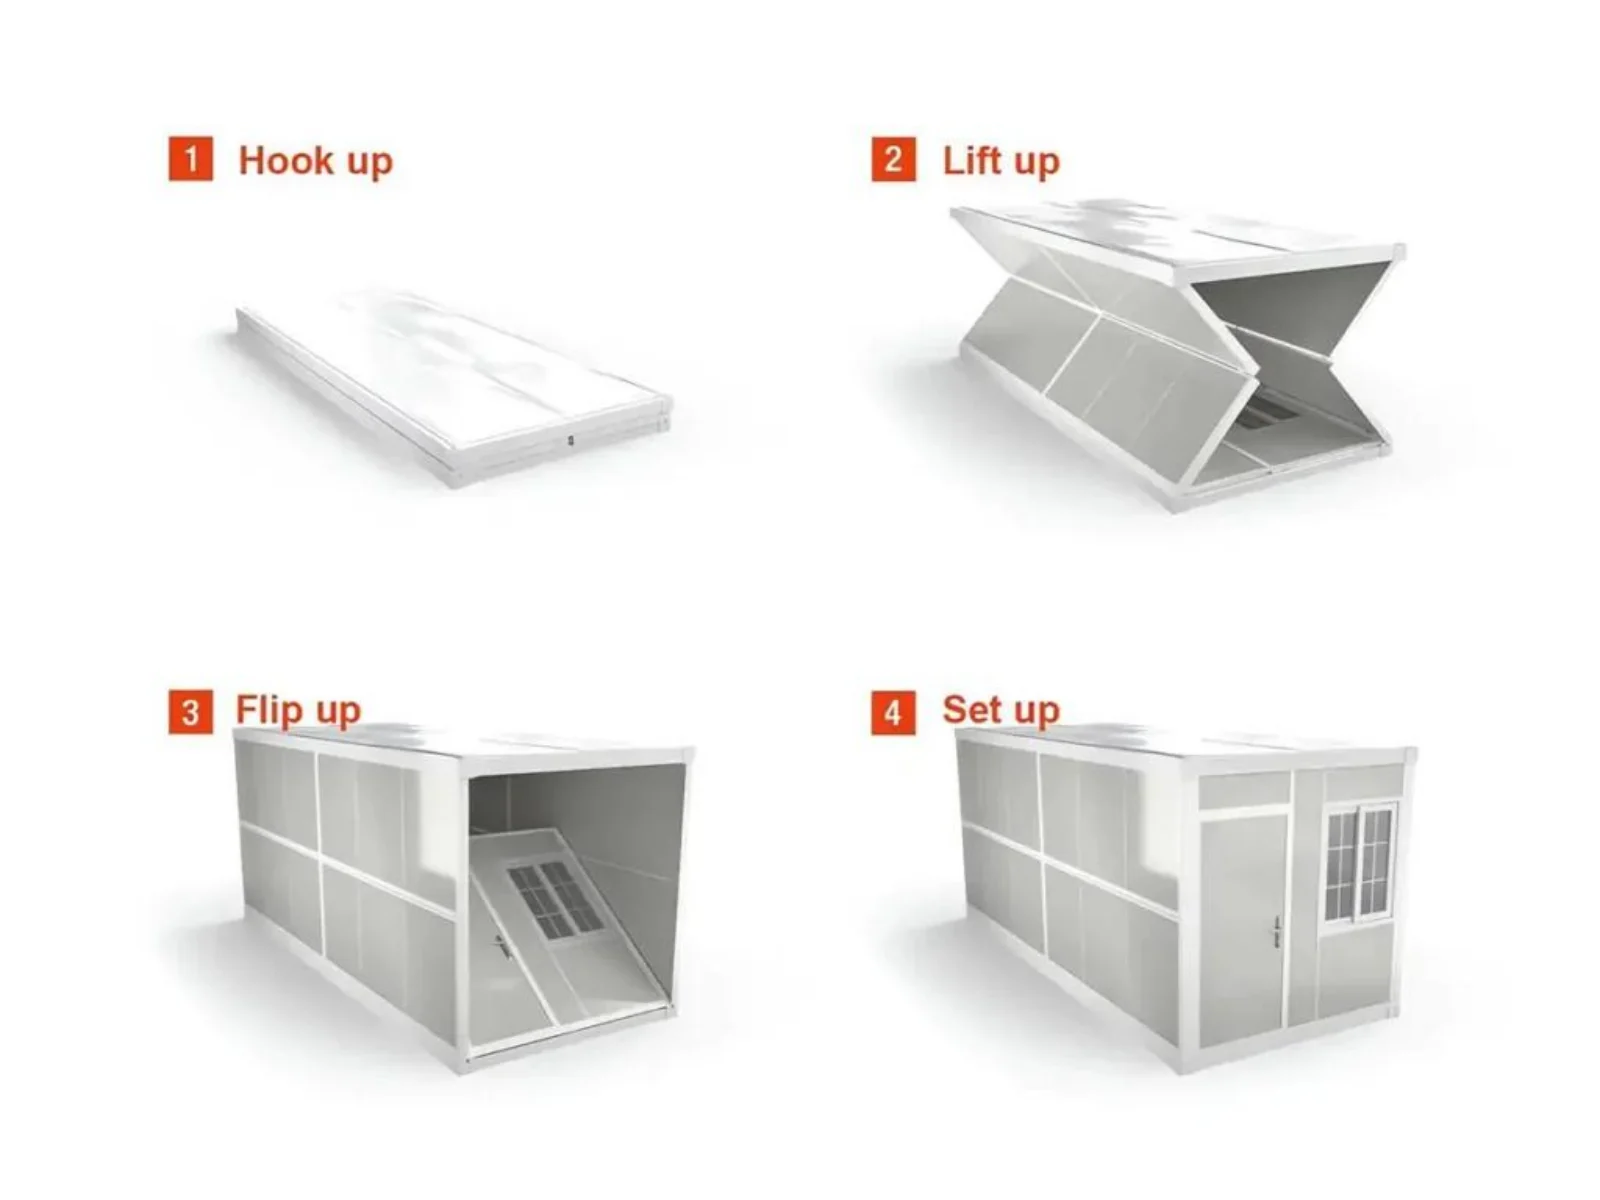
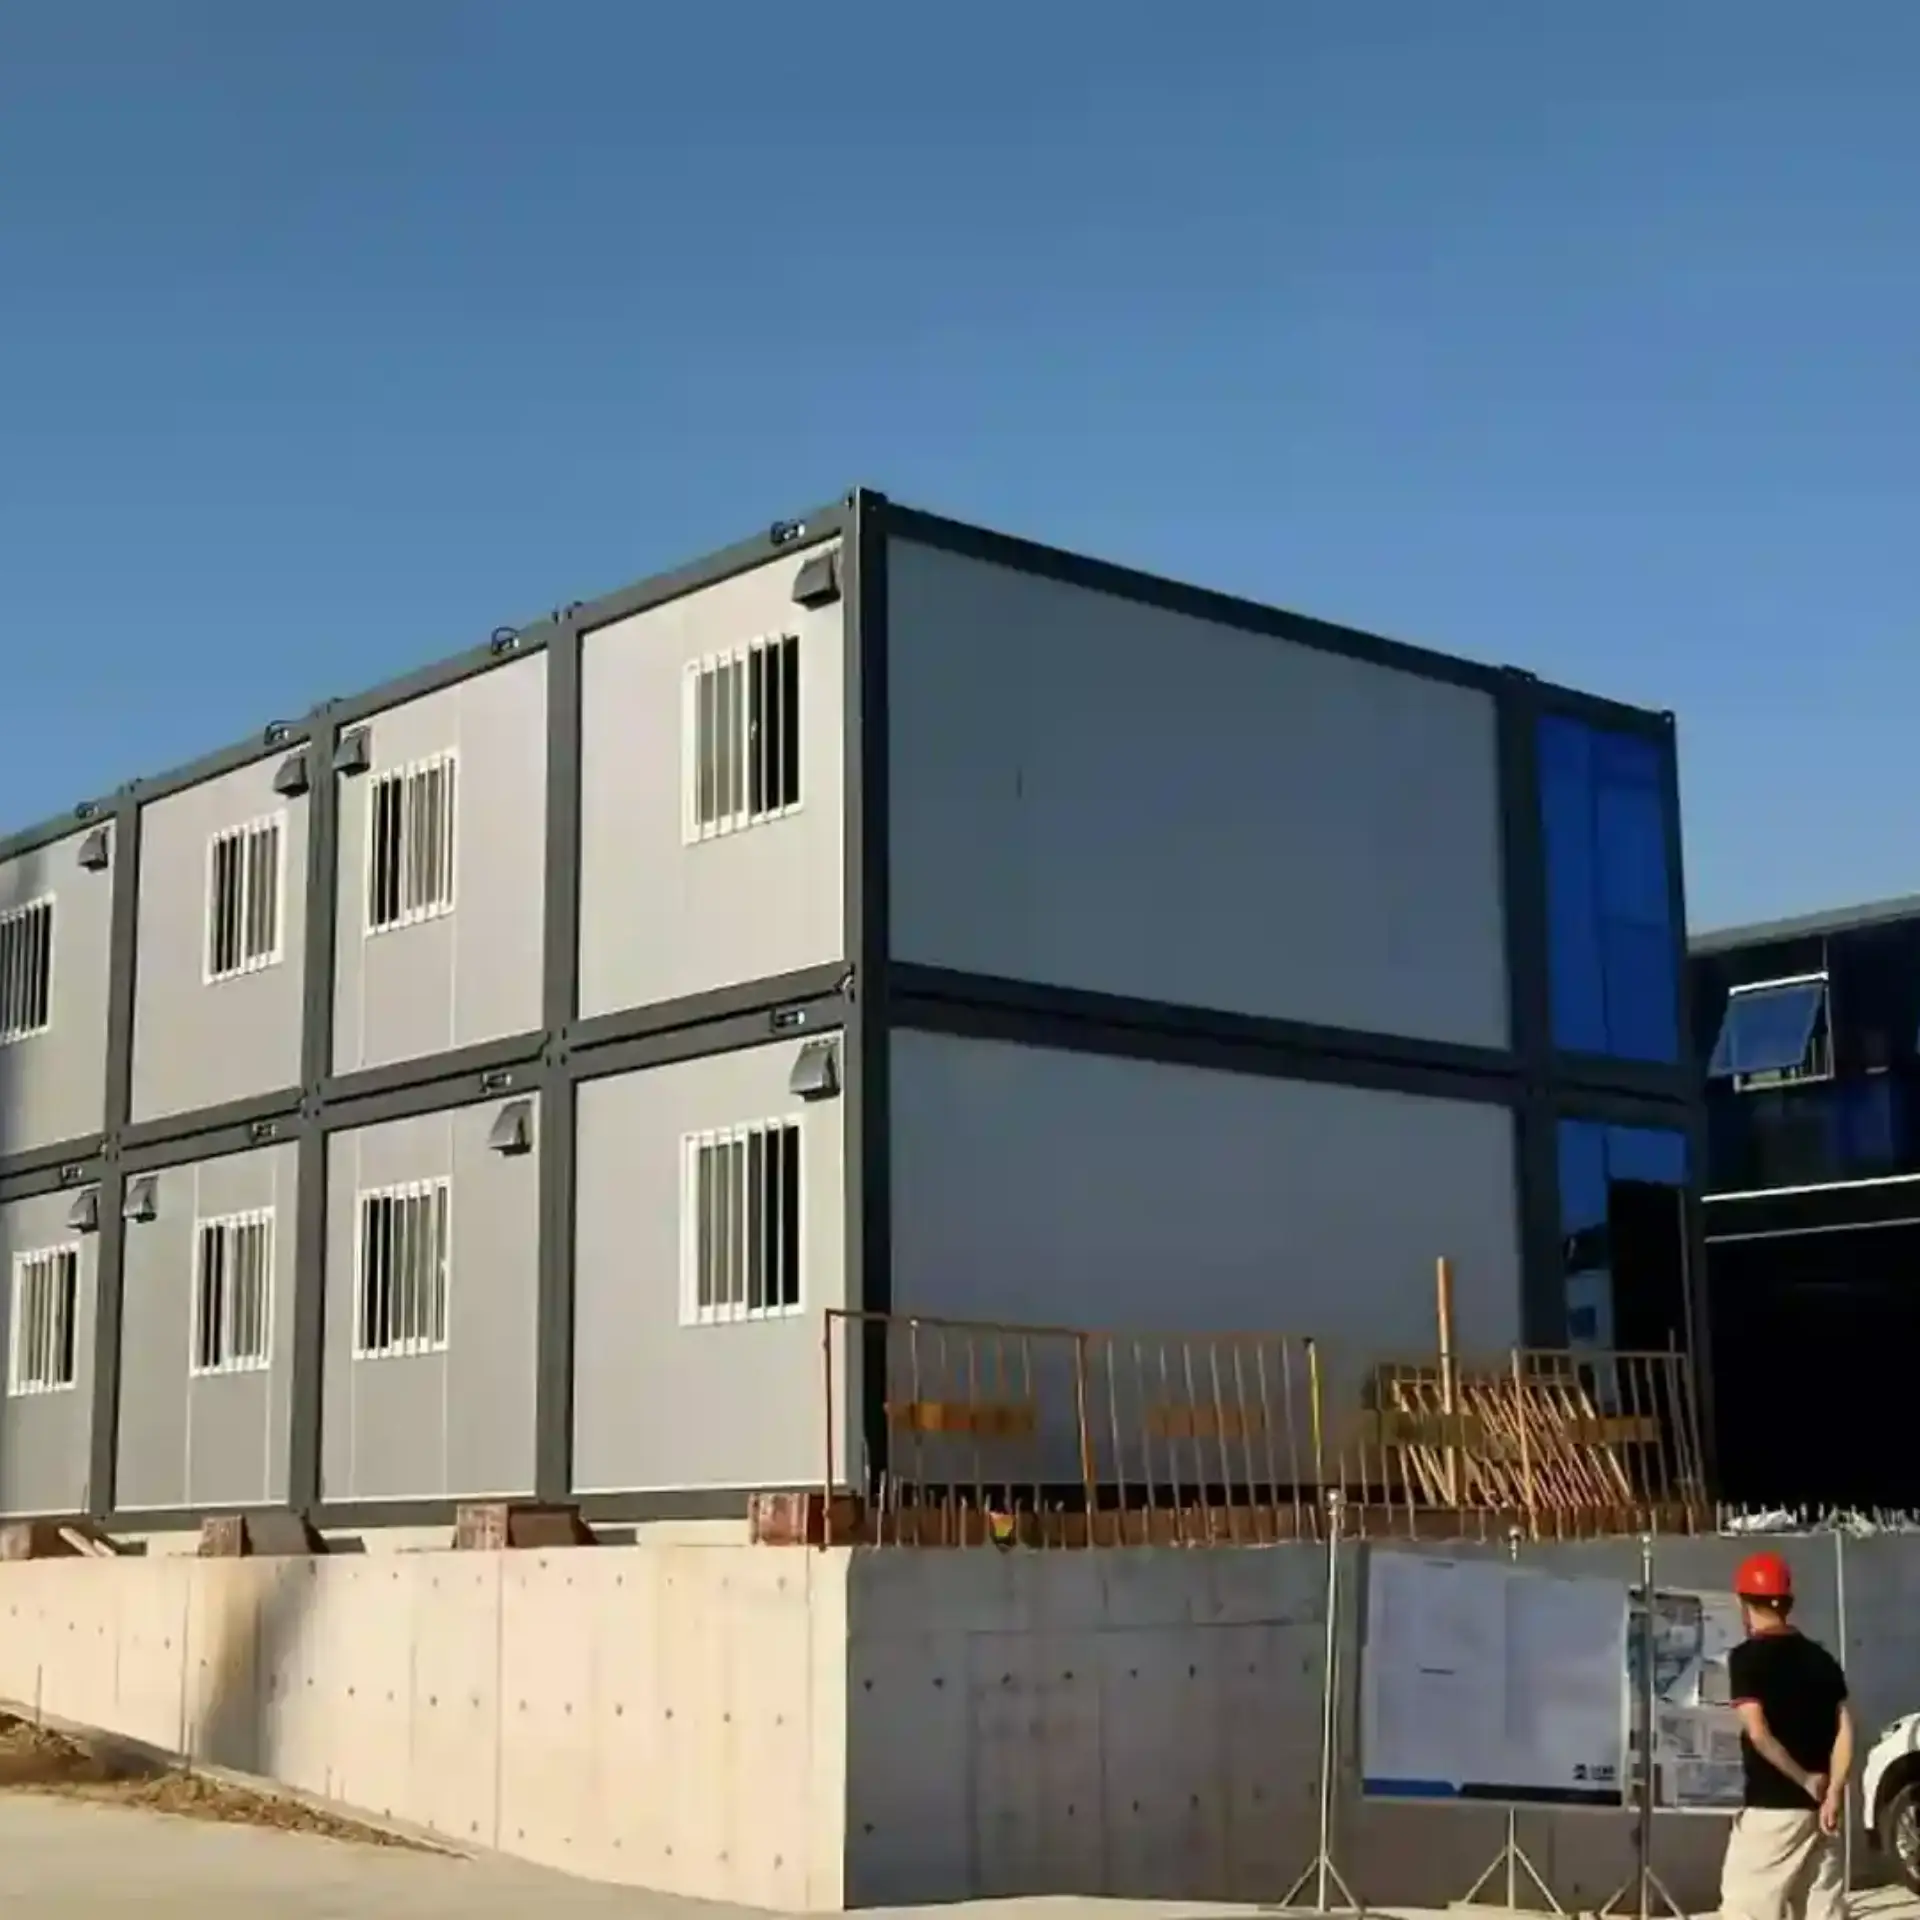
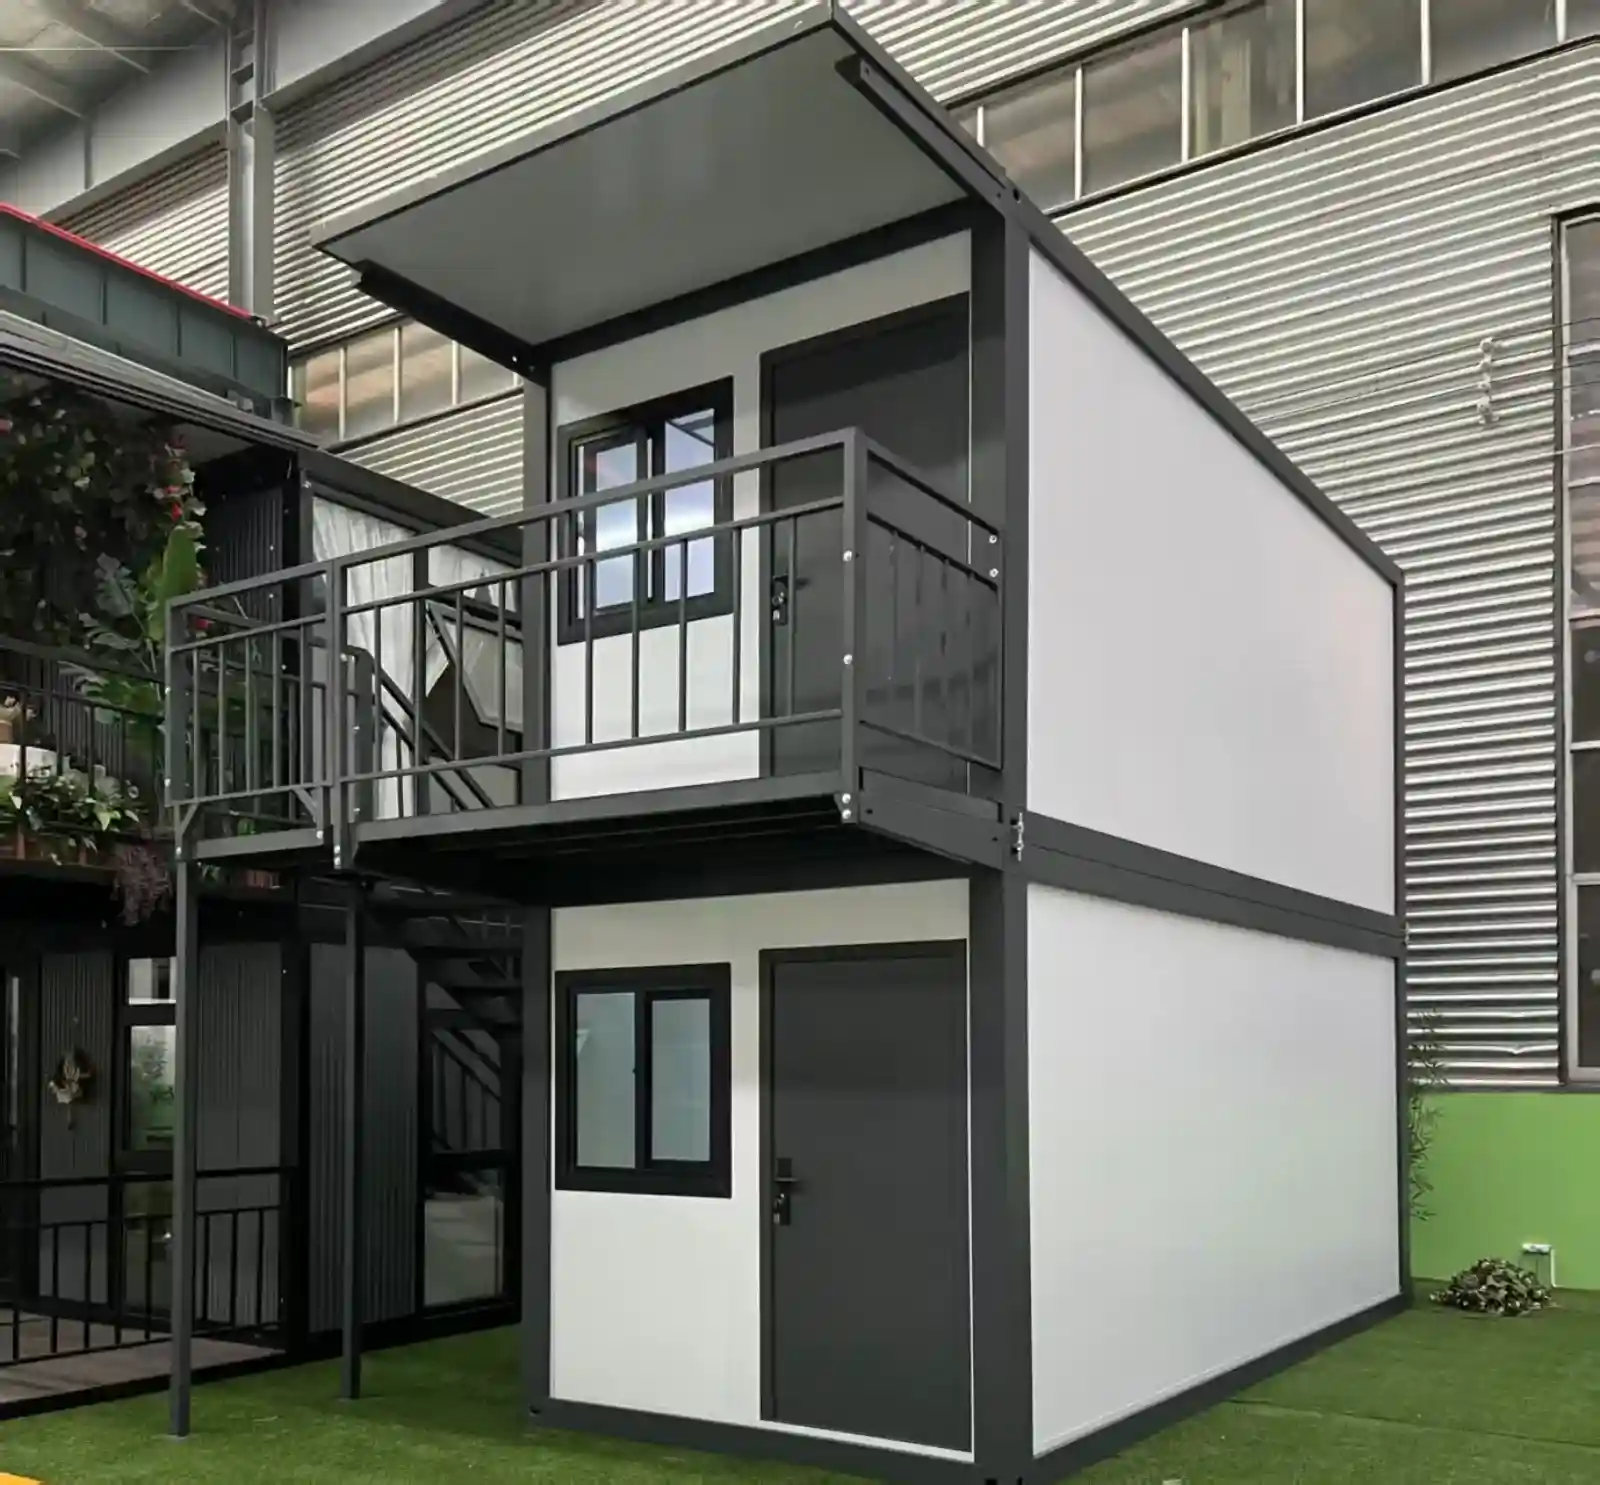
警備所、食堂、診療所、現場事務所はすべて同じシェル構造を採用している。X型折りたたみ式コンテナハウスの製造元は、季節ごとに移動するキャンプにこのシェルを送り、作業の合間には平板に戻される。救援活動においては、トラック1台で運搬でき、2人で開閉できるユニットが重宝される。単一のシェルは、倉庫や応急処置所としても利用できる。
ワークショップの生産フロー
 ステップ1:メインフレームの切断
 ステップ2:フレームの組み立て
 ステップ3:フレーム溶接
 ステップ4:フレームの防錆焼付塗装
 ステップ5:パネルの切断
 ステップ6:フレームとパネルの取り付け
 ステップ7:ドアと窓の取り付け
 ステップ8:シーラントで密封する
 ステップ9:完成品倉庫
工場紹介

当社は、プレハブ式コンテナハウス、拡張式コンテナハウス、折りたたみ式コンテナハウス、移動式プレハブ浴室を専門とするメーカーです。ホテル、別荘、オフィス、寮、倉庫、作業場、建設現場向けのモジュール式住宅ソリューションを設計、製造、輸出しています。工場は広州市にあり、敷地面積は5万平方メートルです。ご見学を歓迎いたします。
 WhatsApp/電話:+86 15179359758
 Email:liwenfan211@gmail.com