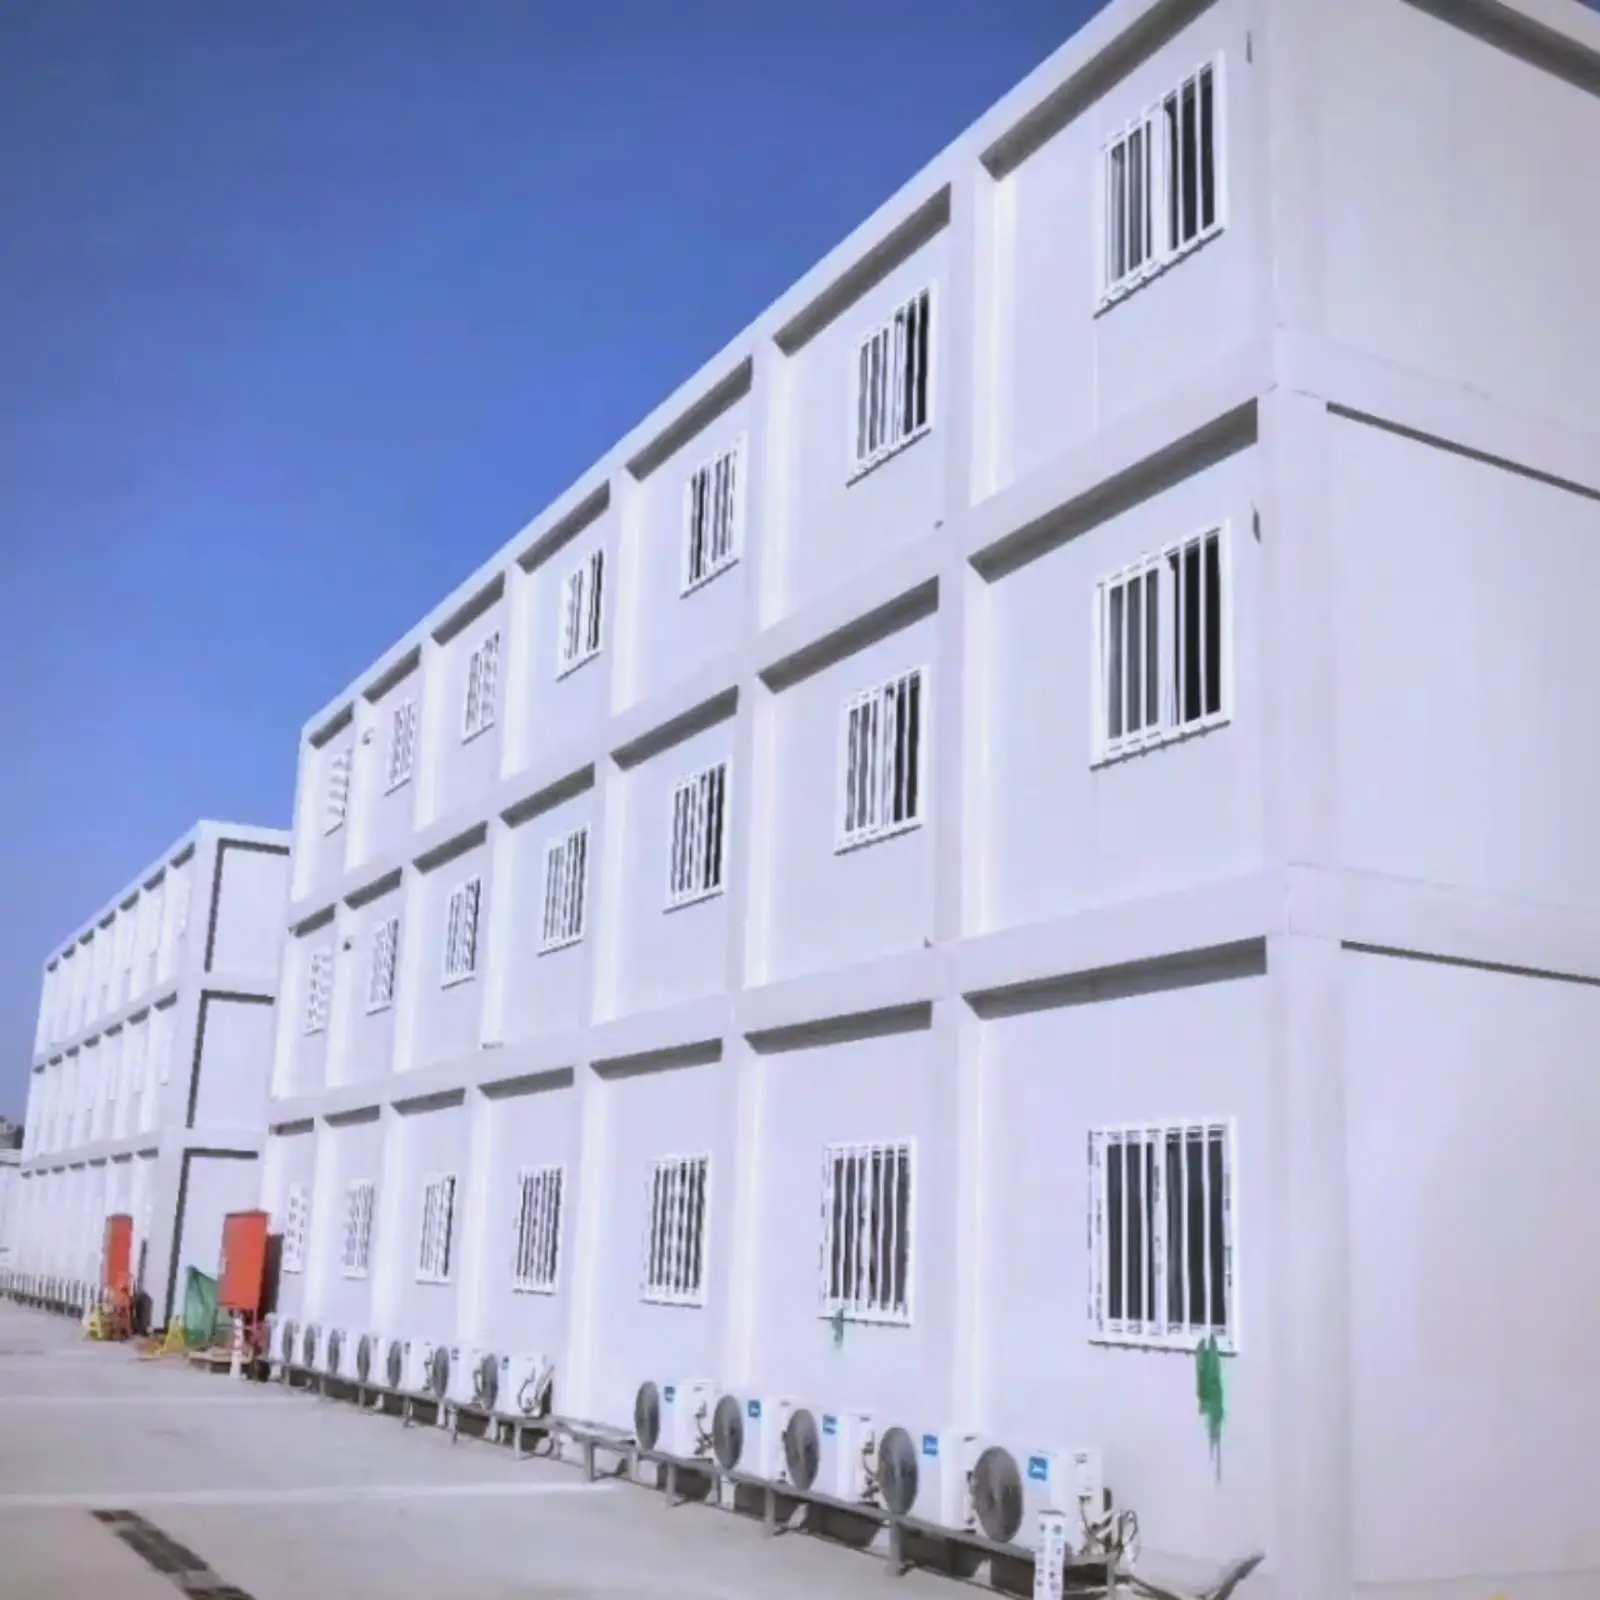
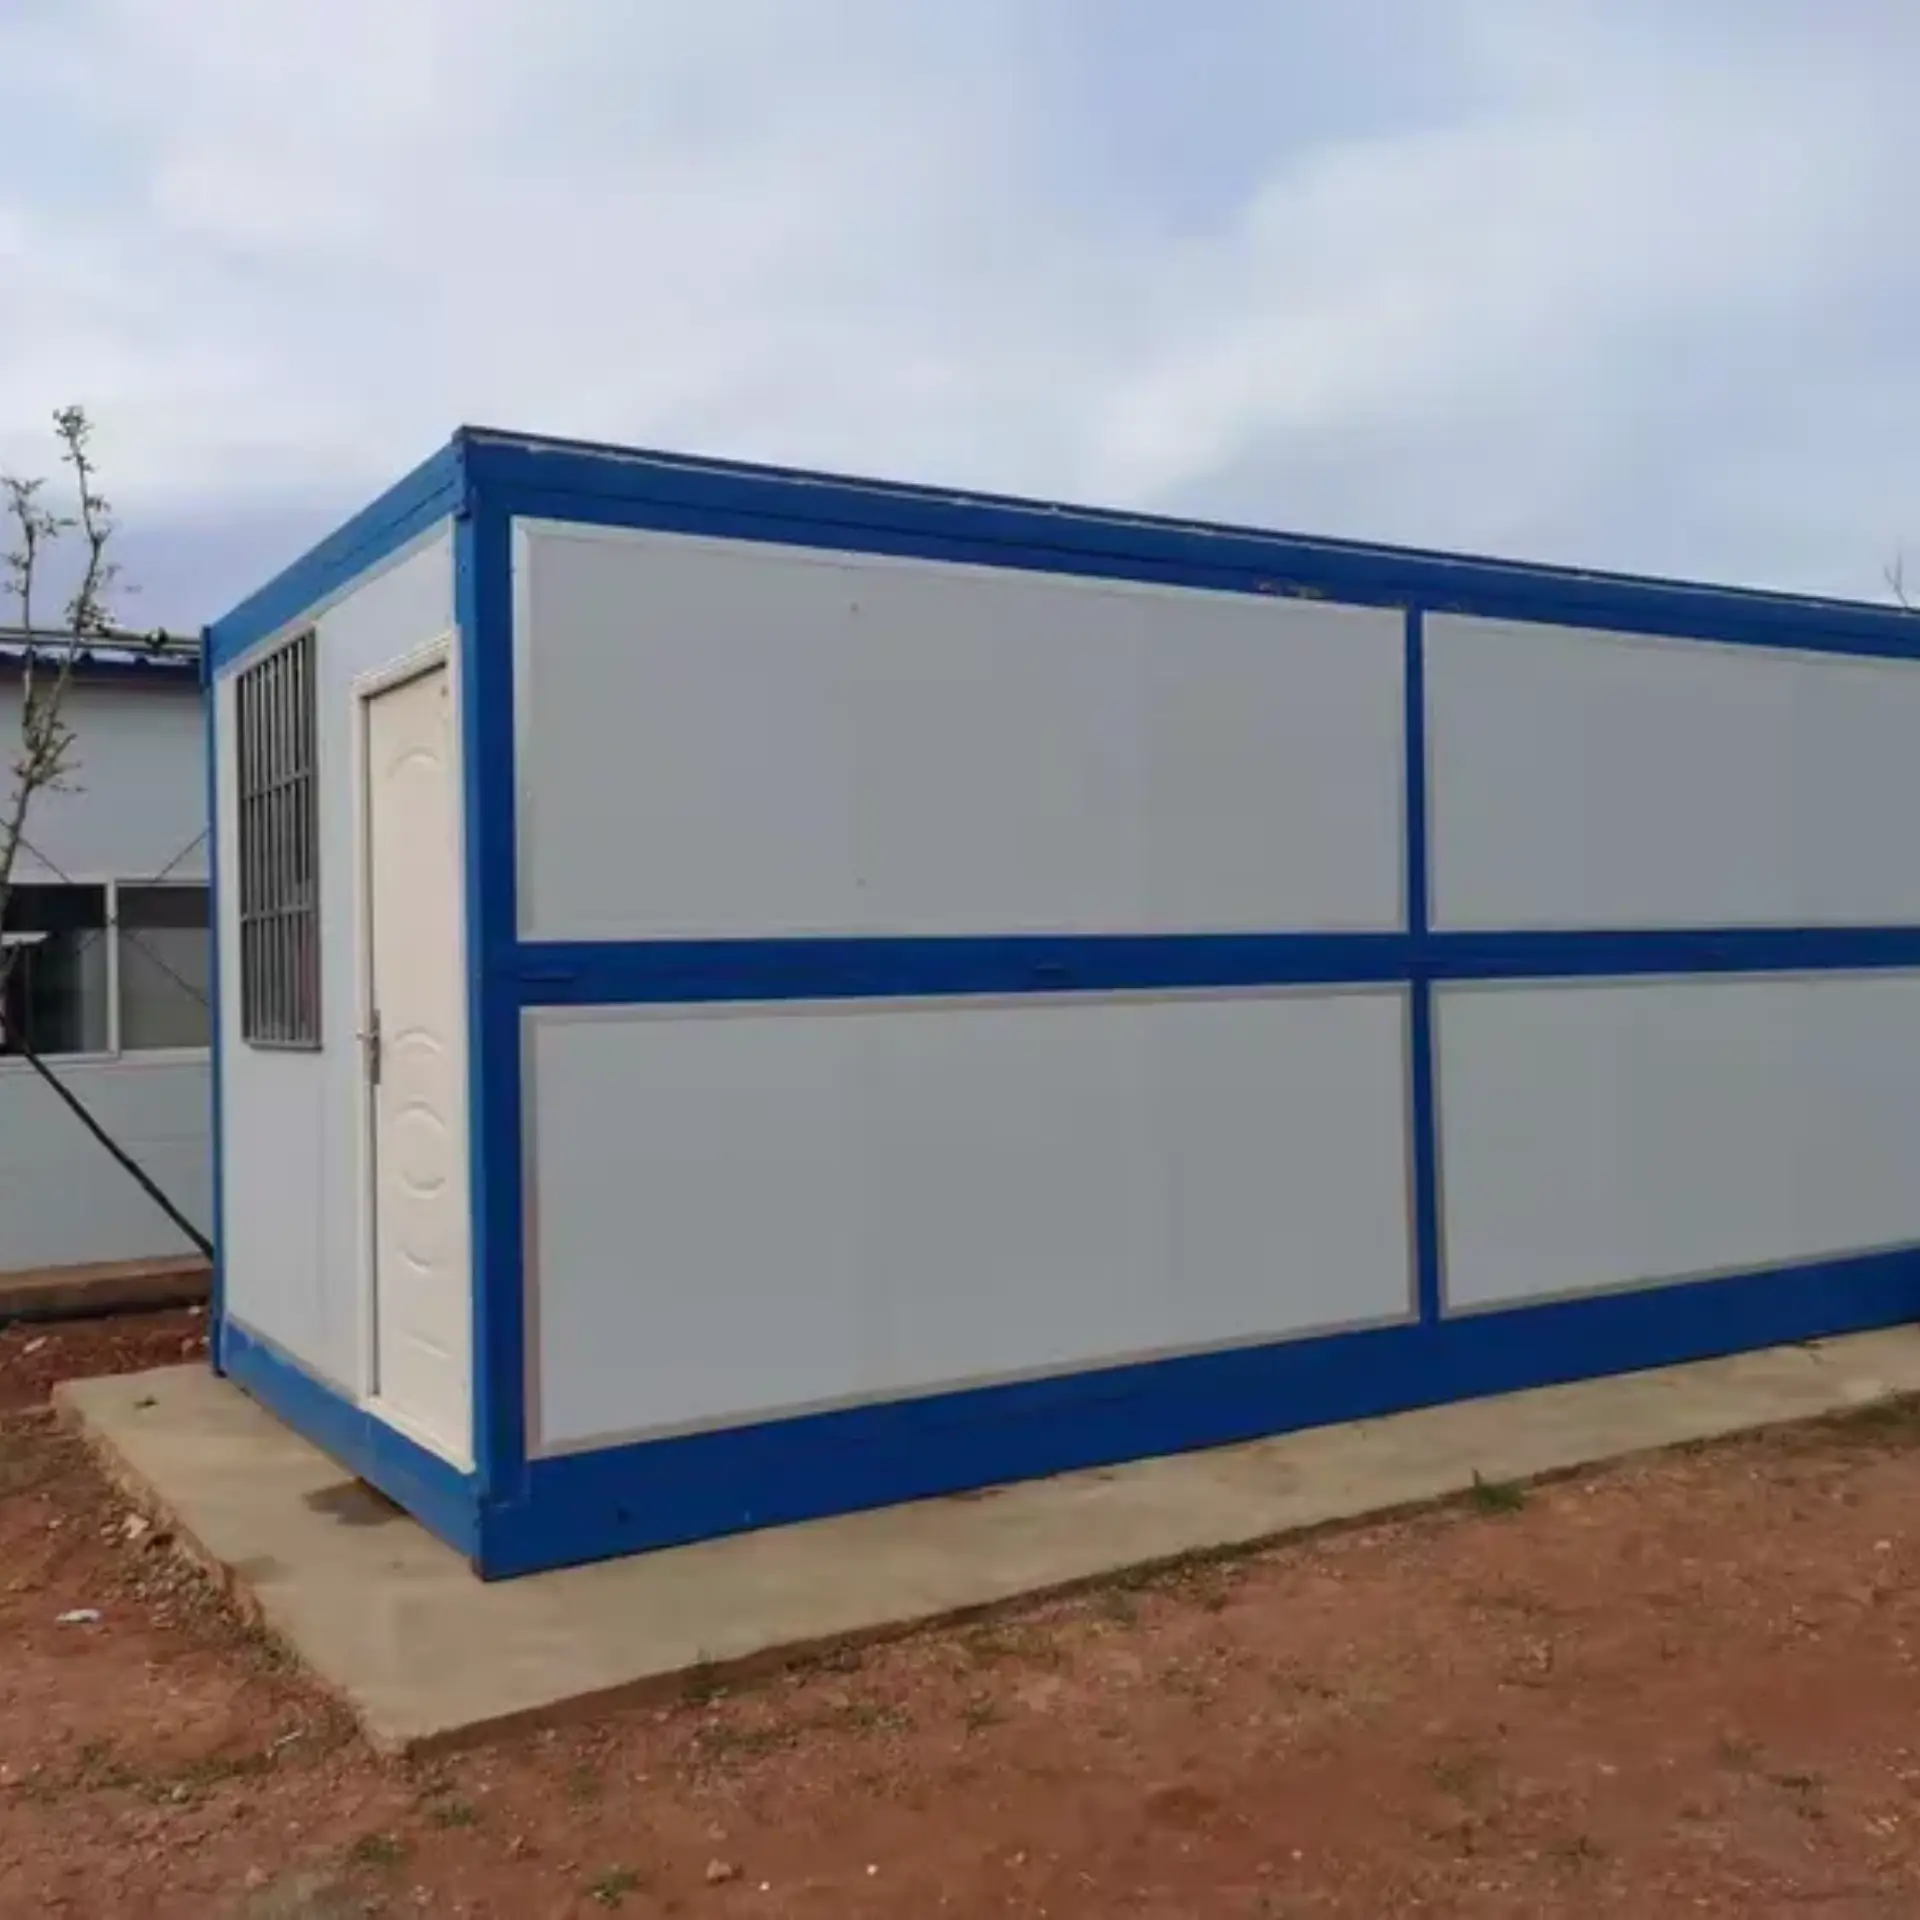
Fabricant direct de maisons conteneurs pliables de type X
Le cadre est fabriqué à partir d'une bobine, fendue à la largeur voulue, profilée en tube, coupée sur une scie CNC, puis soudée dans un gabarit qui maintient la diagonale à 2 mm avant le dépôt du premier cordon de soudure. Il est ensuite rectifié, passe dans sept bains de prétraitement et reçoit un revêtement en poudre de 60 à 80 µm d'épaisseur avant une cuisson à 180 °C. Aucune étape n'est sous-traitée, ce qui est la seule façon de garantir une diagonale de 2 mm sur une structure pliable.
spécifications du produit
20 pieds
matériel
Acier galvanisé, acier inoxydable 304
matériau de remplissage
laine de roche, EPS et polyuréthane
Plage de températures de service
-30°C à +70°C
Personnalisation
Panneaux muraux, panneaux de sol, prises électriques, meubles, arrivées d'eau, armoires de cuisine, appareils sanitaires, etc.
Un tube de 1,5 mm d'épaisseur est soudé pour former un caisson, avec un cordon de soudure continu à chaque nœud au lieu de points de soudure aux angles. Des gabarits maintiennent les diagonales pendant le refroidissement du cordon. La galvanisation est effectuée avant la peinture, ce qui permet de conserver l'éclat d'une éventuelle rayure au niveau d'un joint. À la jonction entre le corps de levage et la colonne, une plaque de 2 mm supporte la charge.
Chaque coque commence par un tube coupé et mis d'équerre sur un gabarit avant d'être soudée. La structure, le revêtement et l'aménagement intérieur sont réalisés sous un même toit au sein de l'usine. Fabricant de maisons conteneurs pliables de type X, Ce procédé raccourcit le processus de fabrication, du dessin à la mise en caisse. Les étapes se succèdent : découpe, soudage, meulage, revêtement, polymérisation, assemblage, test, emballage. Chaque unité parcourt cette chaîne dans un seul sens et n’y revient jamais pour être retravaillée.
Gare
Équipement
Vérification qui peut échouer
Découpe de bobines
Ligne de refendage
Largeur de la bande à ±0,5 mm près ; une bande étroite donne un tube sous-dimensionné
Formation de tubes
Profilée et carrée
Épaisseur de paroi : 1,5 mm ± 0,1, mesurée aux deux extrémités
Coupe
Scie CNC
Longueur à ±1 mm près ; une coupe trop longue fausse le gabarit.
Assemblage du cadre
Gabarit de soudage par modèle
Diagonale à moins de 2 mm avant toute soudure
Soudage
MIG, en continu
La porosité serait visible au point de levage.
Broyage et préparation
Outils à main
Les éclaboussures laissées sous le manteau se soulèvent plus tard
revêtement en poudre
Ligne électrostatique
Film de 60 à 80 µm, contrôlé en quatre points par image
durcissement
Four à 180 °C
L'adhérence est vérifiée sur un échantillon de chaque lot.
Découpe de panneaux
fraiseuse CNC
Longueur à ±2 mm près, bord net à l'endroit où le film s'arrête
Lamination des panneaux
plastifieuse à rouleaux
Densité du noyau : 65 kg/m³, absence de vide en bordure du panneau
Aménagement
baies d'assemblage
Le frottement des portières et le débattement des vitres sont vérifiés ici.
Électrique
Test sur banc
Résistance d'isolement supérieure à 2 MΩ, test de déclenchement du disjoncteur différentiel
Test du tuyau
Tuyau d'arrosage, 5 minutes
L'eau au niveau du pli provoque la défaillance de l'unité.
test de pliage
Ascenseur aérien
Un blocage ou un loquet coincé empêche l'expédition
Emballage
Envelopper et sangler
Le marquage doit correspondre au plan de chargement
Cycle de revêtement, fabrication des panneaux et revêtement de sol
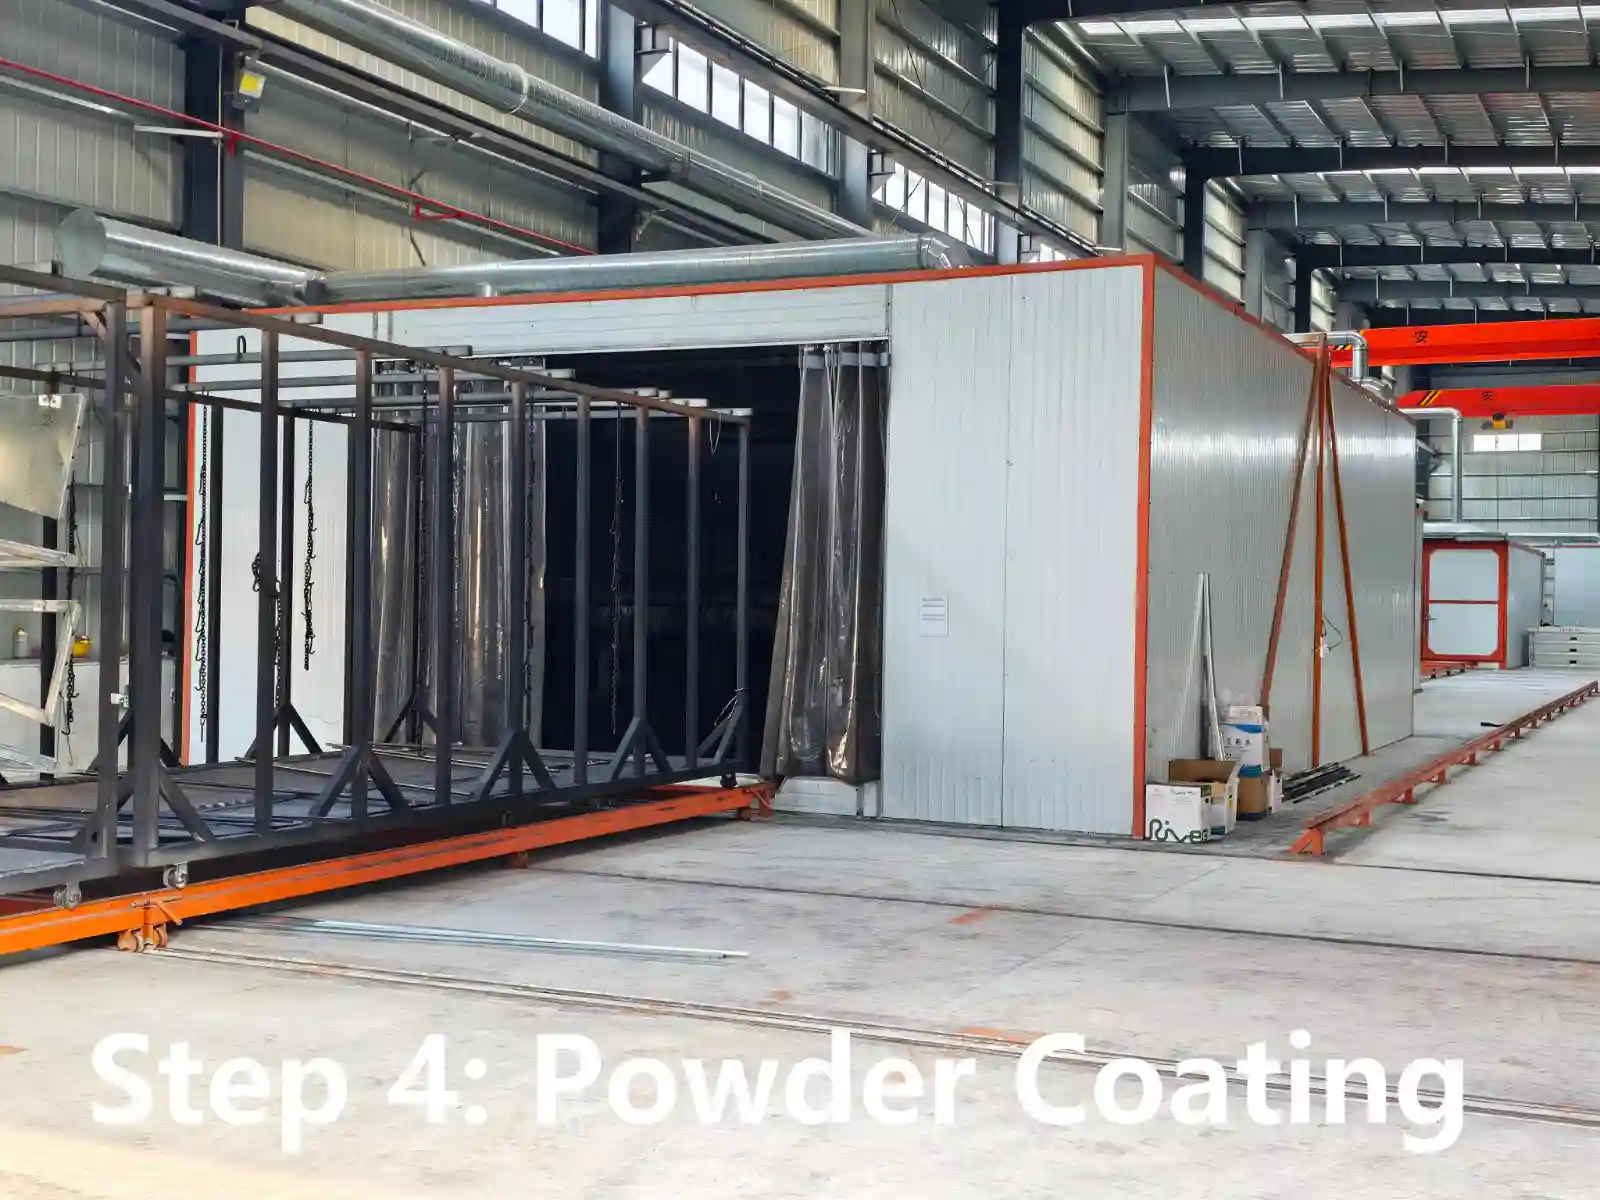
Entre la soudure et la peinture, le cadre est poncé à la main afin d'éviter que les projections sous la couche de peinture ne se détachent. L'apprêt et la couche de finition sont appliqués en une seule passe. Le fabricant de maisons modulaires pliables en forme de X cuit chaque cadre au four plutôt qu'à l'air libre. L'adhérence est vérifiée sur un échantillon de chaque lot par une incision en croix ; tout cadre non conforme est décapé et repeint.
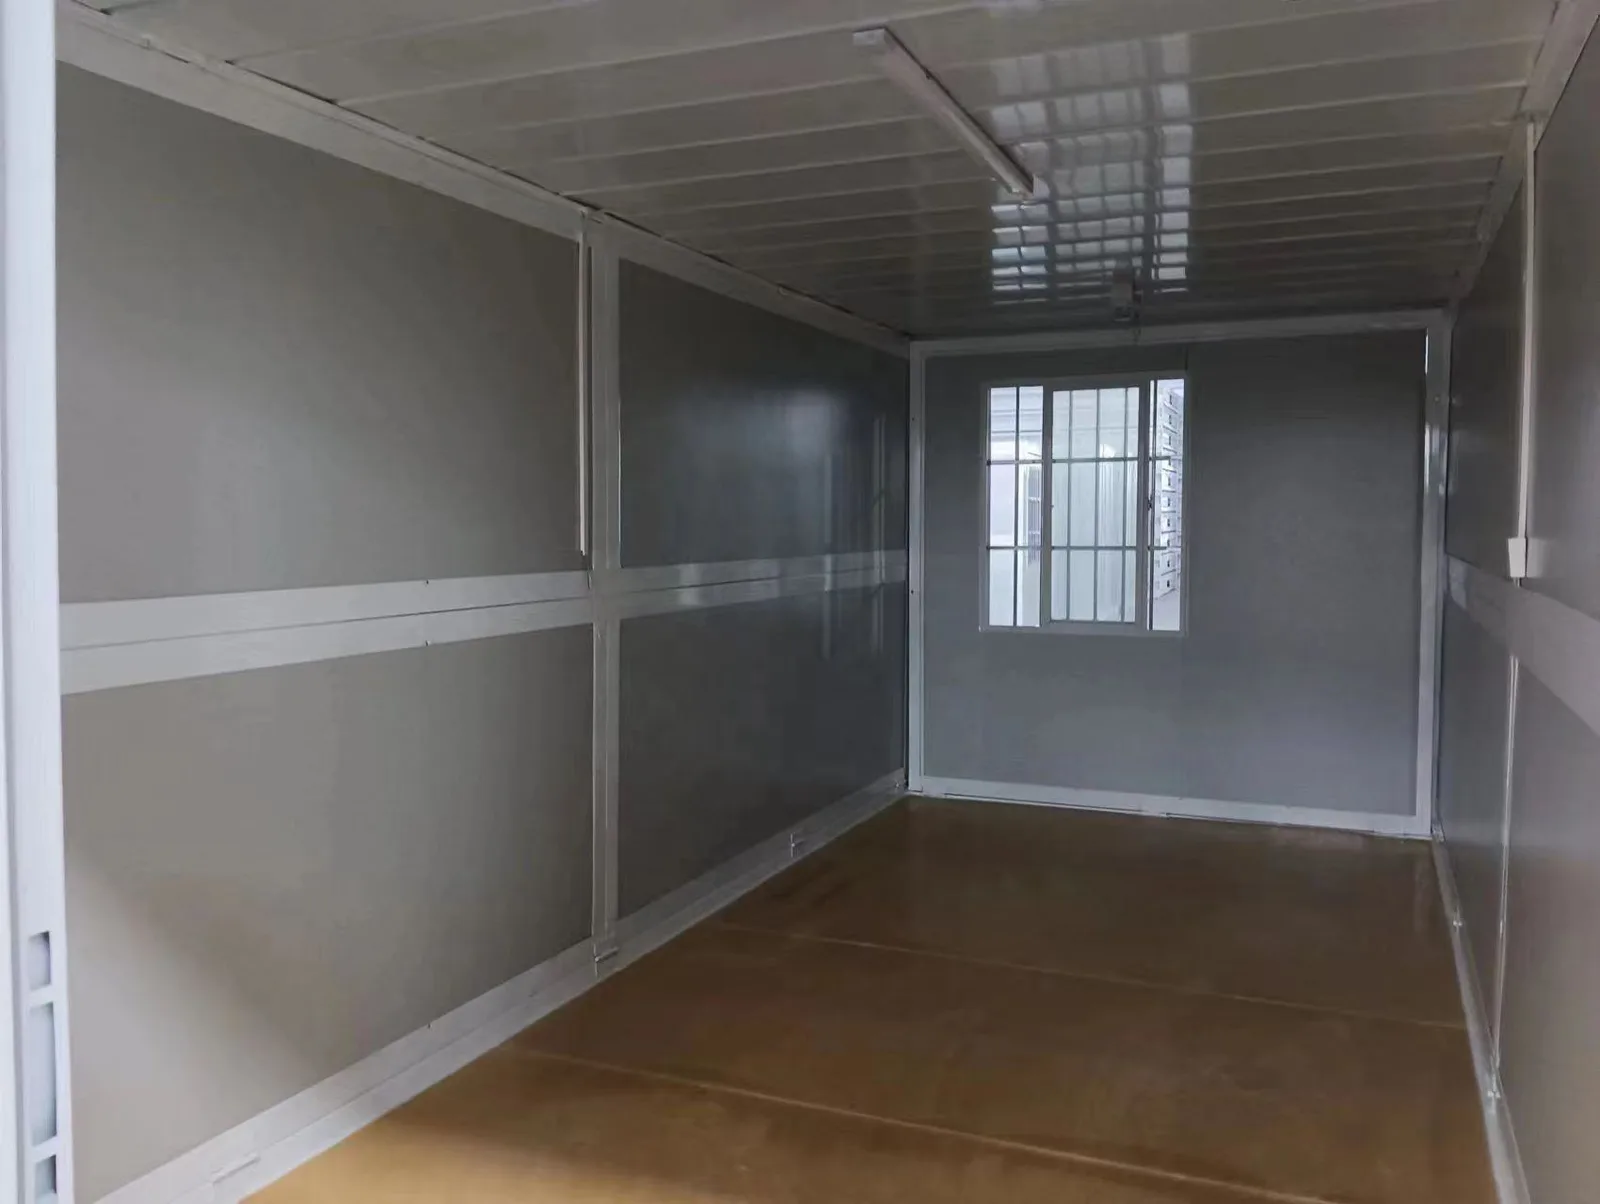
Les murs sont constitués de panneaux sandwich de 50 mm d'épaisseur, avec des peaux en acier de 0,28 mm. L'âme en laine de roche contient 65 kg de laine par mètre cube. Les panneaux sont découpés à l'établi, équarris, puis fixés à l'ossature, le ruban d'étanchéité étant déjà en place. Pour la toiture, 30 mm de laine sont placés sous une tôle profilée de 0,45 mm. Le plancher est posé avant la fermeture des murs, ce qui évite de faire passer la terrasse par une porte.
Câblage, fixations et test avant pliage
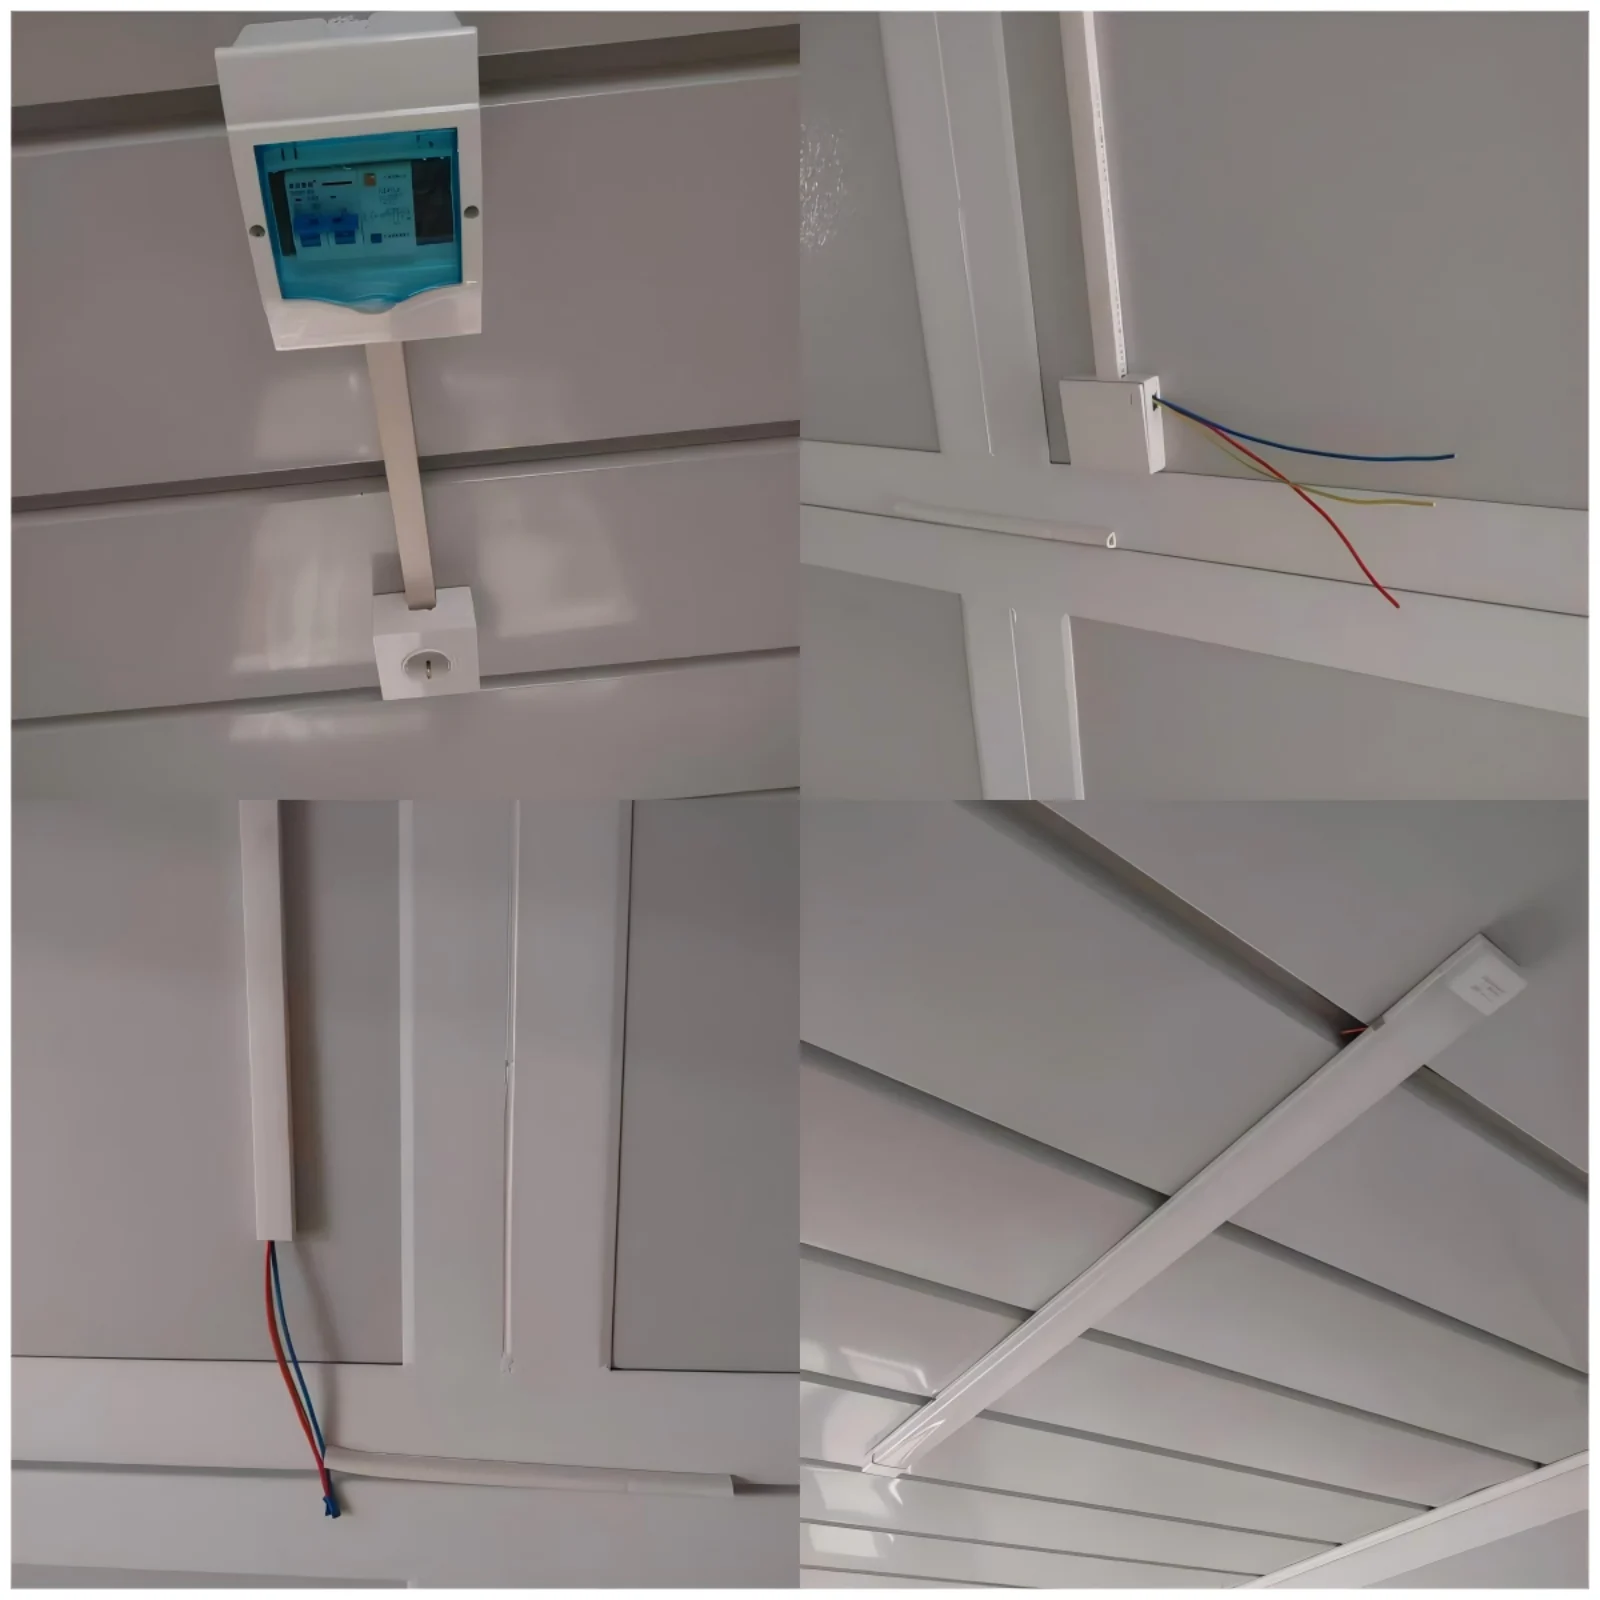
Le câblage des maisons conteneurs pliables de type X est tiré, raccordé et testé lorsque la structure est ouverte. Cette étape est la seule répétée systématiquement. Les prises, les luminaires et le tableau électrique sont installés avant le pliage des parois, et le faisceau de câbles est vérifié par rapport au plan du marché de destination. Le type de prise et la tension sont compatibles à la livraison. Les prises, les luminaires et le tableau électrique sont installés lorsque les parois sont ouvertes ; cette étape est la seule répétée systématiquement.
Marquage, emballage et vérification du dessin
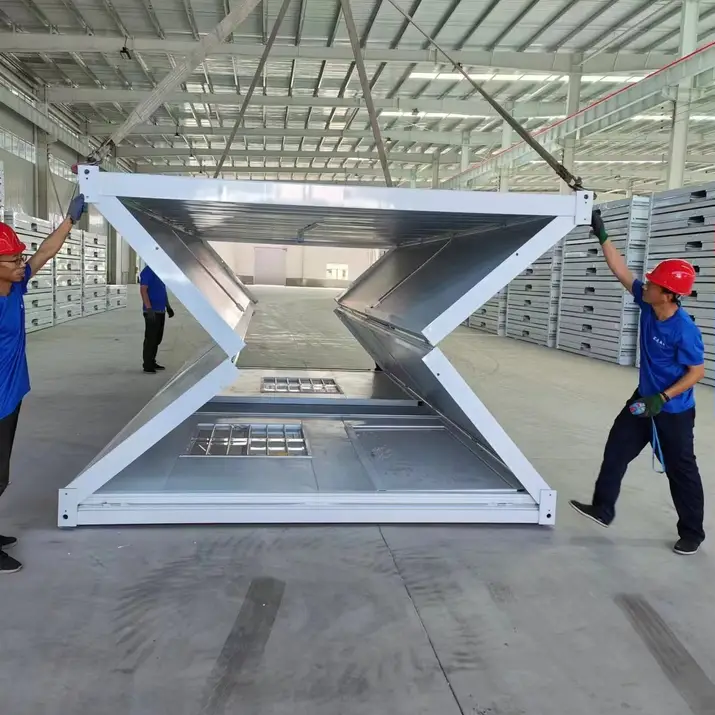
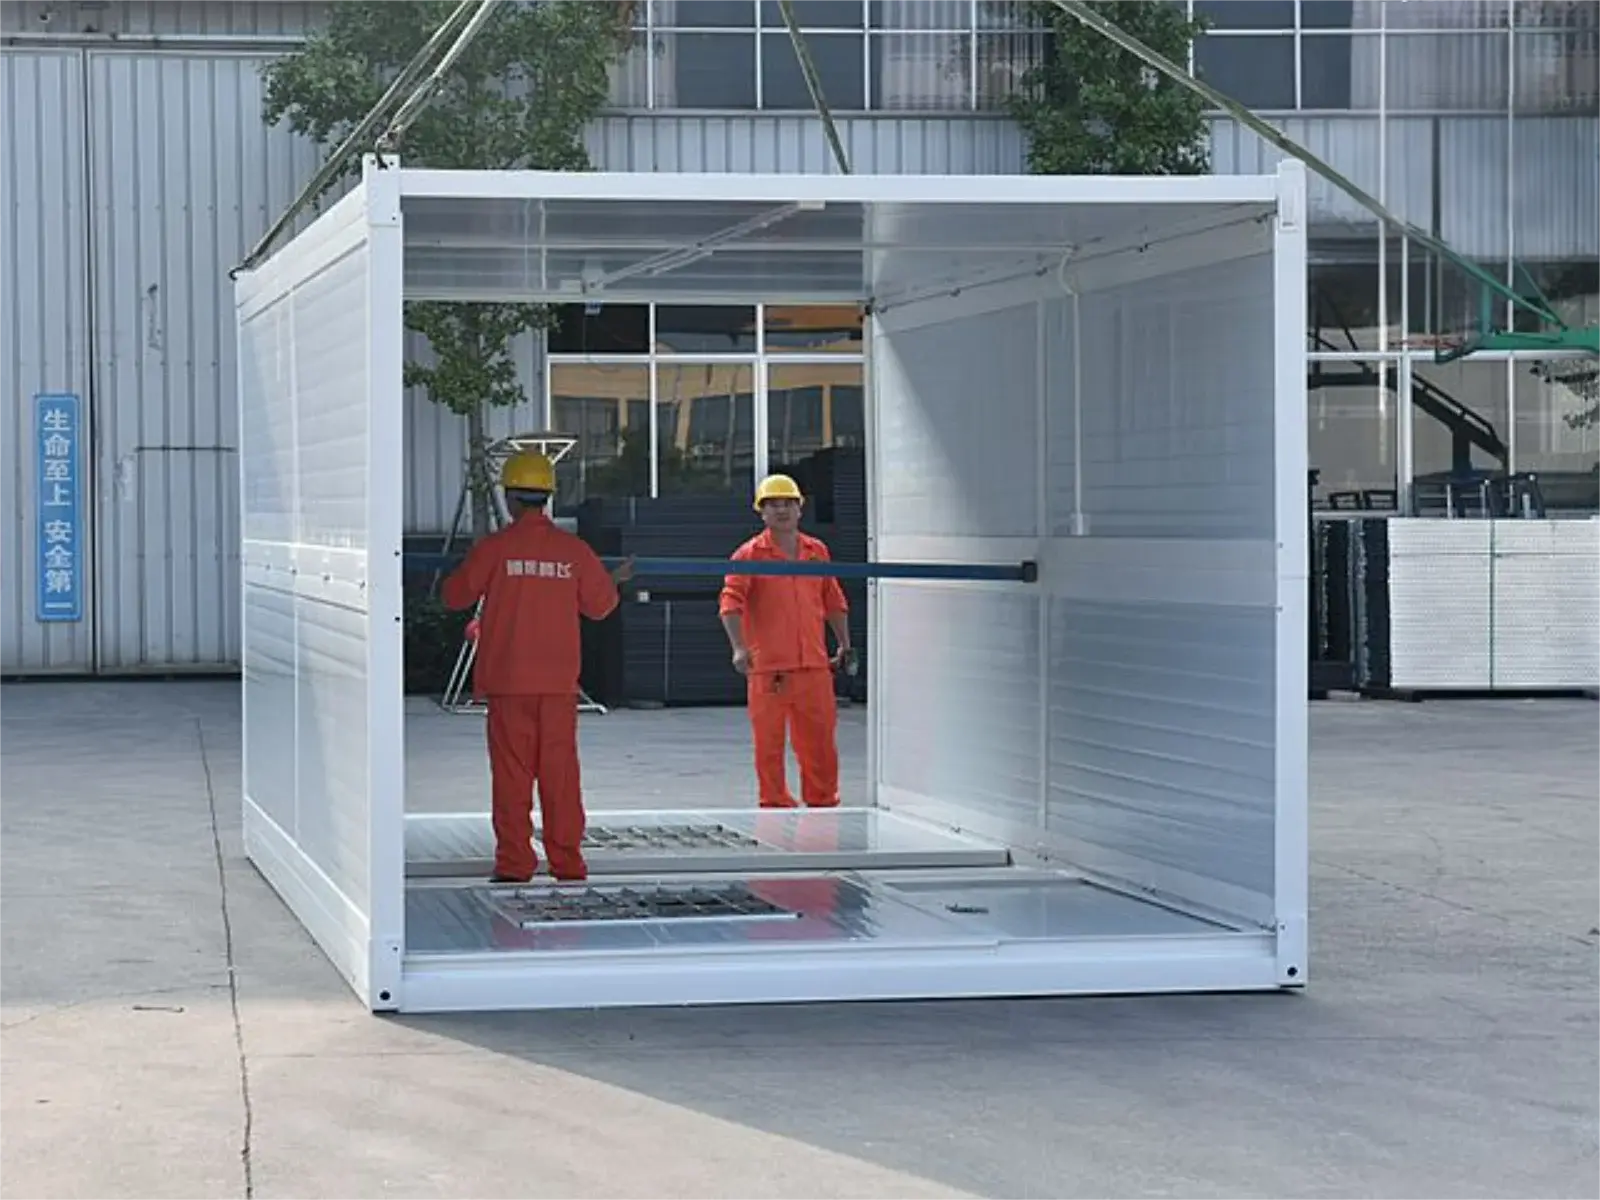
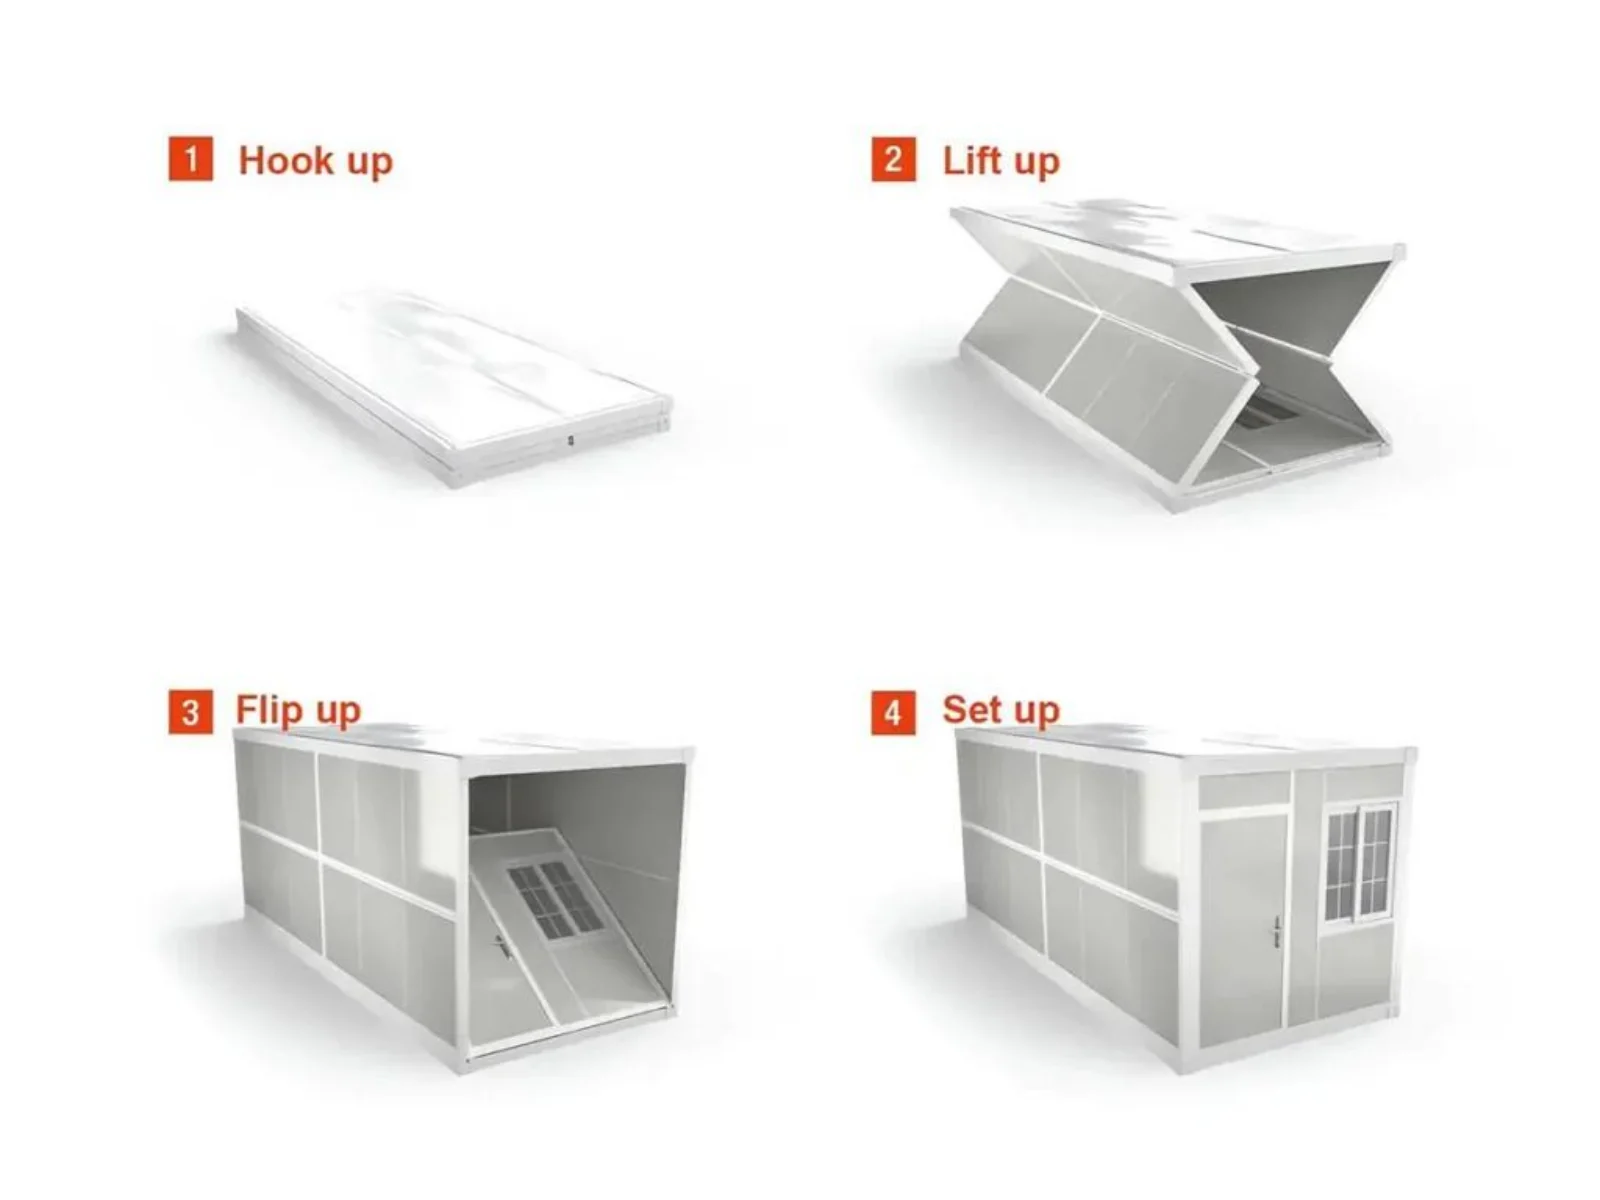
Les éléments pliables sont installés en dernier. Chaque unité est traitée avant l'emballage, et un conteneur pliable en forme de X est sorti, ses pièces moulées exposées pour l'élingue. La largeur est maintenue à 2 500 mm, afin que le colis reste dans l'allée de la remorque. Les marquages sur l'emballage suivent le plan de chargement, et la boîte à outils est placée dans l'unité supérieure.
Les plans sont vérifiés avant la découpe de l'acier, car une structure pliable ne peut tolérer une ouverture tardive. La couleur, le revêtement, l'alignement des cloisons et l'emplacement des fenêtres sont tous fixés sur le plan. Le fabricant de maisons conteneurs pliables de type X valide le plan avant la première découpe. Toute modification après soudure implique la fabrication d'un nouveau panneau plutôt que la création d'une nouvelle ouverture dans l'ancien.
Là où un appareil pliable justifie son coût
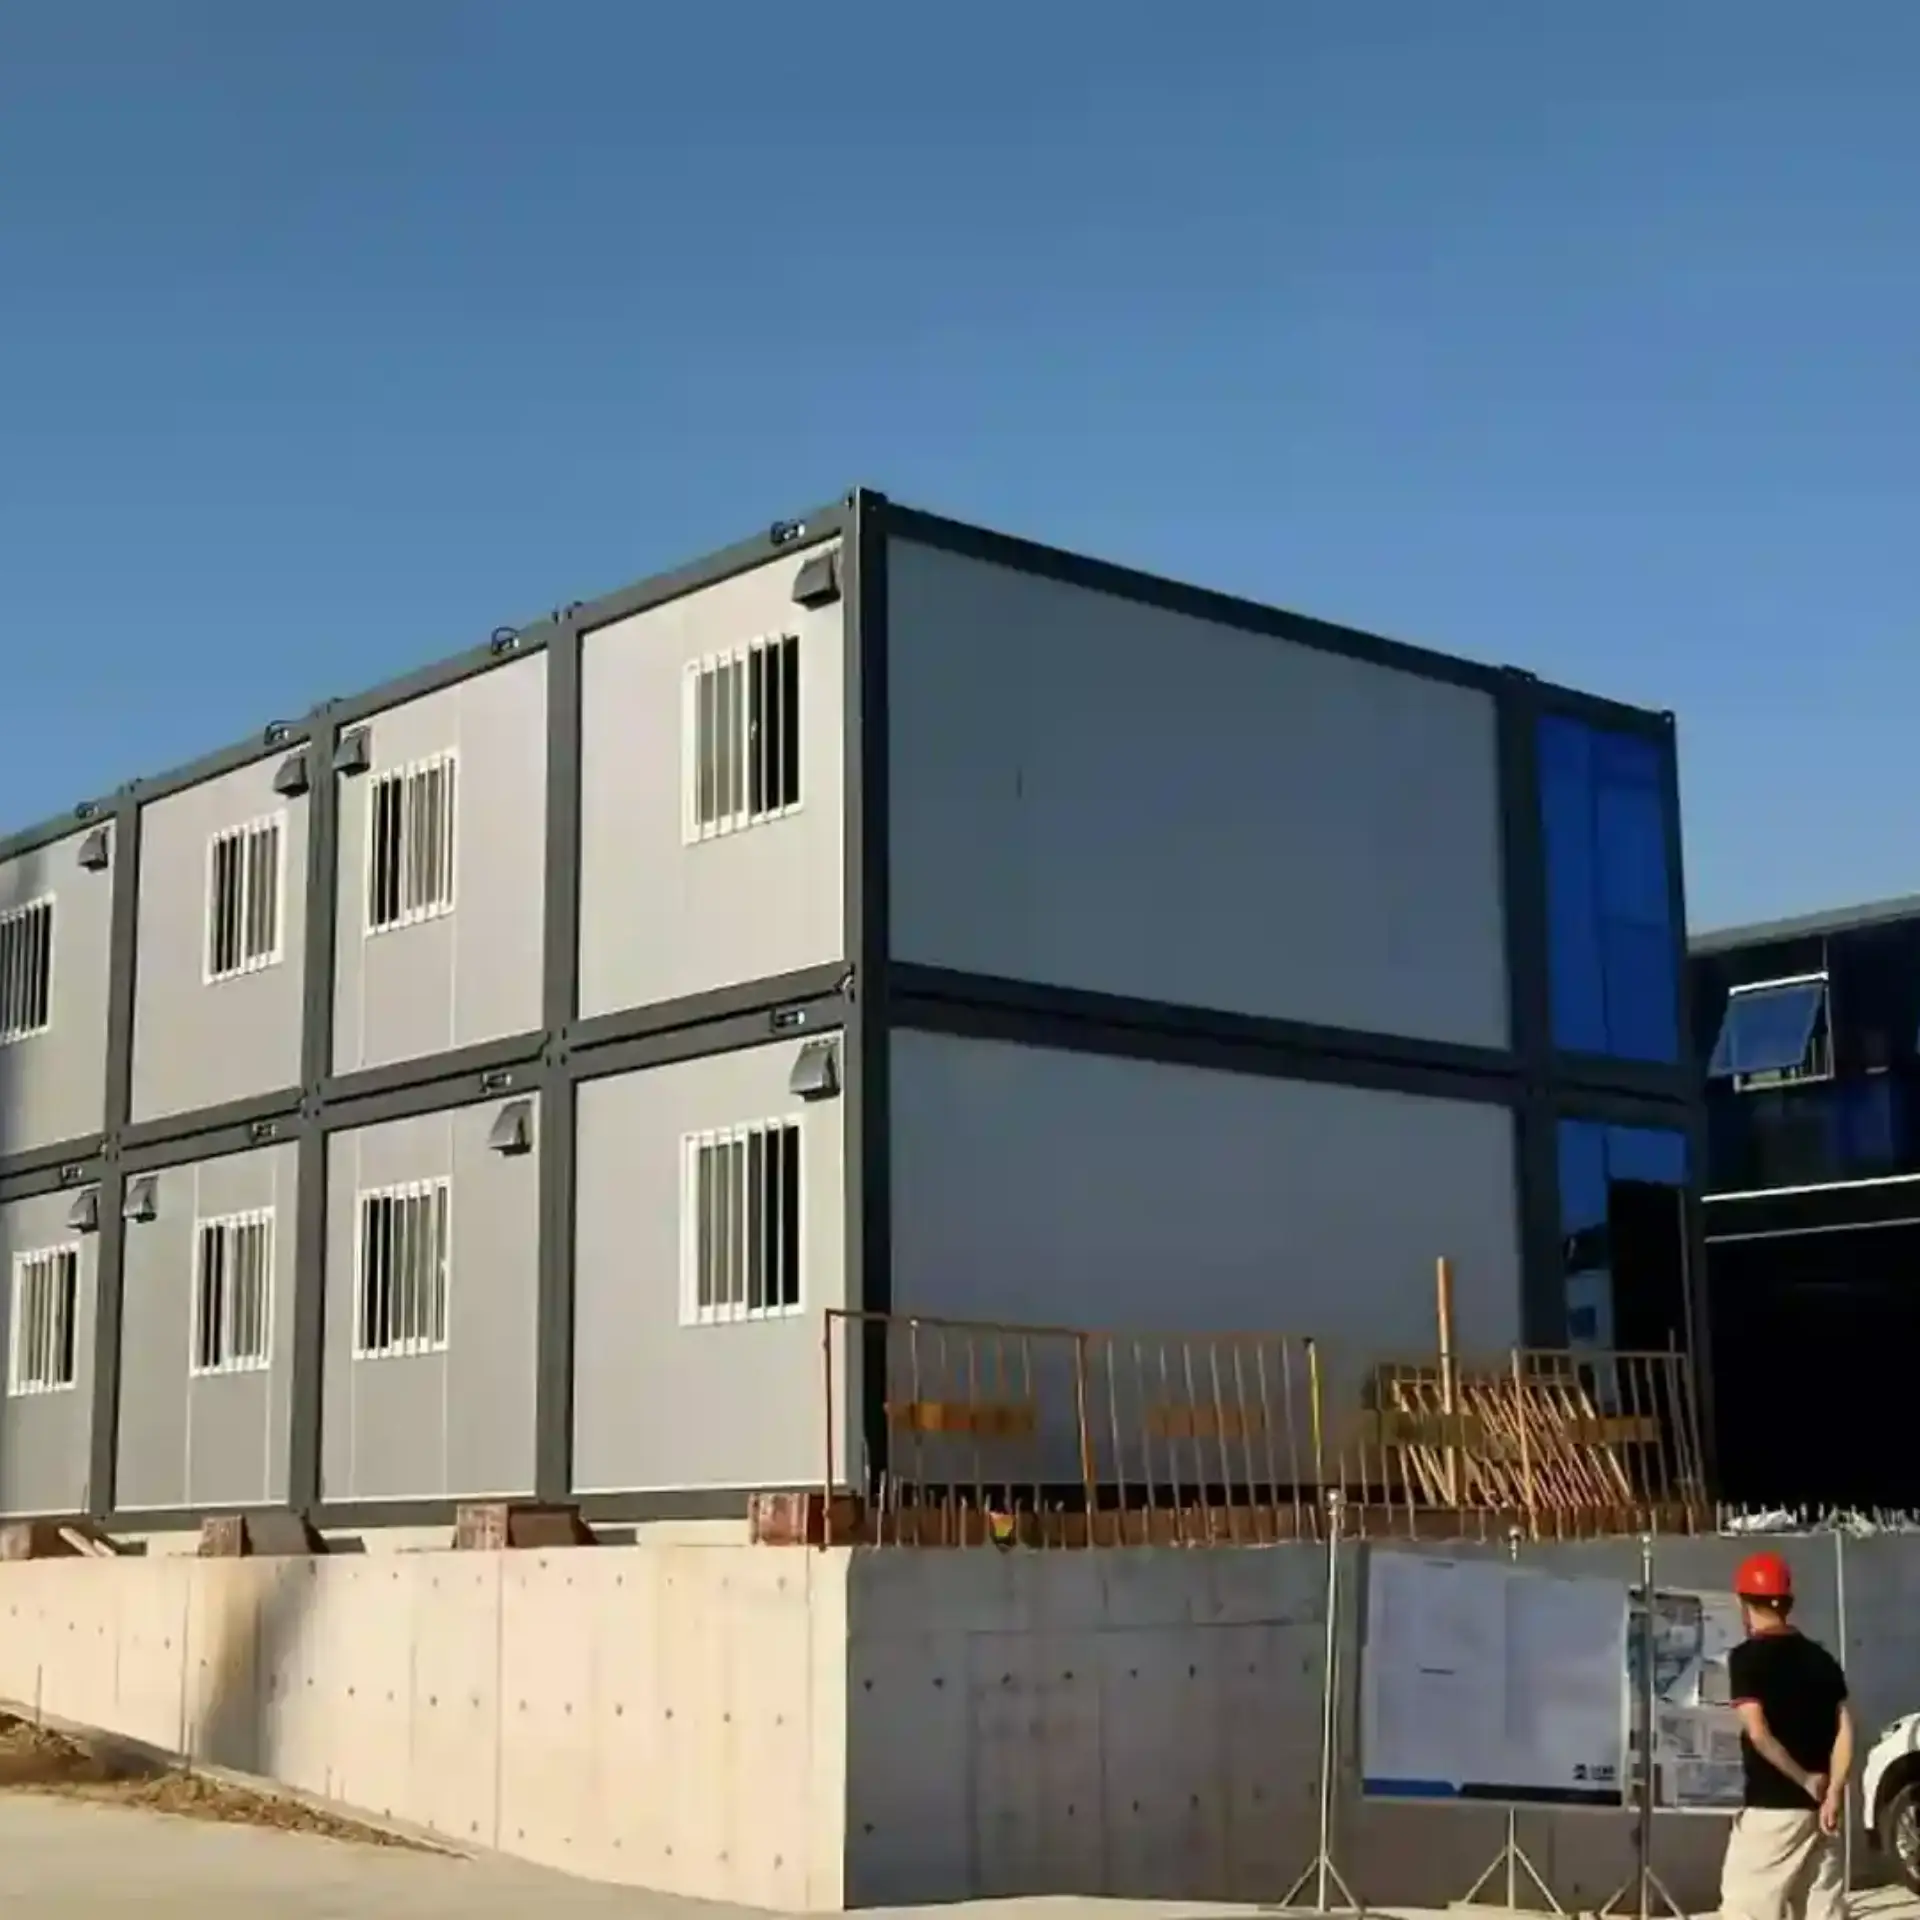
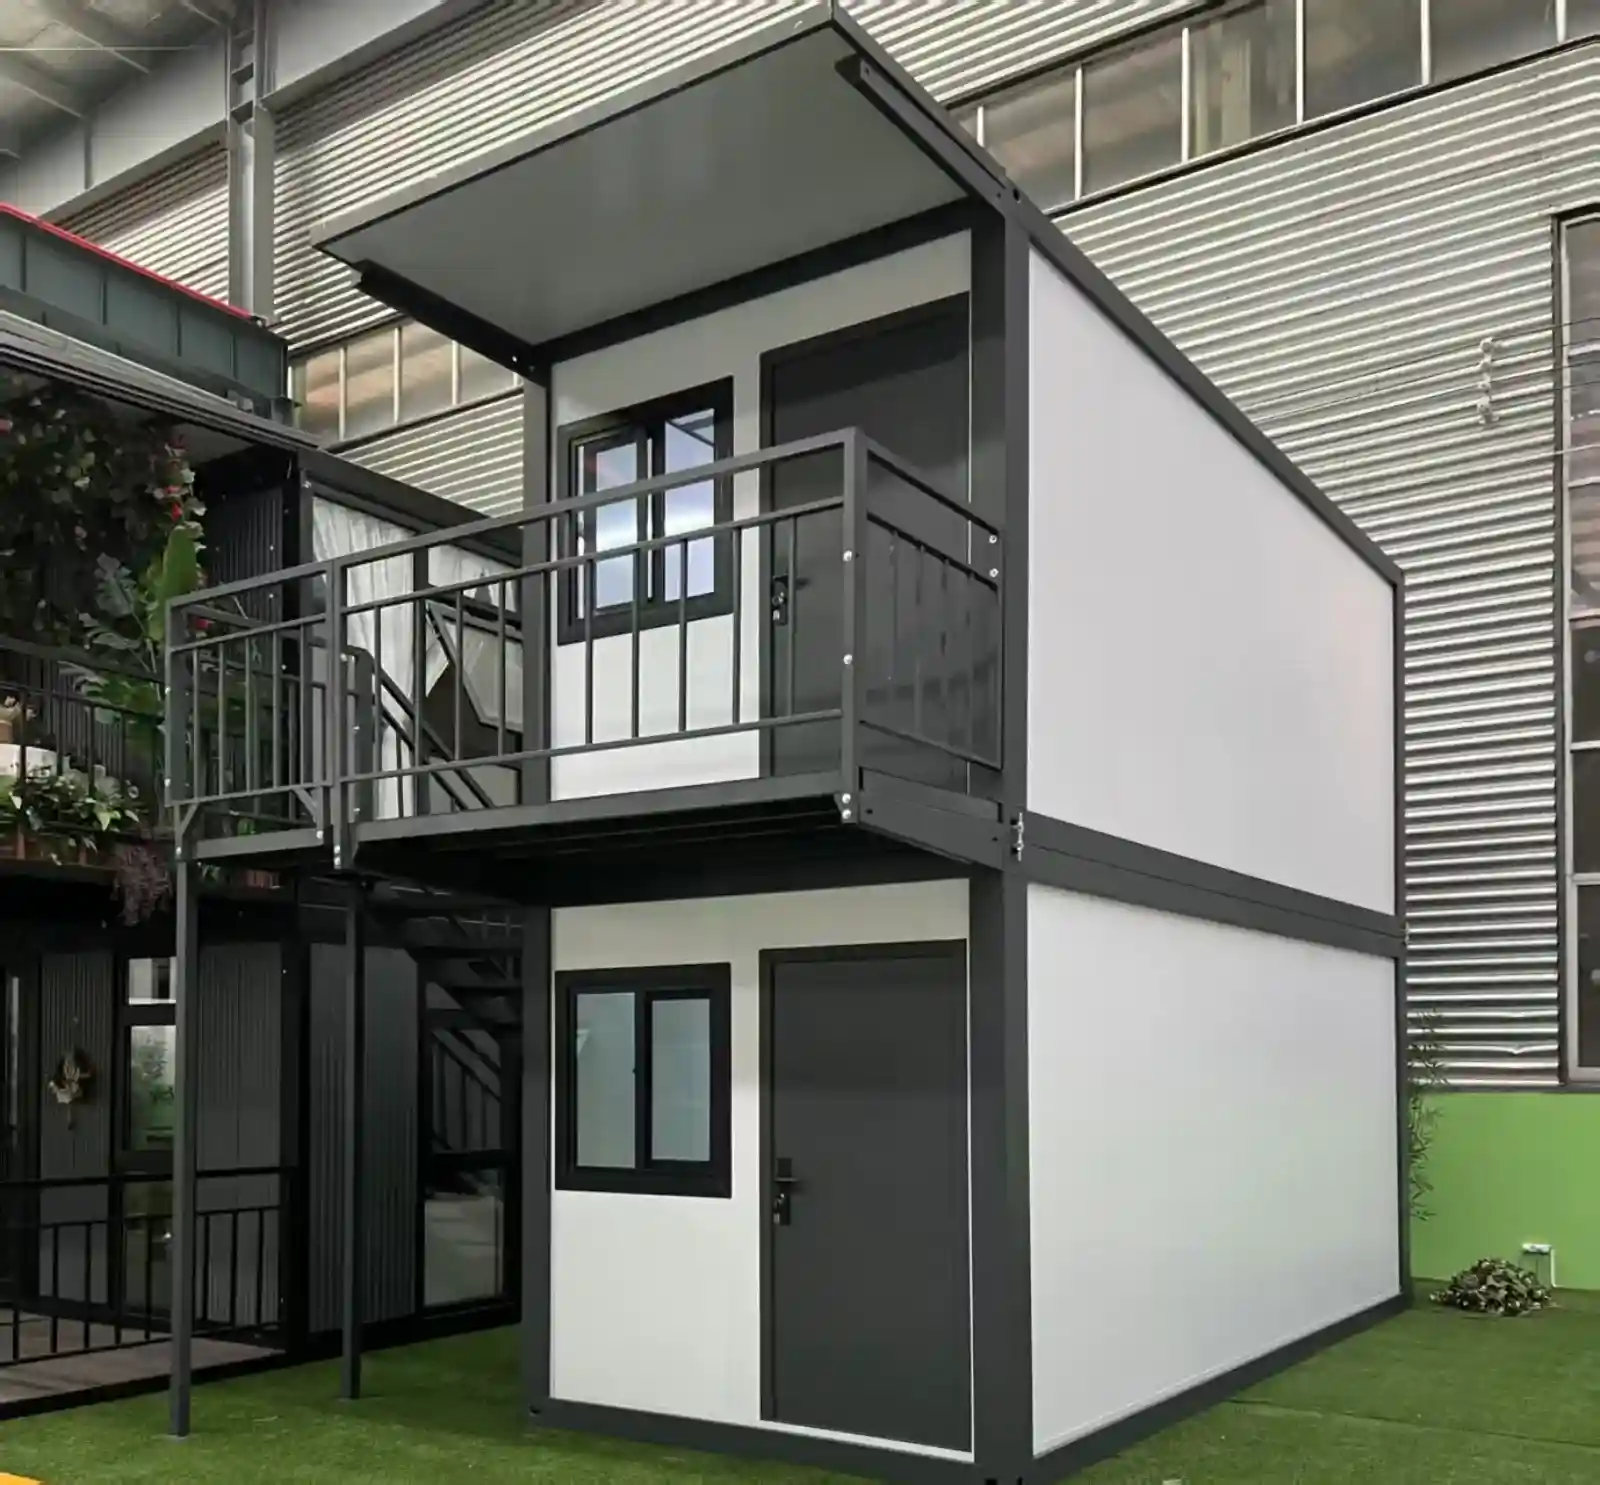
Les postes de garde, les cantines, les dispensaires et les bureaux de chantier utilisent la même structure. Le fabricant de maisons conteneurs pliables de type X expédie cette structure vers les camps qui se déplacent à chaque saison, et elle retourne à son emplacement d'origine entre deux utilisations. Pour les opérations de secours, une unité transportable par camion et dépliable par deux personnes est valorisée. Une seule structure peut également servir de réserve ou de poste de premiers secours.
Flux de production en atelier
Étape 1 : Découpe du cadre principalÉtape 2 : Assemblage du cadreÉtape 3 : Soudage du cadreÉtape 4 : Revêtement antirouille cuit au four du cadreÉtape 5 : Découpe des panneauxÉtape 6 : Installation du cadre et du panneauÉtape 7 : Installation des portes et fenêtresÉtape 8 : Scellement avec du masticÉtape 9 : Entrepôt de produits finis
Présentation de l'usine
Nous sommes un fabricant professionnel spécialisé dans les maisons conteneurs préfabriquées, extensibles et pliables, ainsi que dans les salles de bains mobiles préfabriquées. Nous concevons, produisons et exportons des solutions d'habitat modulaires pour les hôtels, les villas, les bureaux, les résidences étudiantes, les entrepôts, les ateliers et les chantiers. Notre usine, située à Guangzhou, s'étend sur 50 000 mètres carrés. Nous serons ravis de vous accueillir.
Le tube, d'une épaisseur de 1,5 mm, est soudé en caisson par un cordon continu à chaque nœud, et non par points de soudure. Des gabarits maintiennent les diagonales pendant la réalisation de la soudure chez un fabricant de maisons modulaires pliables en forme de X.
Que se passe-t-il entre la soudure et la peinture ?
Le cadre est poncé à la main, car les projections sous la couche de peinture se détachent par la suite. L'apprêt et la couche de finition sont appliqués en une seule passe, ce qui garantit une finition impeccable.
Quand le câblage sera-t-il terminé ?
Le câblage est tiré, raccordé et testé à vide, avant la pose des panneaux. Aucune autre étape n'intervient sur l'ensemble du câblage.
Comment vérifie-t-on l'étanchéité ?
Une porte de 970 mm avec un vantail de 1 970 mm est installée et son frottement est vérifié avant le test de pliage. Un test d'étanchéité au jet d'eau est effectué sur la porte fermée afin de détecter toute fuite avant l'expédition.
Quand puis-je modifier la mise en page ?
Les plans sont vérifiés avant la découpe de l'acier, car une structure pliante ne peut absorber une ouverture tardive. La couleur, le revêtement, l'alignement des cloisons et l'emplacement des fenêtres sont définis dès la phase de conception.
 WhatsApp/Tél. : +86 15179359758
 Email:liwenfan211@gmail.com