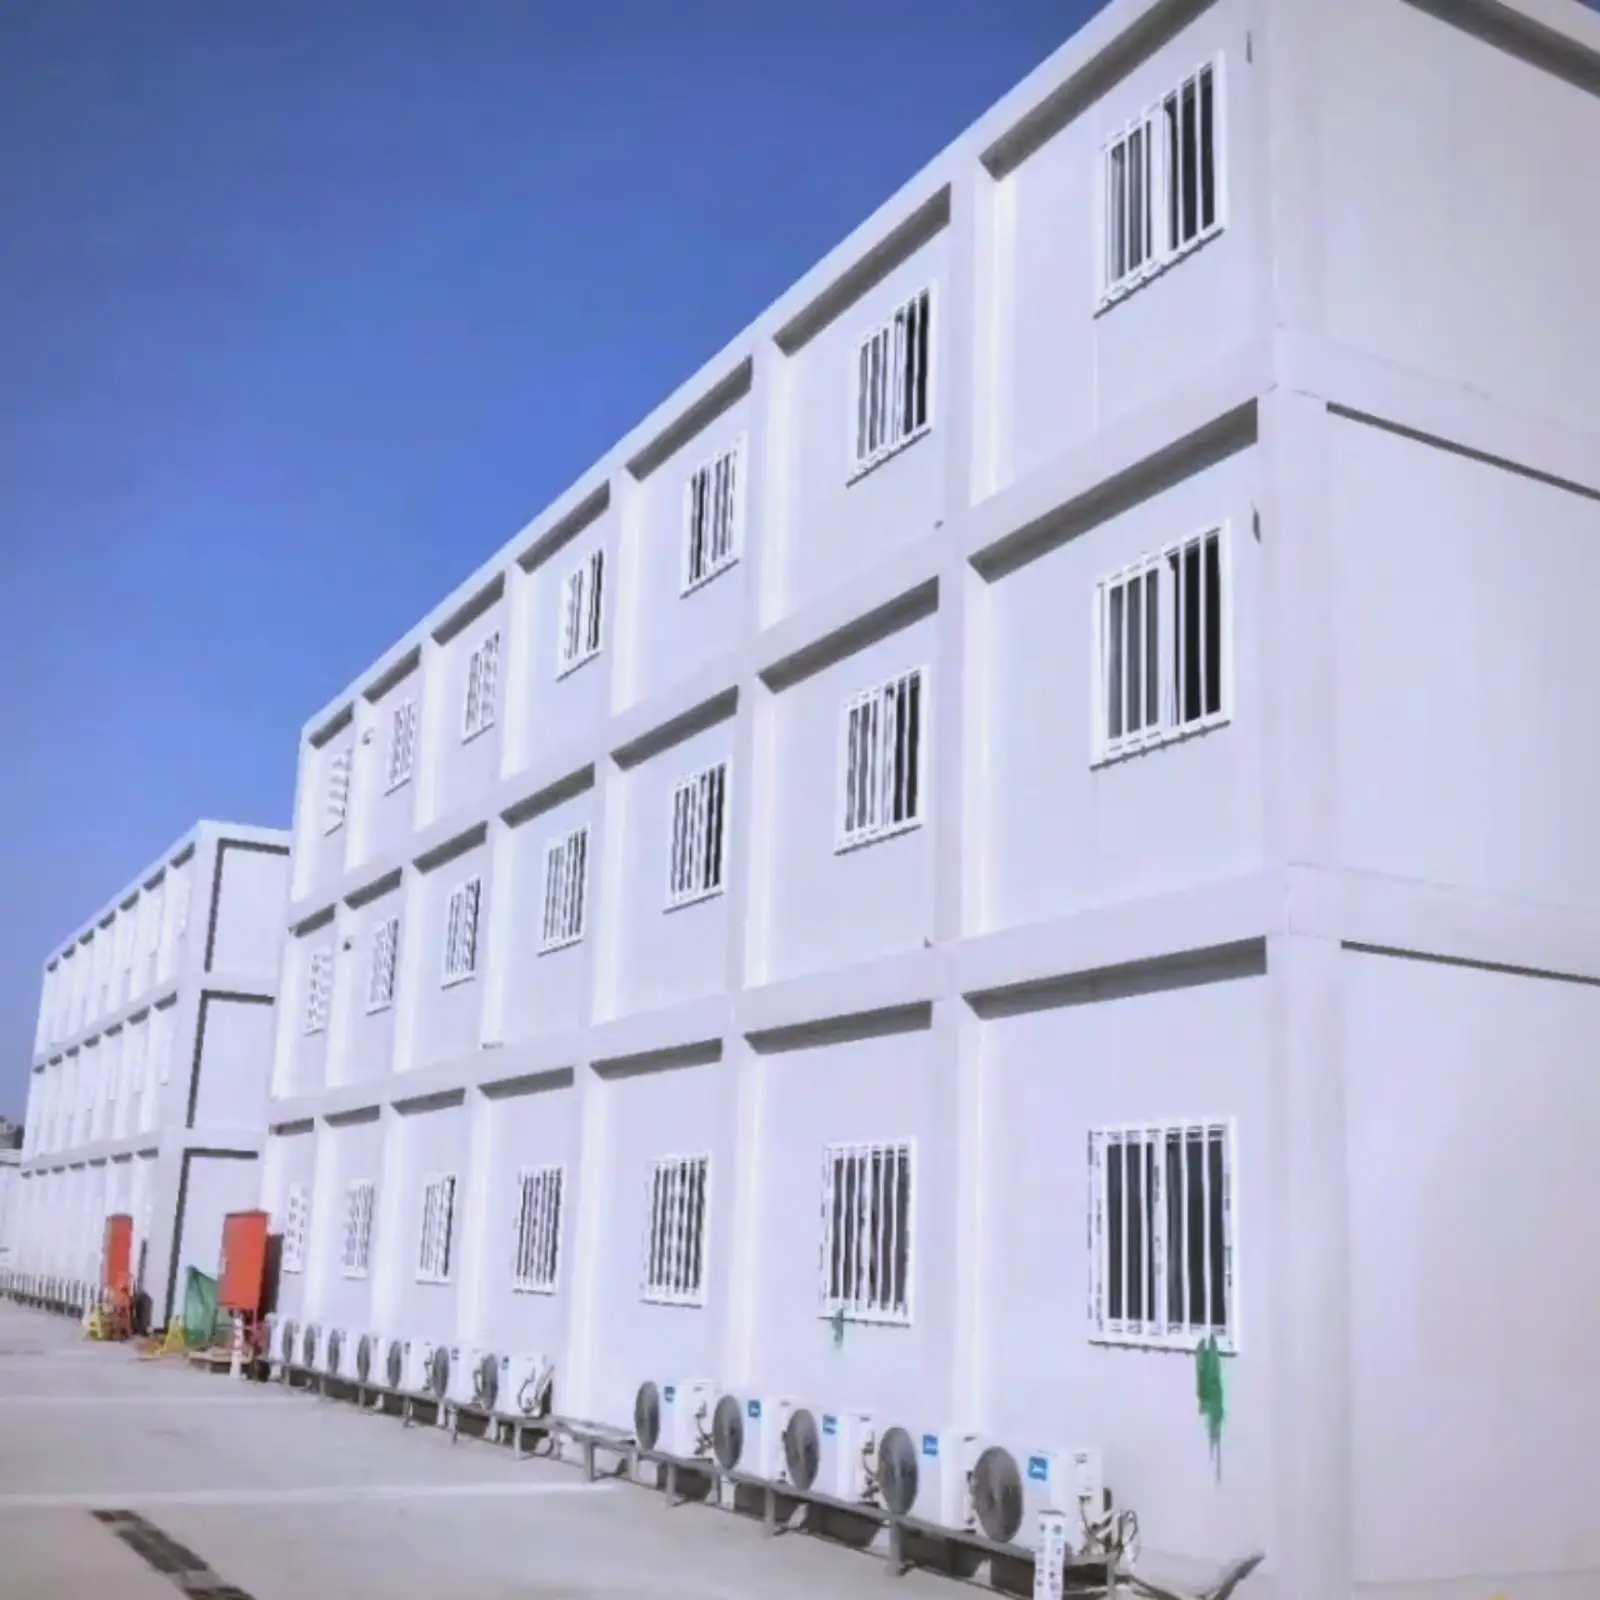
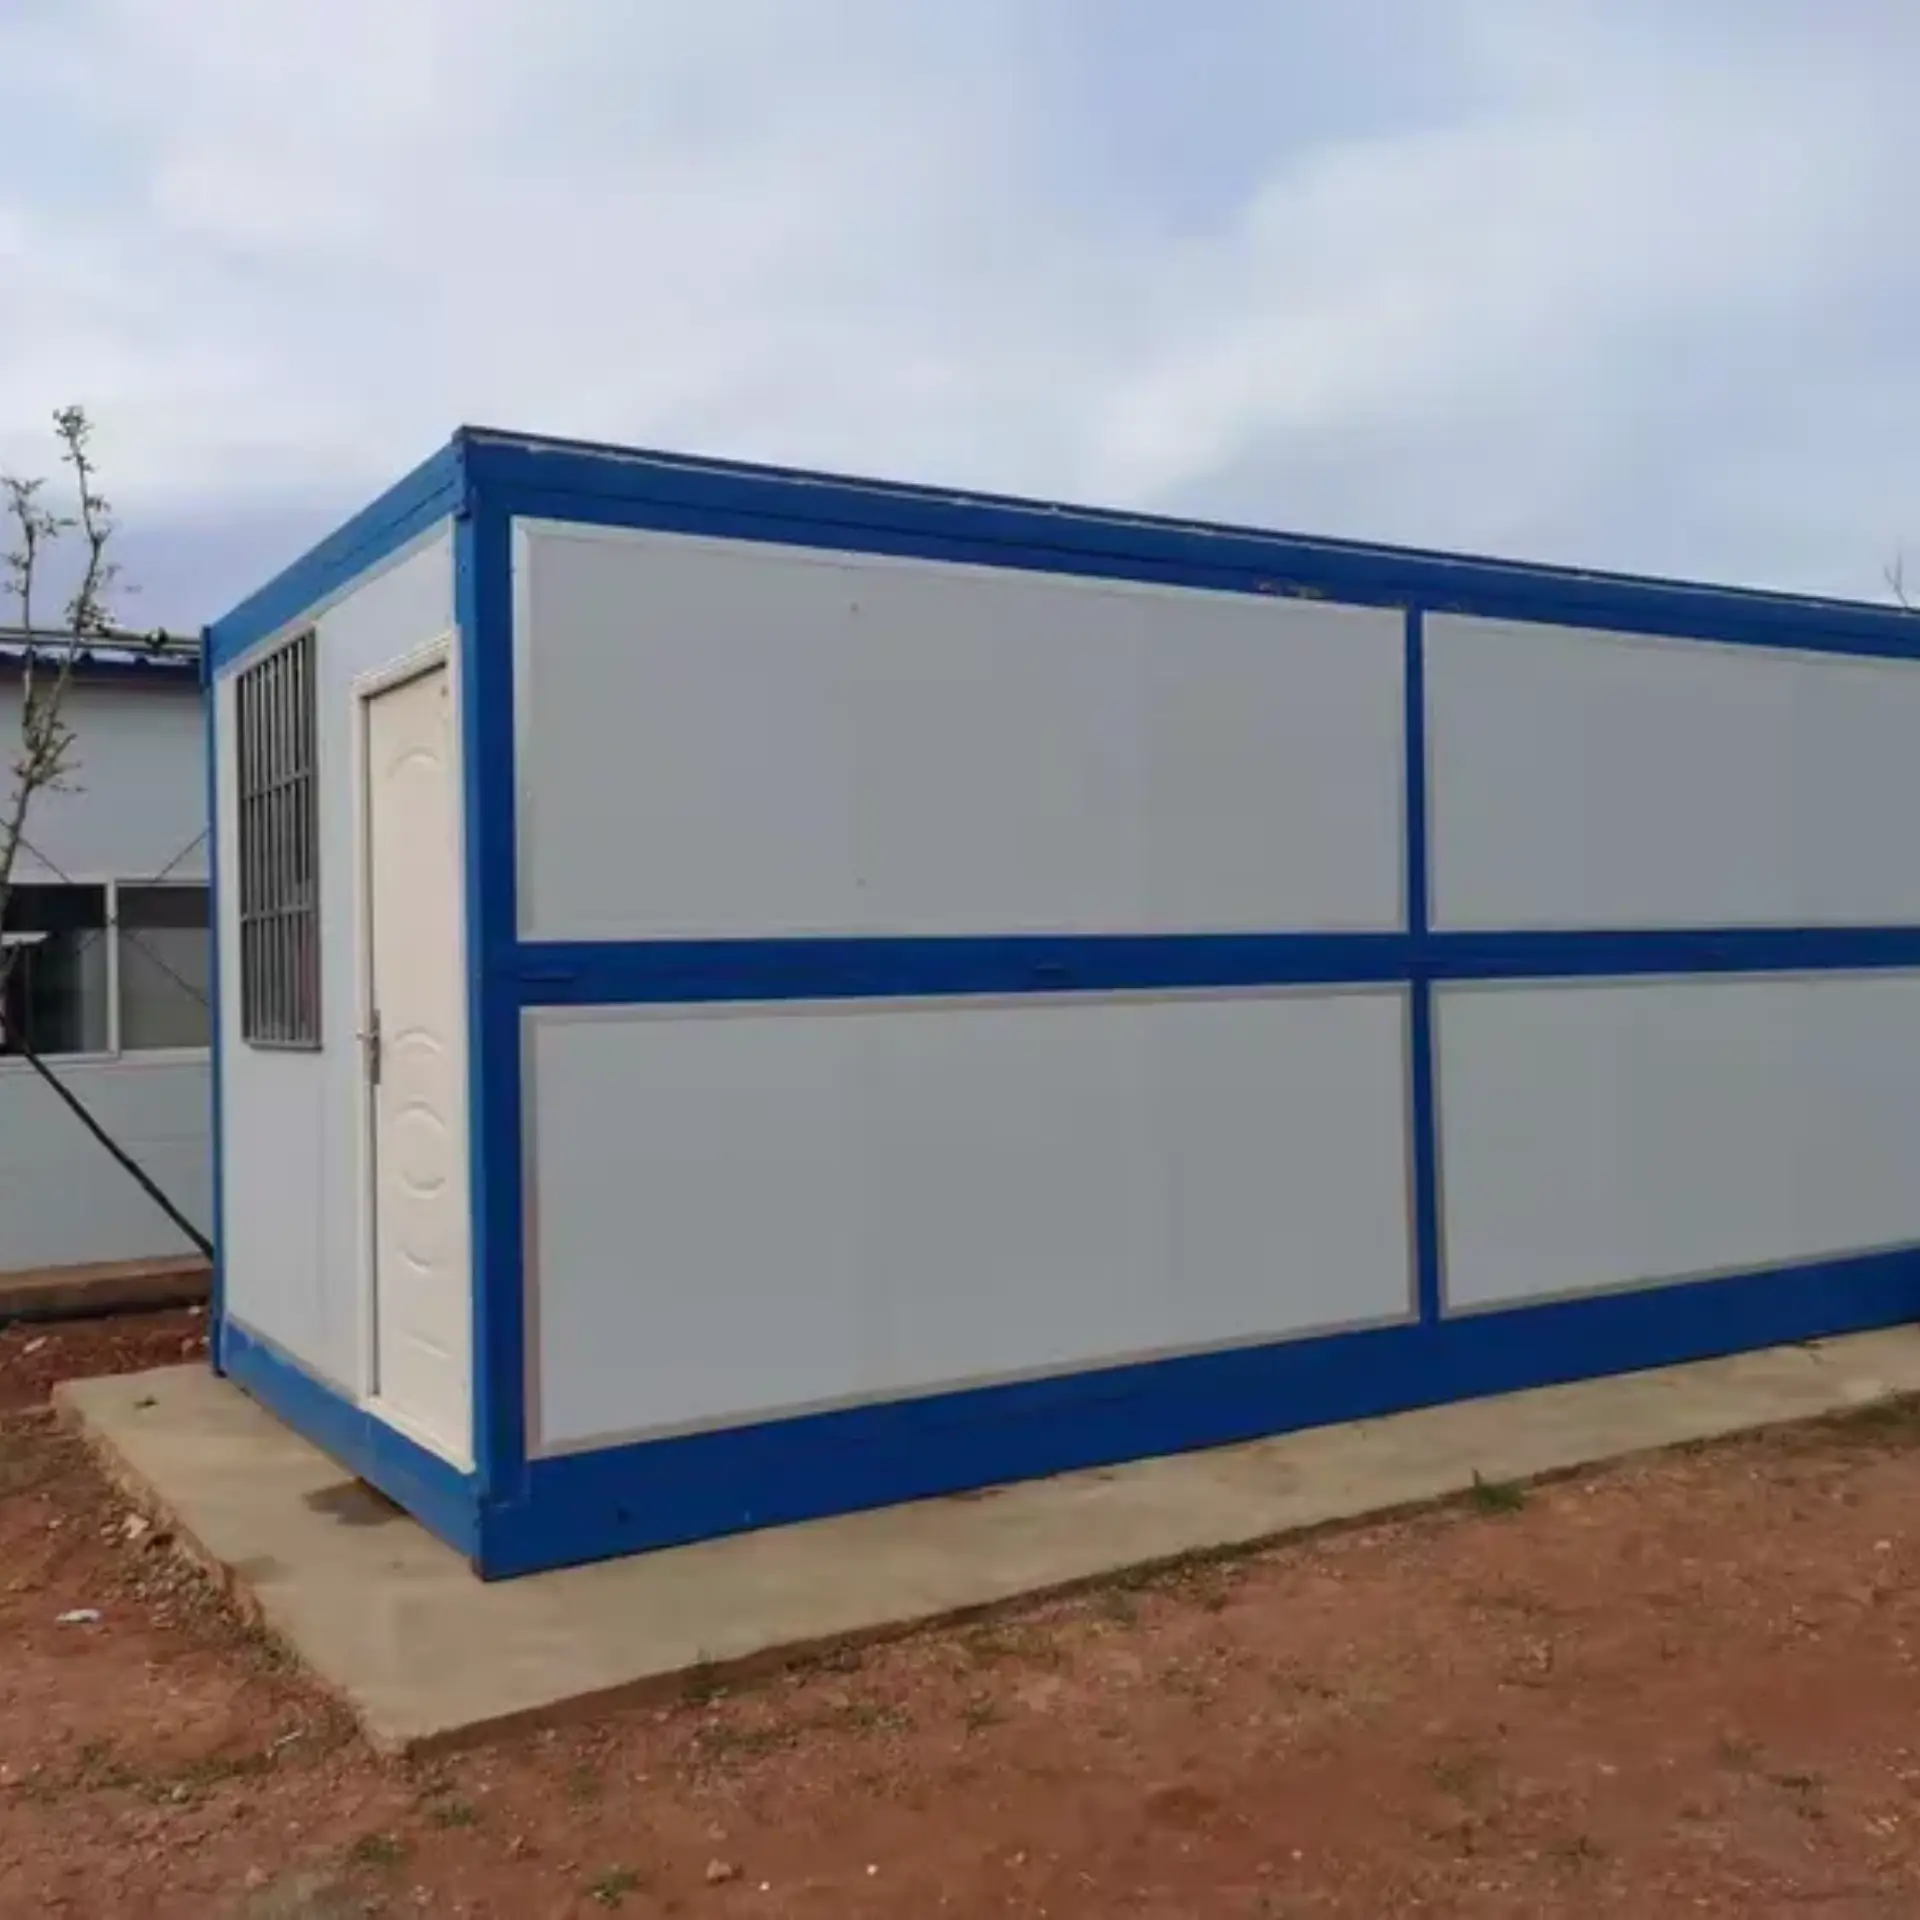
Производитель складных контейнерных домов типа X: прямые поставки с завода.
Изготовление рамы начинается с рулона, который разрезают на отрезки нужной ширины, формируют в трубу методом прокатки, распиливают на станке с ЧПУ, а затем сваривают в приспособлении, которое удерживает диагональ с точностью до 2 мм перед нанесением первого шва. После этого рама шлифуется, проходит через семь ванн предварительной обработки и покрывается порошковой краской толщиной от 60 до 80 мкм перед отверждением при температуре 180 °C. Никакие работы не выполняются субподрядчиками, и это единственный способ обеспечить сохранность диагонали толщиной 2 мм в складном изделии.
технические характеристики продукта
20 футов
материал
Оцинкованная сталь, нержавеющая сталь 304
наполнитель
минеральная вата, пенополистирол и полиуретан
Диапазон рабочих температур
от -30°C до +70°C
Настройка
стеновые панели, напольные панели, розетки, мебель, водопроводные трубы, кухонные шкафы, сантехника и так далее.
Местоположение завода
ГУАНЧЖОУ
Поддерживаемые условия доставки
EXW, FCA, FOB, CIF, DDP
Условия оплаты
Банковский перевод (T/T), аккредитив (L/C), другие условия обсуждаются.
Труба со стенкой толщиной 1,5 мм сваривается в коробчатую конструкцию, при этом в каждом узле используется сплошной шов, а не точечная приварка по углам. Для фиксации диагональных соединений используются приспособления, пока шов остывает. Цинкование производится перед покраской, поэтому царапина на стыке останется блестящей. В месте соединения литой части лифта с колонной нагрузку принимает пластина толщиной 2 мм.
Каждый кузов начинается с нарезанной трубы, которая обрабатывается на стапеле перед нанесением сварного шва. Каркас, покраска и внутренняя отделка выполняются под одной крышей. производитель складных контейнерных домов типа X, Это сокращает путь от чертежа до упаковки. Станции работают последовательно: резка, сварка, шлифовка, нанесение покрытия, отверждение, сборка, тестирование, упаковка. Каждая деталь перемещается в одном направлении по этой линии и никогда не возвращается для доработки.
Станция
Оборудование
Проверка, которая может не сработать
Резка рулонов
Линия продольной резки
Ширина полоски в пределах ±0,5 мм; узкая полоска приводит к образованию трубки меньшего диаметра.
Формирование труб
Валкоформовочный, профилированный и квадратный
Толщина стенки 1,5 мм ±0,1, измерена с обоих концов.
Резка
Пила с ЧПУ
Длина в пределах ±1 мм; длинный срез приводит к вылету приманки.
Сборка рамы
Сварочный шаблон для каждой модели
Перед нанесением сварного шва отступайте по диагонали на расстояние не более 2 мм.
Сварка
СИГ, непрерывные циклы
Пористость в этом месте будет видна в точке подъема.
Измельчение и подготовка
Ручные инструменты
Брызги, оставшиеся под слоем краски, позже отслоятся.
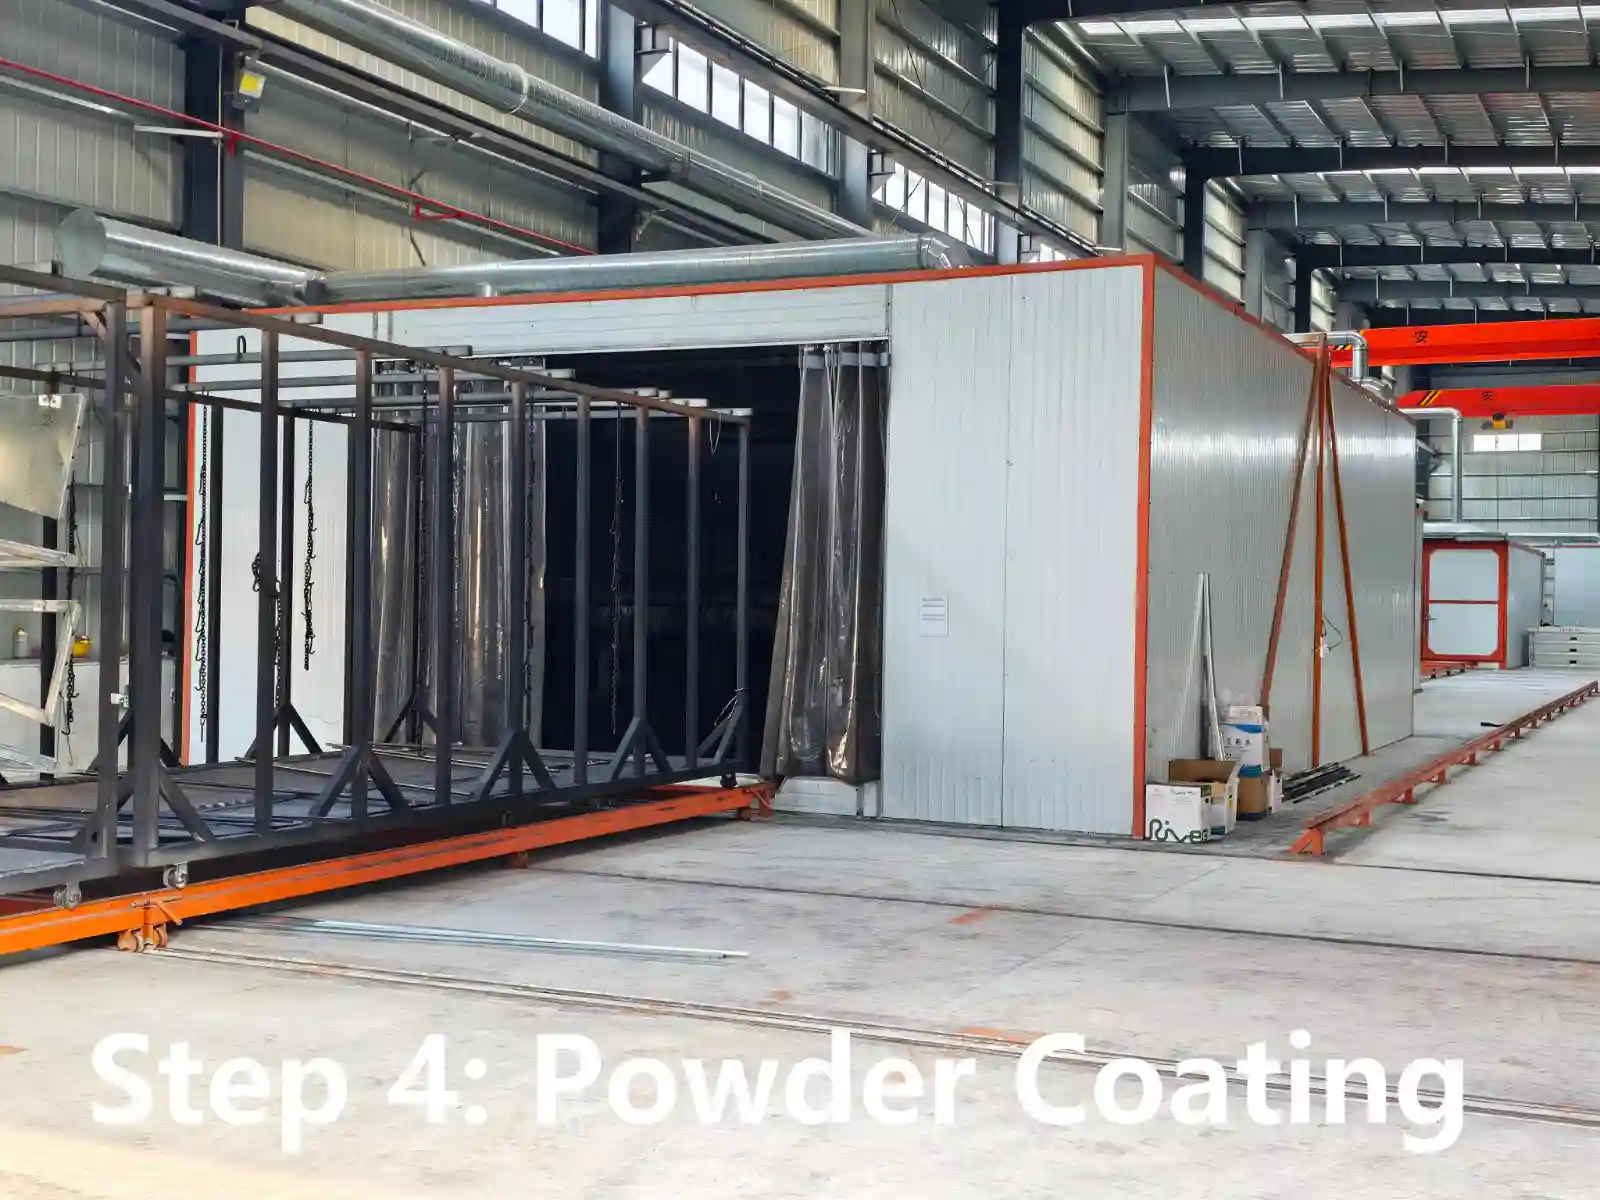
Порошковое покрытие
Электростатическая линия
Пленка толщиной 60–80 мкм, проверка в четырех точках на каждом кадре.
Затвердевание
Духовка при температуре 180 °C
Адгезия проверяется на образце каждой партии.
Резка панелей
ЧПУ резак
Длина в пределах ±2 мм, ровный край в месте окончания пленки.
Ламинирование панелей
Вальцовый ламинатор
Плотность сердцевины 65 кг/м³, отсутствие пустот по краям панели.
Внутренняя отделка
Сборочные цеха
Здесь проверяются касание двери и перемещение окон.
Электрооборудование
стендовые испытания
Сопротивление изоляции выше 2 МОм, проверка срабатывания УЗО.
Проверка шланга
Шланг, 5 минут
Вода в месте сгиба приводит к выходу устройства из строя.
тест на складывание
Подвесной лифт
Заедание или заклинивание защелки останавливает отправку.
Упаковка
Оберните и закрепите ремнями
Маркировка должна соответствовать схеме погрузки.
Цикл нанесения покрытия, сборка панелей и пол.
Между сваркой и покраской рама шлифуется вручную, поскольку брызги, оставшиеся под слоем краски, отслаиваются позже. Грунтовка и финишное покрытие наносятся за один проход. Производитель складных контейнерных домов X-образного типа отверждает каждую раму в печи, а не на открытом воздухе. Адгезия проверяется на образце из каждой партии с помощью перекрестного надреза, и рама, которая не прошла проверку, отправляется на снятие старого покрытия и повторное нанесение краски.
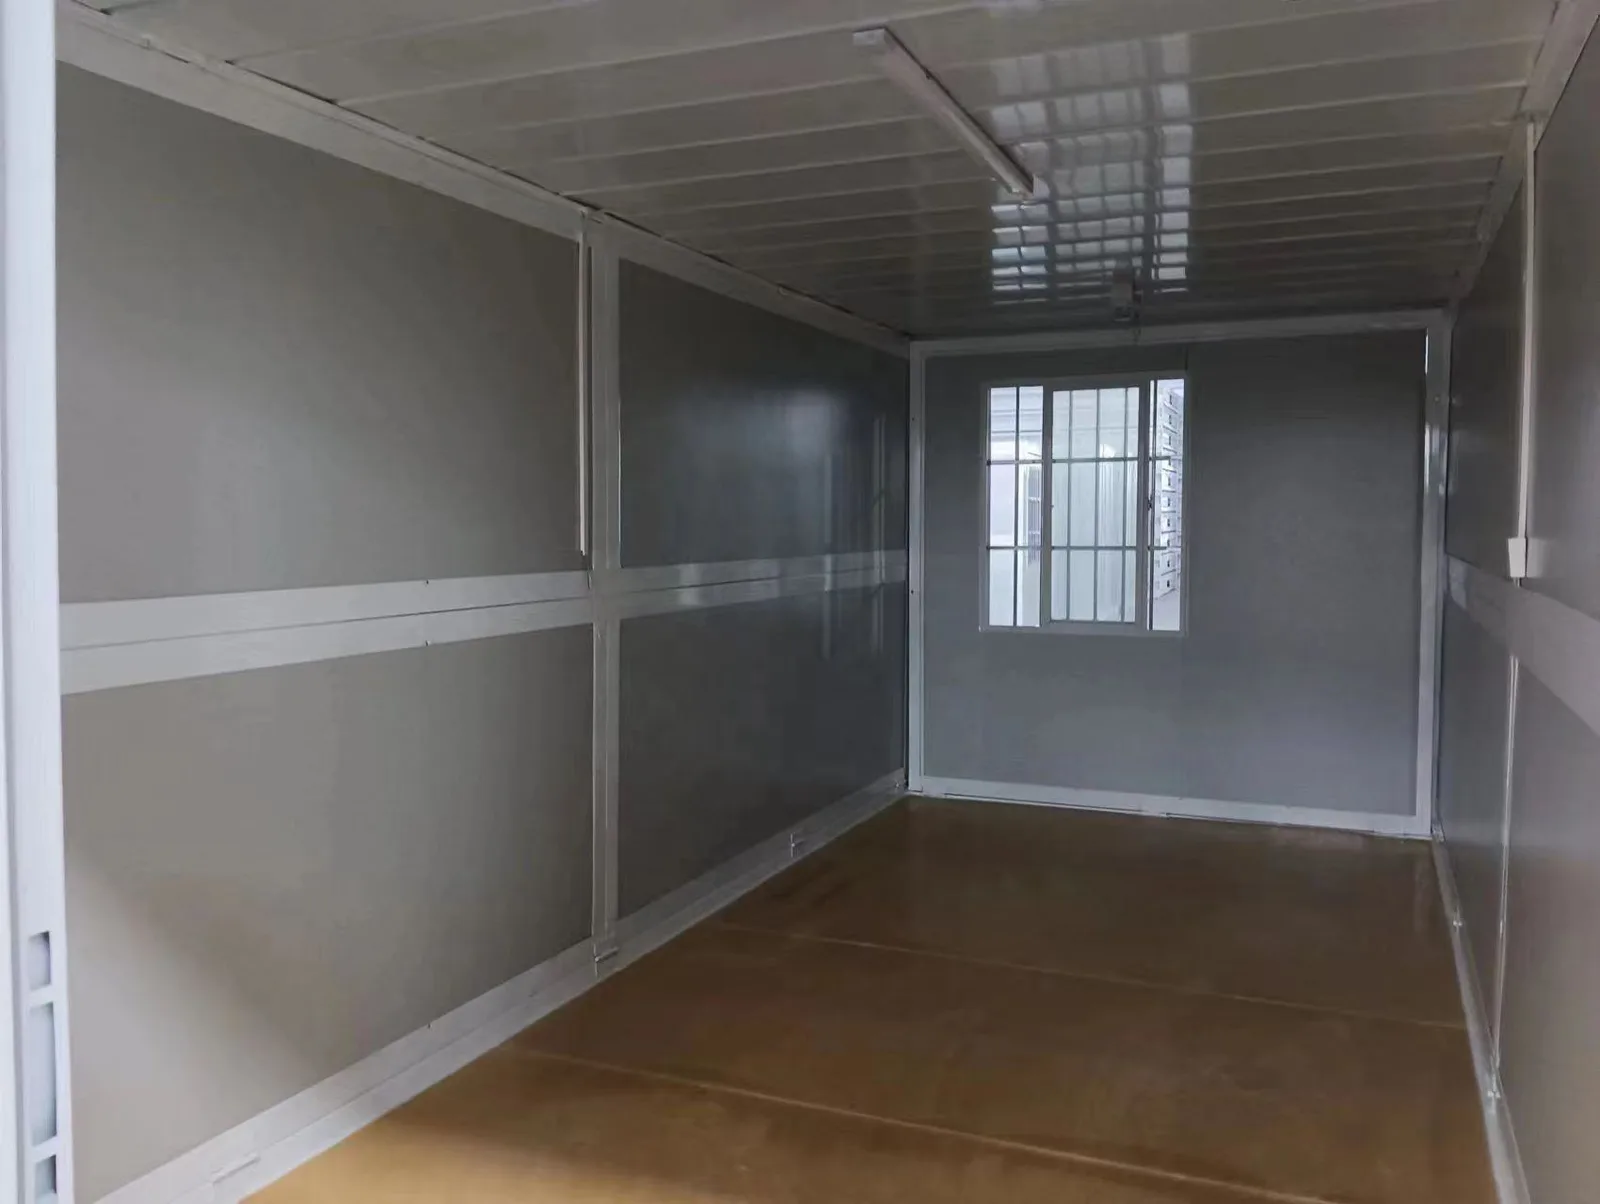
Стены состоят из сэндвич-панелей толщиной 50 мм с обшивкой из стали толщиной 0,28 мм, а в каждом кубическом метре находится слой минеральной ваты, вмещающий 65 кг ваты. Панели нарезаются на верстаке, выравниваются, а затем крепятся к каркасу с помощью уже имеющейся соединительной ленты. Для крыши используется слой минеральной ваты толщиной 30 мм, уложенный под профилированный лист толщиной 0,45 мм. Пол укладывается до завершения отделки стен, поэтому перекрытие никогда не проходит через дверь.
Проводка, оборудование и тестирование перед складыванием
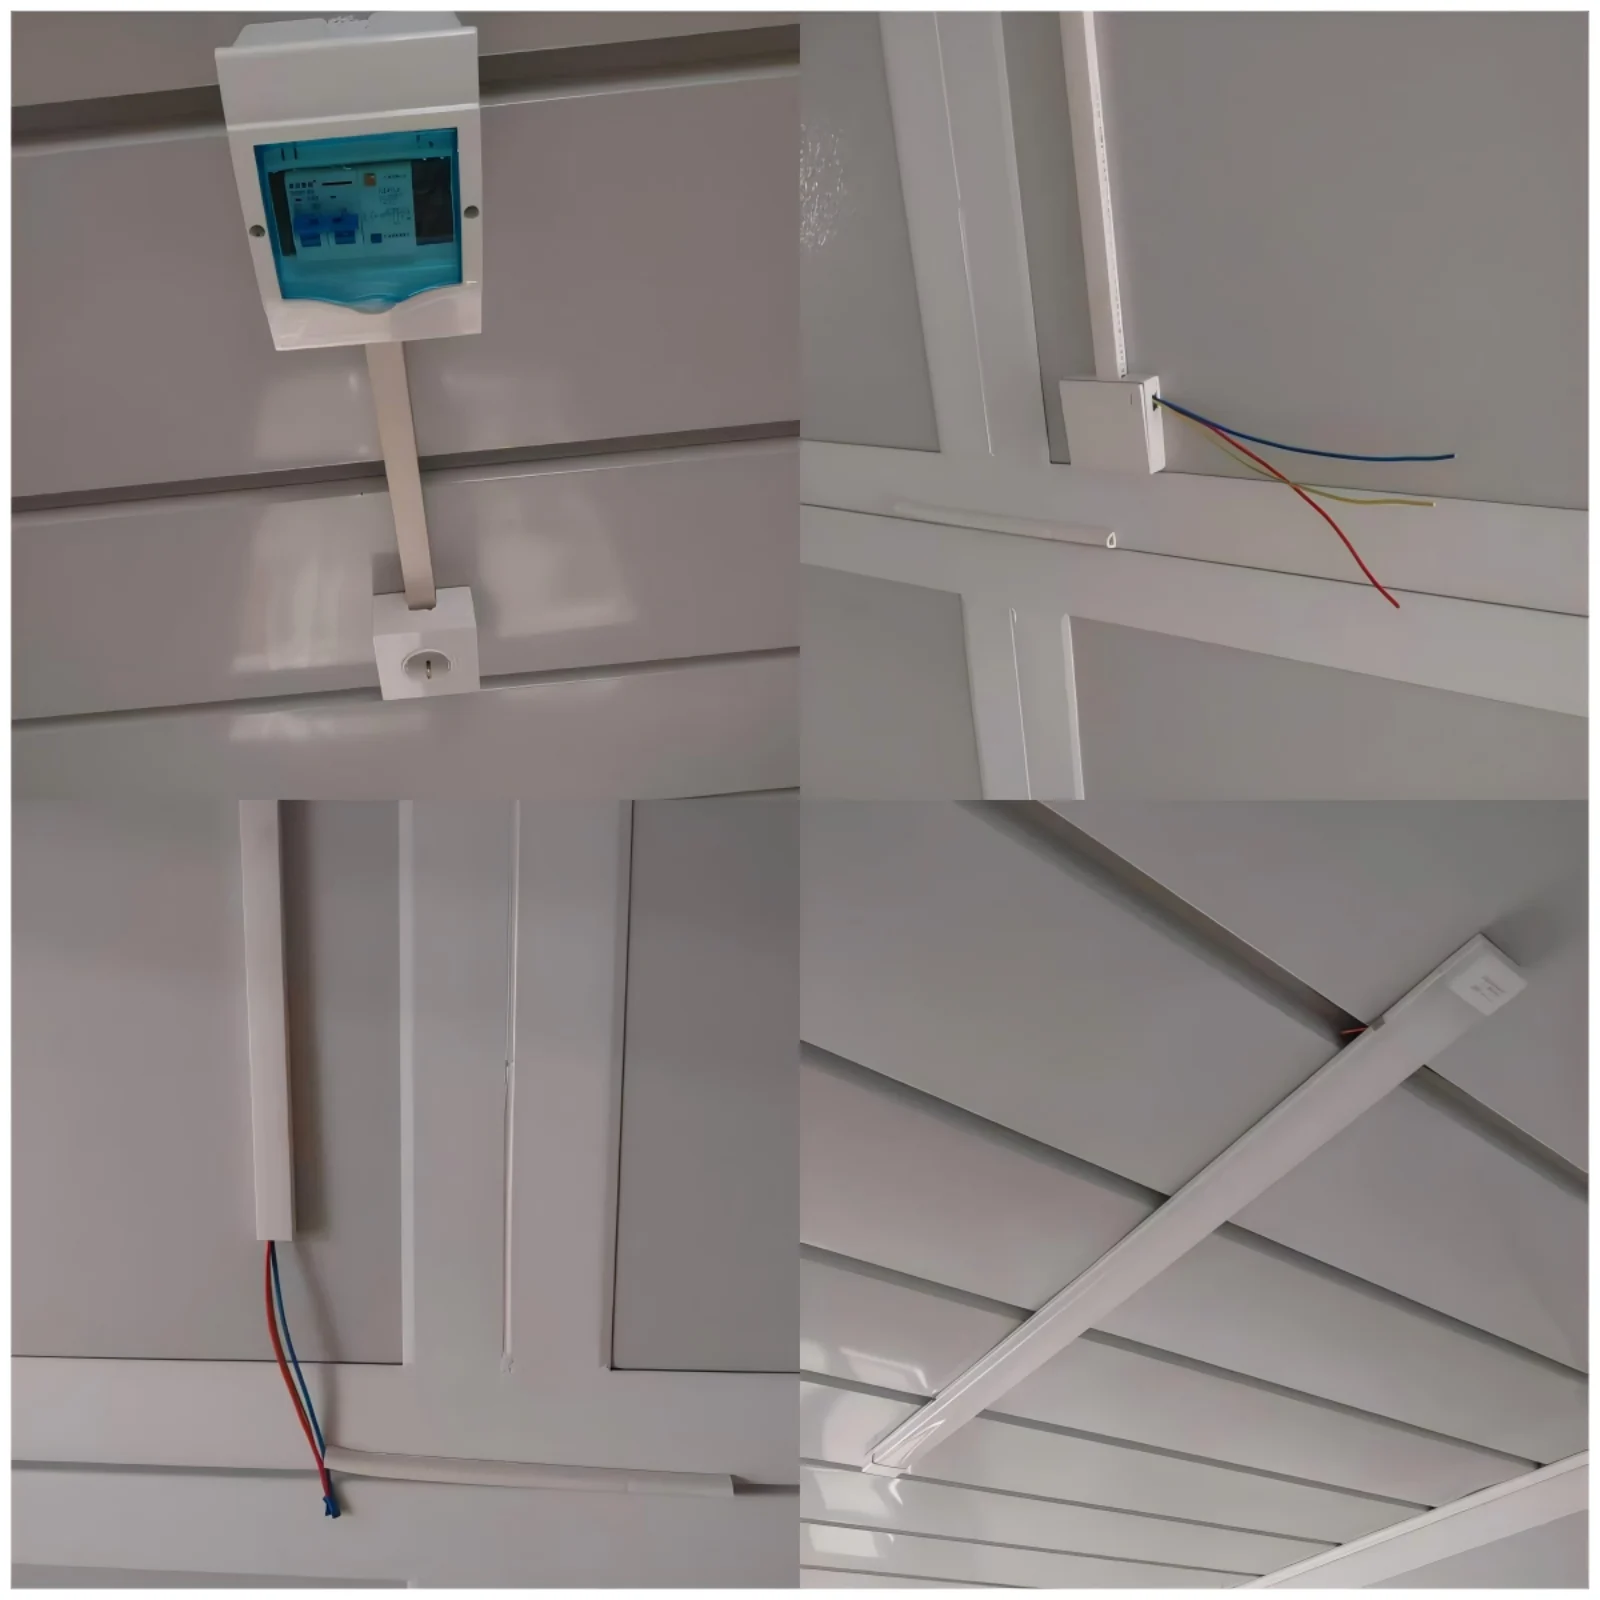
Проводка для складного контейнерного дома типа X прокладывается, подключается и проверяется, пока корпус находится в открытом состоянии. Ни один другой этап не проходит через все этапы производства. Розетки, светильники и распределительный щит устанавливаются до того, как стены будут сложены, и жгут проводов проверяется по чертежу для целевого рынка. Тип вилки и напряжение совпадают по прибытии. Жгут проводов проверяется по чертежу для целевого рынка, поэтому тип вилки и напряжение совпадают по прибытии. Розетки, светильники и распределительный щит устанавливаются, пока стены находятся в открытом состоянии — это единственный этап, который проходит через все этапы производства.
Маркировка, упаковка и проверка чертежей.
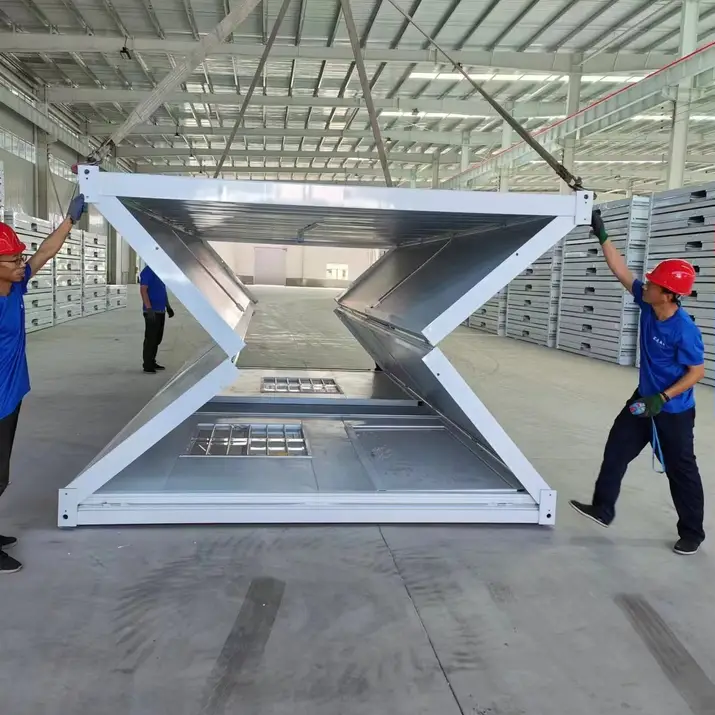
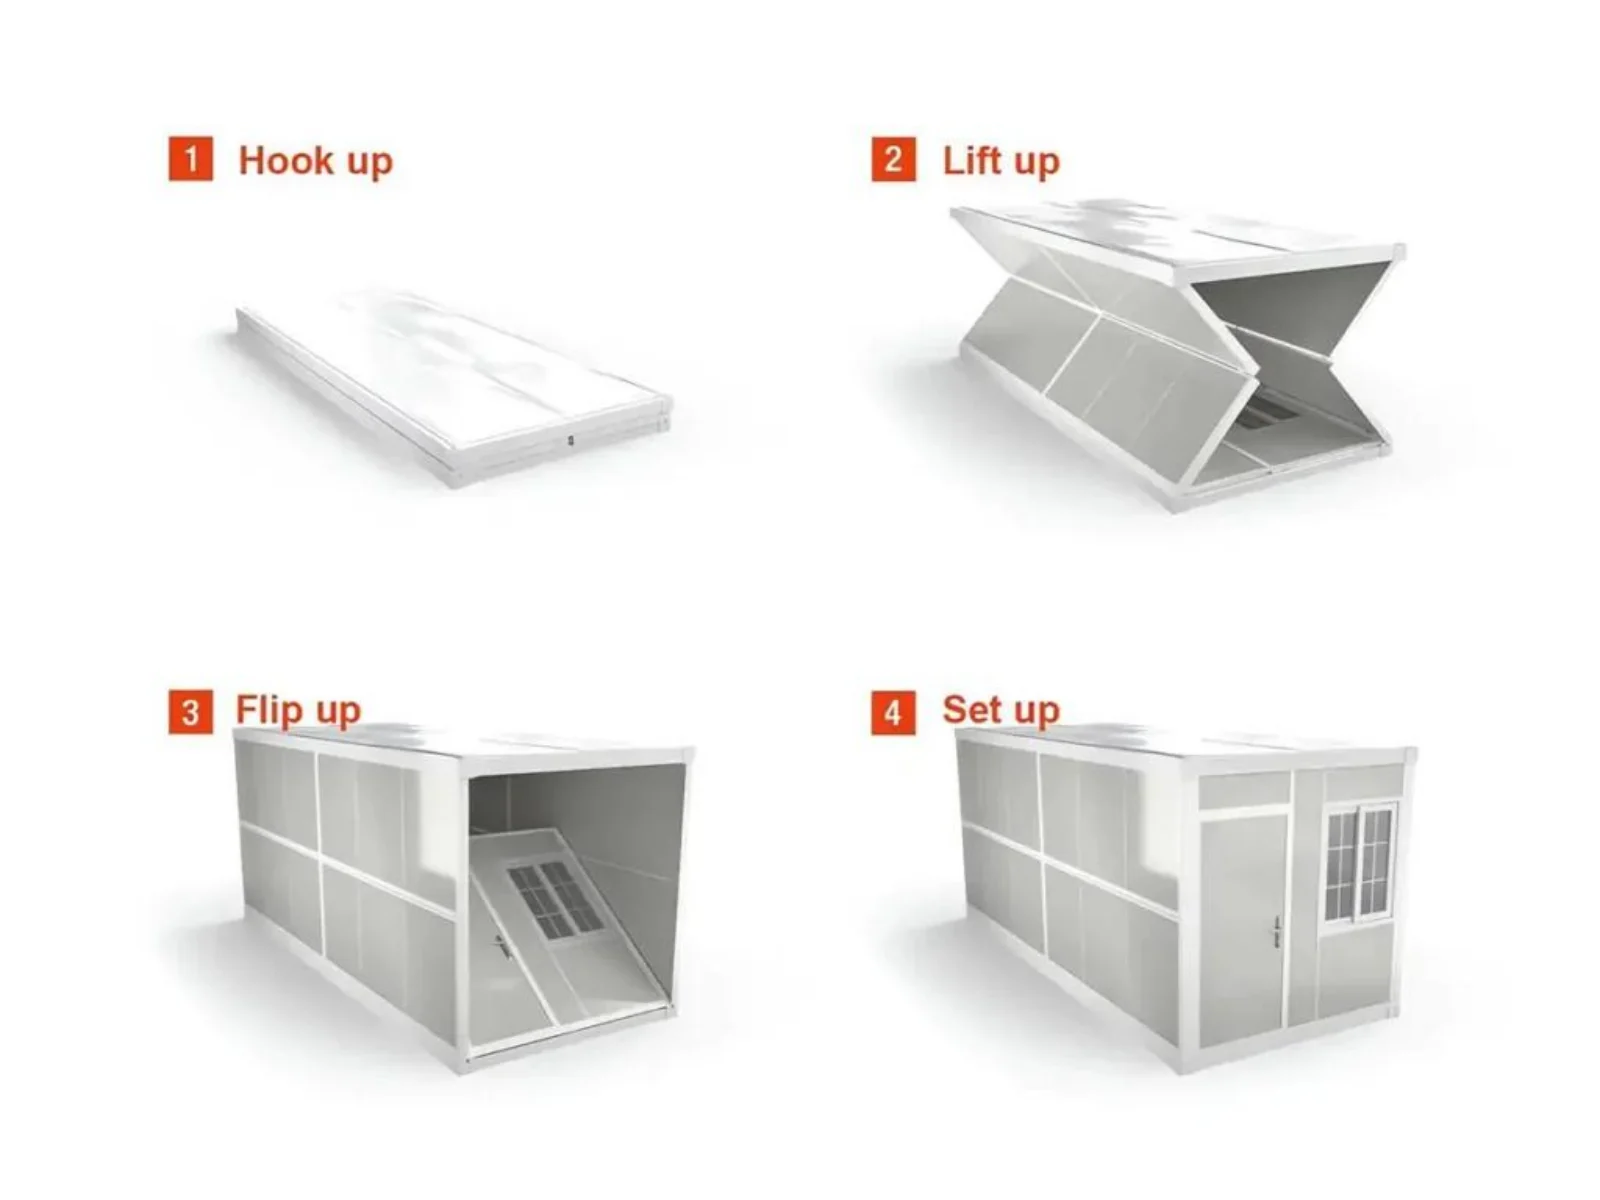
Фурнитура для складных конструкций устанавливается в последнюю очередь. Каждый блок проходит цикл перед упаковкой, и складной контейнер типа Х выдвигается с открытыми литыми деталями для стропы. Ширина поддерживается на уровне 2500 мм, поэтому упаковка остается в пределах полосы движения прицепа. Маркировка на упаковке соответствует плану загрузки, и ящик с фурнитурой размещается в верхнем блоке.
Чертежи проверяются перед резкой стали, поскольку складной корпус не может вместить позднее открытие. Цвет, облицовка, линия перегородки и положение окон — все это фиксируется на этом листе. Производитель складных контейнерных домов Х-образного типа утверждает чертежи перед первой резкой. Любые изменения после сварки означают установку нового комплекта панелей вместо нового отверстия в старой.
Где складная конструкция окупает свои затраты
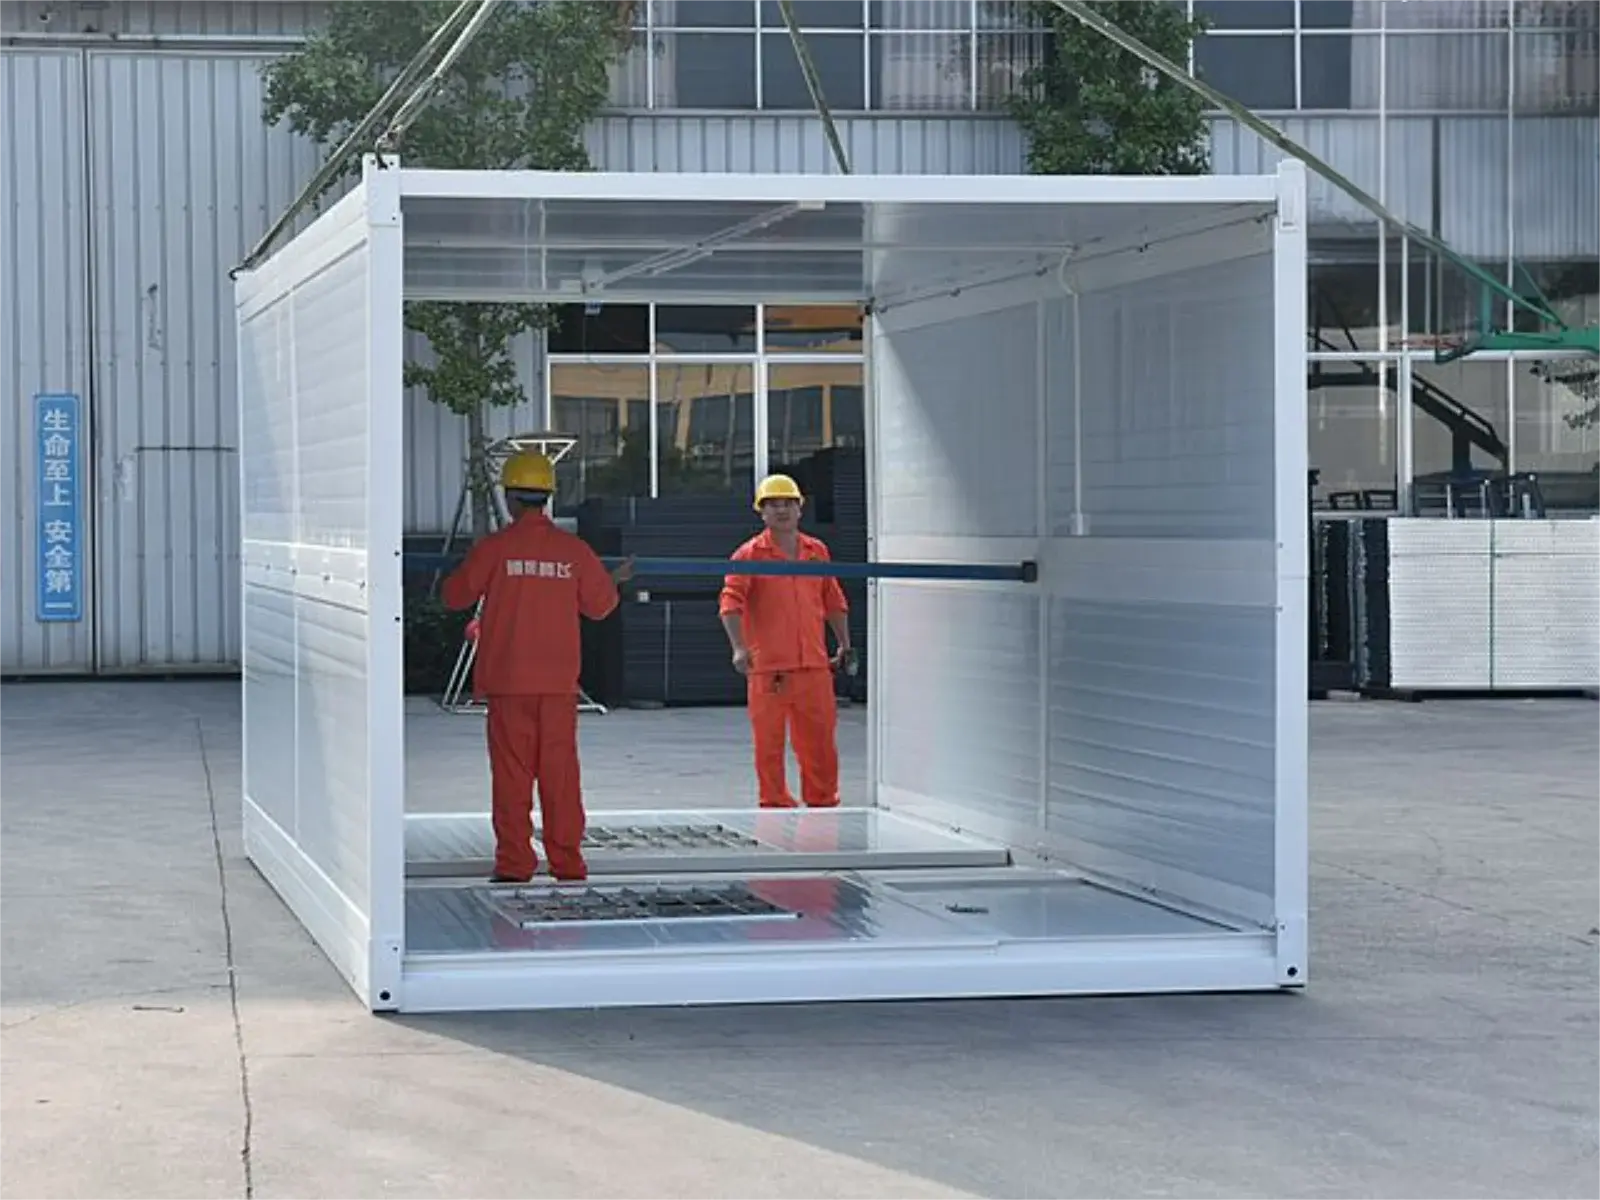
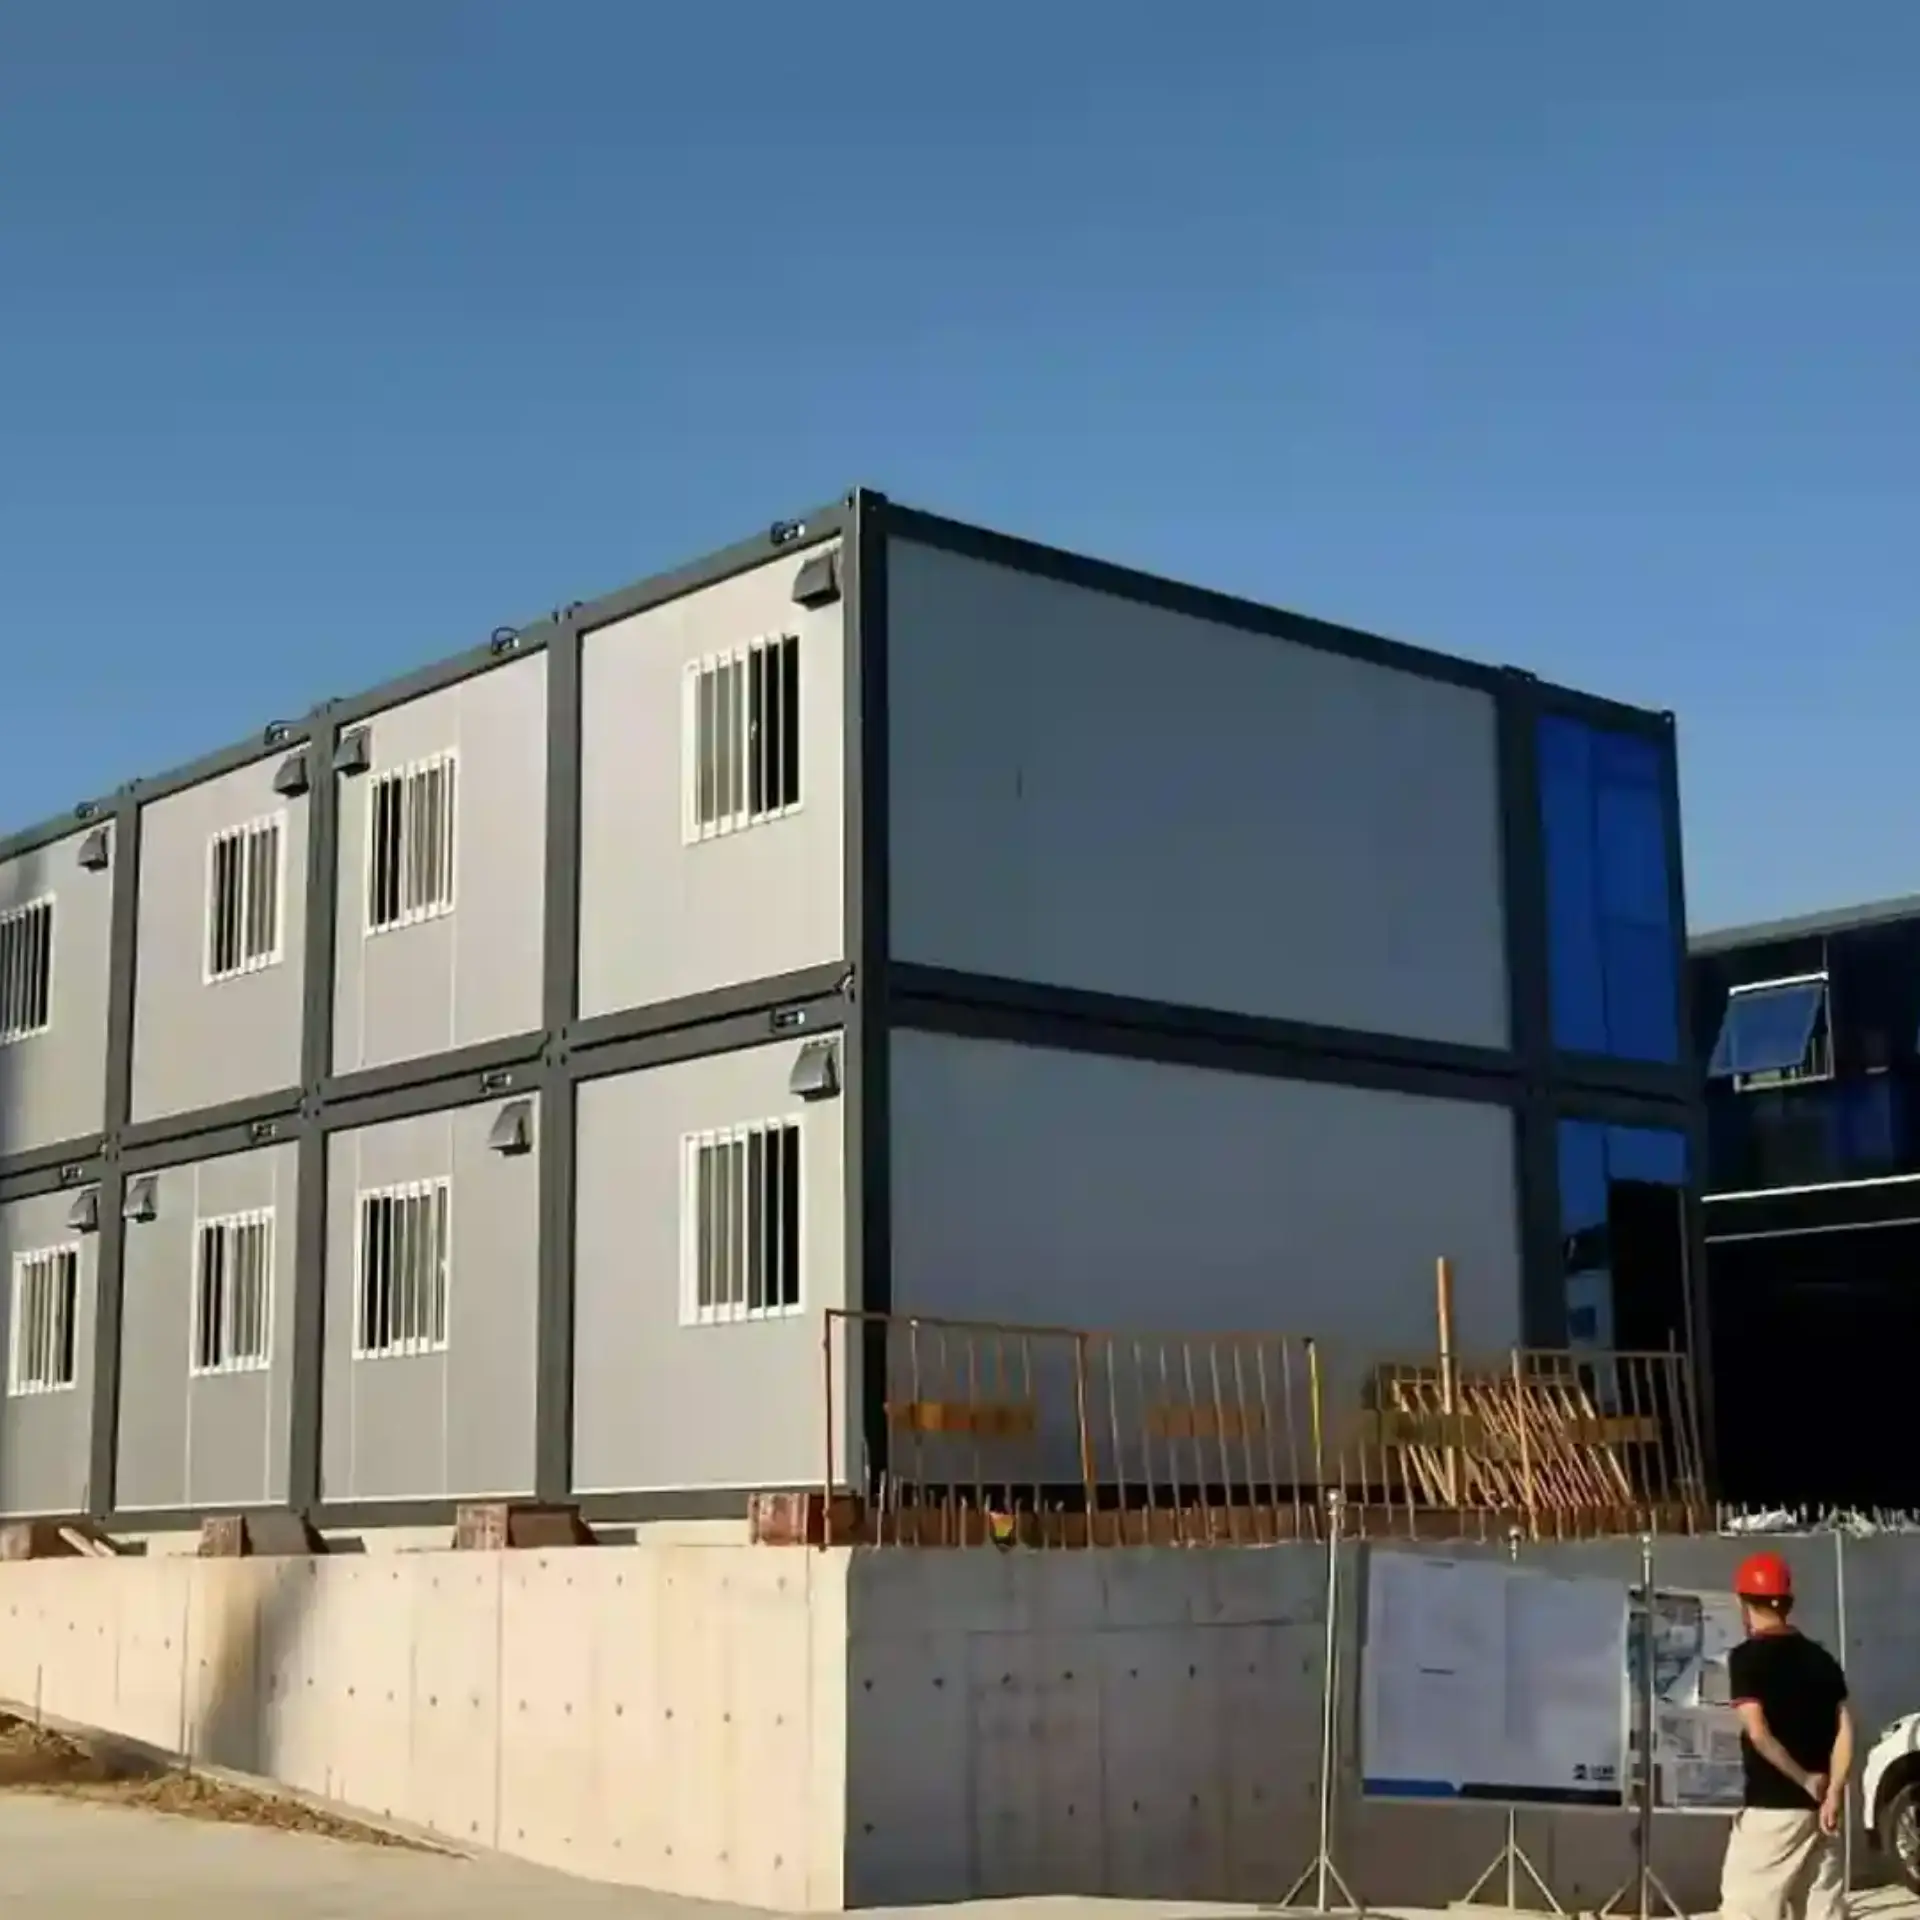
Постов охраны, столовых, клиник и офисов на строительных площадках используется один и тот же каркас. Производитель складных контейнерных домов типа X отправляет этот каркас в лагеря, которые меняются каждый сезон, и возвращает его на место между работами. Для временной работы один такой каркас может перевозить один грузовик, и его могут открыть два человека. Один каркас также служит складом или пунктом первой помощи.
Производственный процесс в цехе
Шаг 1: Резка основного каркасаШаг 2: Сборка рамыШаг 3: Сварка рамыШаг 4: Нанесение антикоррозийного покрытия на раму методом запекания.Шаг 5: Раскрой панелейШаг 6: Установка каркаса и панелейШаг 7: Установка дверей и оконШаг 8: Герметизация герметикомШаг 9: Склад готовой продукции
Ввод в эксплуатацию завода
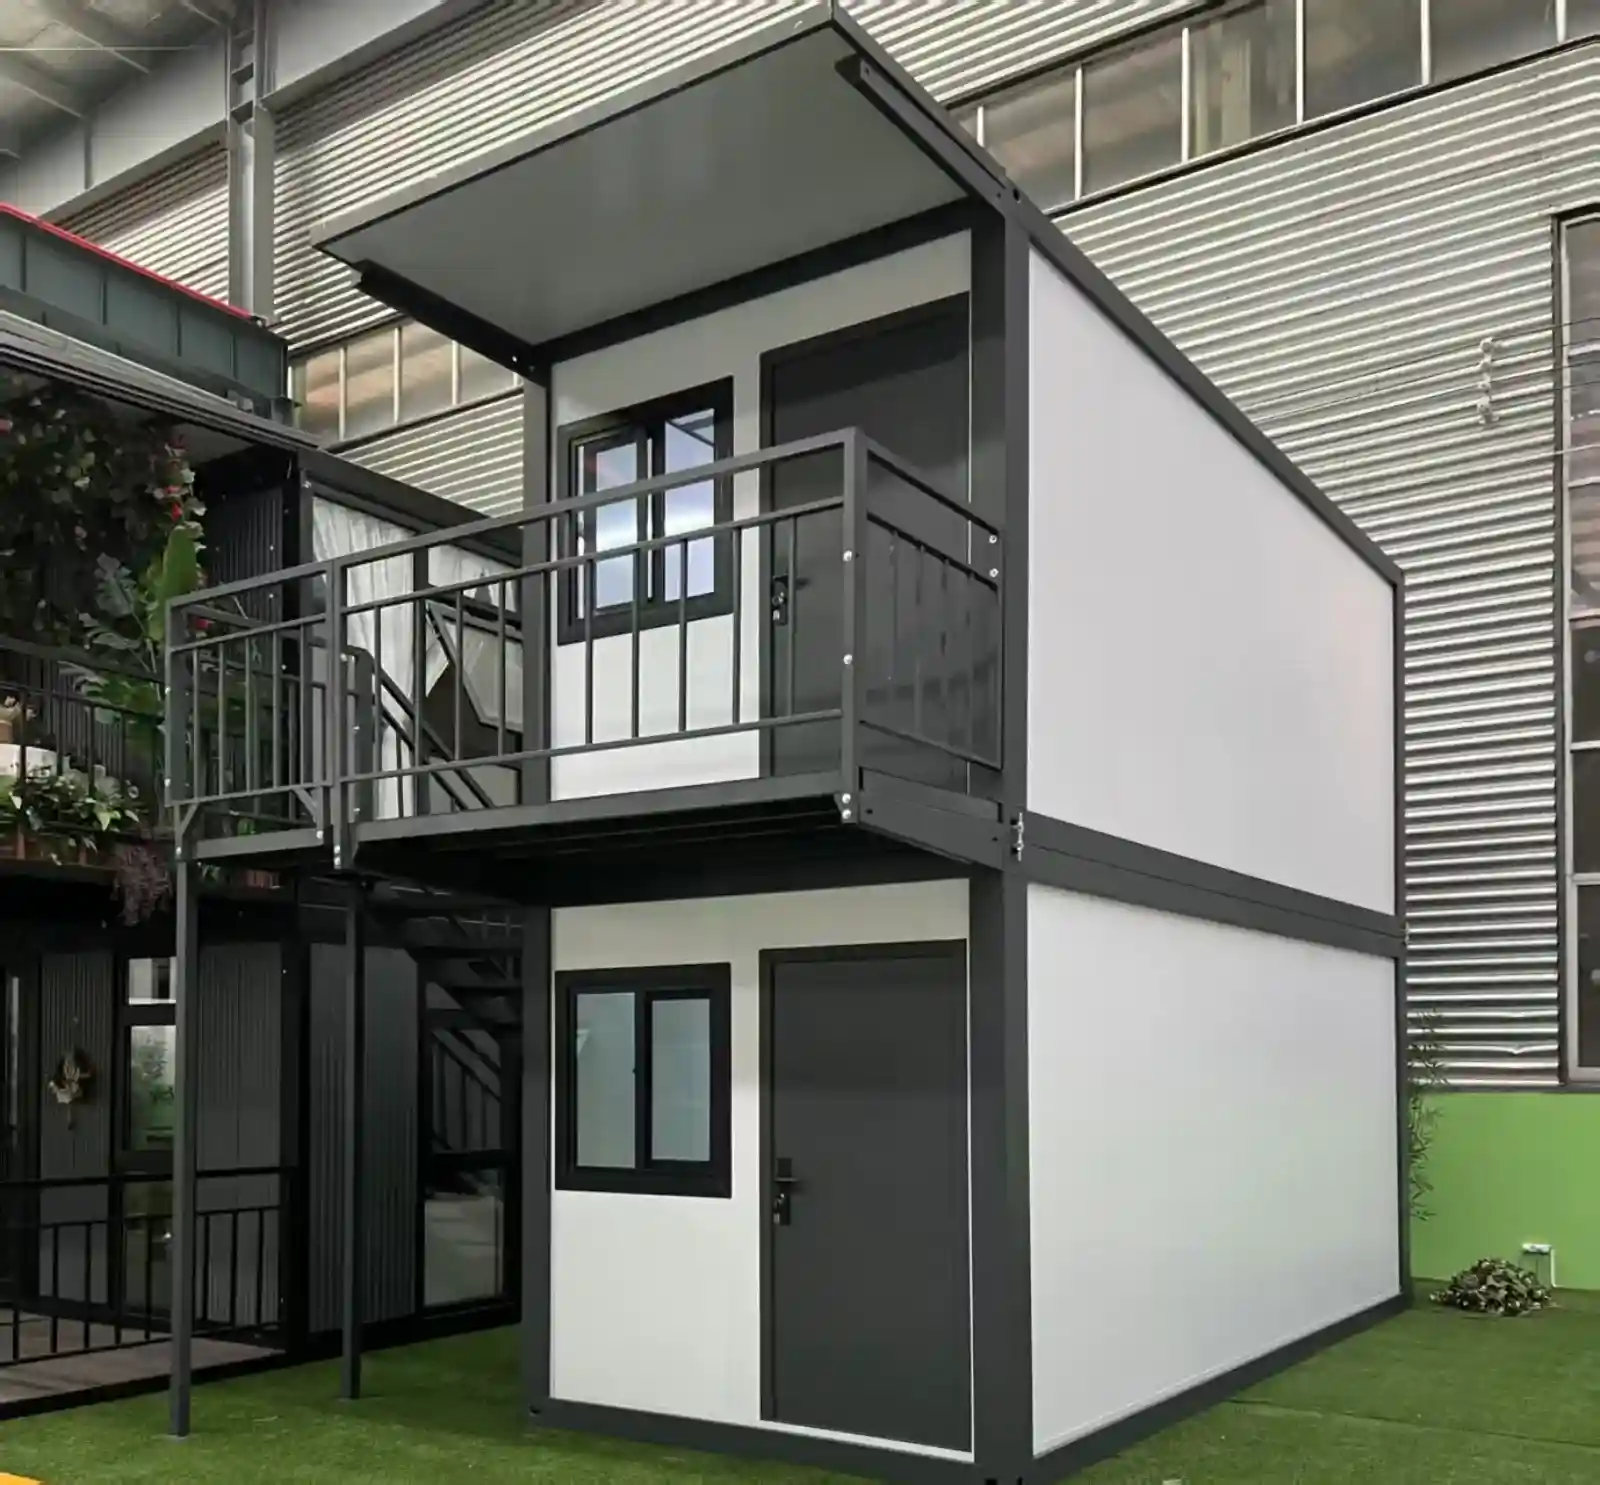
Мы являемся профессиональным производителем, специализирующимся на сборных контейнерных домах, расширяемых контейнерных домах, складных контейнерных домах и мобильных сборных ванных комнатах. Мы проектируем, производим и экспортируем модульные жилищные решения для отелей, вилл, офисов, общежитий, складов, мастерских и строительных площадок. Наш завод занимает площадь 50 000 квадратных метров и расположен в Гуанчжоу. Приглашаем вас посетить наш завод.
Труба со стенкой толщиной 1,5 мм приваривается к коробке сплошным швом в каждом узле, а не точечной приваркой. На заводе по производству складных контейнерных домов Х-образного типа диагональные швы удерживаются приспособлениями во время нанесения сварного шва.
Что происходит между сваркой и покраской?
Рама шлифуется вручную, потому что брызги, оставшиеся под слоем краски, отслаиваются позже. Грунтовка и финишное покрытие наносятся за один проход, и поверхность остается чистой.
Когда будет завершена прокладка проводов?
Проводка прокладывается, подключается и проверяется в открытом состоянии корпуса, до того, как панели будут установлены поверх кабеля. Ни один другой этап не проходит через весь кабельный канал.
Как проверяется гидроизоляция?
Дверь шириной 970 мм с полотном 1970 мм устанавливается и проверяется на истирание перед испытанием на изгиб. Перед отгрузкой проводится проверка герметичности закрытого корпуса с помощью шланга.
Когда я смогу изменить расположение элементов?
Чертежи проверяются до начала резки стали, поскольку гибочная конструкция не может компенсировать позднее открытие. Цвет, облицовка, линия перегородки и положение окон определяются на этапе проектирования.
 WhatsApp/Тел.: +86 15179359758
 Email:liwenfan211@gmail.com